সাধারণ নোটগুলিতে সর্বনিম্ন Ra মান রাখা নিরাপদ মনে হতে পারে। অনুশীলনে, এটি গুরুত্বপূর্ণ পৃষ্ঠতলগুলিকে আড়াল করতে পারে এবং পুরো খাদটিকে আরও ব্যয়বহুল করে তুলতে পারে। একটি ভাল অঙ্কন প্রতিটি জার্নাল, ল্যান্ড এবং ড্রাইভ বৈশিষ্ট্য আসলে যা করে তার দ্বারা শেষ করে।

প্রতিটি কার্যকরী অঞ্চলের জন্য পৃথকভাবে মোটর খাদ পৃষ্ঠের রুক্ষতা নির্দিষ্ট করুন। বিয়ারিং জার্নাল, সীল যোগাযোগের জমি, রটার বা প্রেস-ফিট আসন এবং টর্ক-ট্রান্সফার বৈশিষ্ট্যগুলি অঙ্কনে চিহ্নিত করুন, তারপর প্রতিটি জোনকে তার মিলনের অংশের প্রয়োজন শেষ করুন। ব্যাস, রানআউট, সোজাতা এবং নলাকারতা আলাদা নিয়ন্ত্রণ হিসাবে রাখুন। গুয়ানশুওতে, একটি স্টেইনলেস মসৃণ শ্যাফ্ট পণ্যে Ra ≤ 0.8 μm থেকে একটি উচ্চ-গতির শ্যাফ্টে Ra 0.2–0.4 μm এবং একটি অতি-নির্ভুল শ্যাফ্টের ভারবহন অবস্থানে Ra 0.05–0.2 μm পর্যন্ত প্রকাশিত ফিনিশিং পরিসর। এগুলি পণ্য-নির্দিষ্ট পরিসর, প্রতিটি মোটর শ্যাফ্টের জন্য একটি কম্বল স্পেসিফিকেশন নয়।
একটি পৃষ্ঠের রুক্ষতা প্রতীক ছোট, কিন্তু এটি সমগ্র উত্পাদন পথ পরিবর্তন করতে পারে। এটি একটি ব্যাসকে পরিণত করতে পারে যা লেদ দিয়ে শেষ করা যেতে পারে একটি গ্রাইন্ডিং অপারেশনে। এটি পৃষ্ঠ রক্ষা করার জন্য পলিশিং, আরেকটি পরিদর্শন বৈশিষ্ট্য এবং অতিরিক্ত হ্যান্ডলিং যোগ করতে পারে।
যখন পৃষ্ঠটি একটি ভারবহন বহন করে, একটি সীলের নীচে চলে বা একটি নির্ভুল ফিট নিয়ন্ত্রণ করে তখন এই খরচটি ন্যায্য হয়৷ এটি একটি ক্লিয়ারেন্স বিভাগে সামান্য মান যোগ করে যা কিছুই স্পর্শ করে না। অঙ্কন যে পার্থক্য সুস্পষ্ট করা উচিত.
কেন পুরো শ্যাফ্টের জন্য এক Ra মান সাধারণত ভুল নির্দেশ
আমরা প্রায়ই একটি সাধারণ ফিনিশ নোট একটি অঙ্কনের কোণে স্থাপিত দেখি, যখন শ্যাফ্টের দৈর্ঘ্য বরাবর চার বা পাঁচটি ভিন্ন কাজ থাকে। নোটটি পড়া সহজ কিন্তু সংবেদনশীলভাবে তৈরি করা কঠিন। এটা কি শুধুমাত্র ভারবহন আসনের জন্য প্রযোজ্য? এটা কিওয়ে মেঝে অন্তর্ভুক্ত? থ্রেড ক্রেস্ট কি একই মান পূরণের প্রত্যাশিত? শুধুমাত্র টুল ক্লিয়ারেন্সের জন্য বিদ্যমান একটি ত্রাণ খাঁজ সম্পর্কে কি?
যদি উত্তরটি "সর্বত্র" হয়, তাহলে কারখানাটিকে এমন সারফেসগুলি সুরক্ষিত এবং শেষ করতে হতে পারে যা সমাবেশকে প্রভাবিত করে না। যদি উত্তর হয় "শুধুমাত্র যেখানে প্রয়োজন," তাহলে অঙ্কন পরিদর্শককে কোথায় পরিমাপ করতে হবে তা জানায়নি।
সবচেয়ে ব্যয়বহুল রুক্ষতা কলআউট সর্বদা ক্ষুদ্রতম সংখ্যা নয়। এটি একটি অস্পষ্ট সীমানা সহ সংখ্যা। আমরা একটি চাকা, পলিশিং পাস বা পরিদর্শন পরিকল্পনা বেছে নেওয়ার আগে, আমরা জানতে চাই যে প্রয়োজনীয়তাটি কোথায় শুরু হয়, কোথায় এটি থামে এবং কোন মিলন উপাদান এটি প্রয়োজনীয় করেছে।
একটি ভাল পদ্ধতি হল পৃষ্ঠের ফিনিসকে স্থানীয় কার্যকরী প্রয়োজনীয়তা হিসাবে বিবেচনা করা। শ্যাফ্ট এখনও অ-গুরুত্বপূর্ণ মেশিনযুক্ত অঞ্চলগুলির জন্য একটি সাধারণ ফিনিস বহন করতে পারে, তবে গুরুত্বপূর্ণ অঞ্চলগুলি তাদের নিজস্ব নেতা, দৈর্ঘ্য এবং রা মান পায়।
কার্যকরী পৃষ্ঠ দ্বারা খাদ মানচিত্র
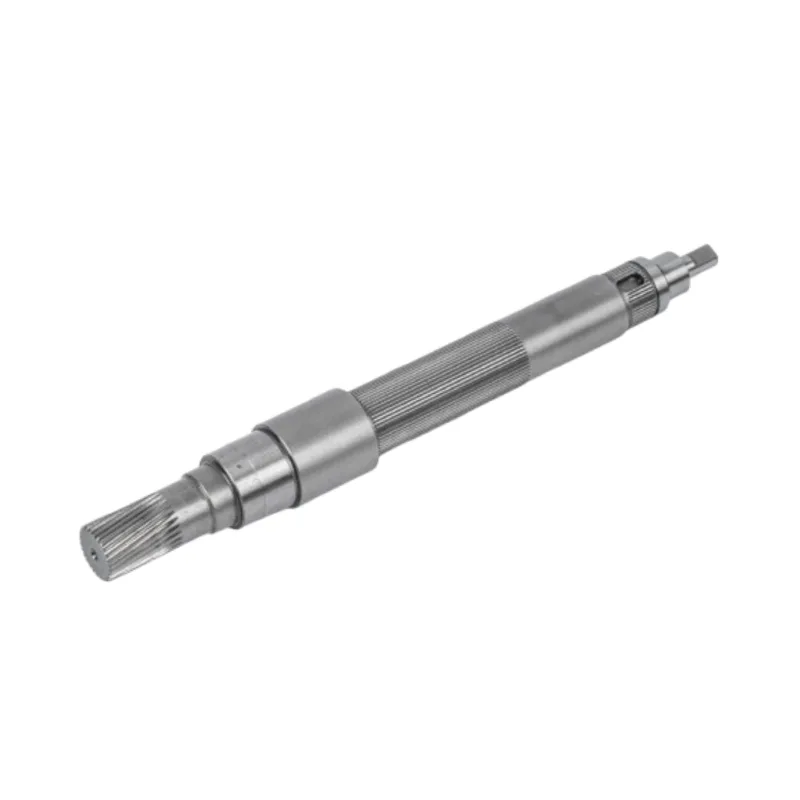
একটি মোটর খাদ একটি পৃষ্ঠ নয়. বাম থেকে ডানে পড়ুন, এতে একটি কাপলিং এন্ড, একটি বিয়ারিং জার্নাল, একটি সীল ল্যান্ড, একটি রটার সিট, আরেকটি বিয়ারিং জার্নাল এবং একটি অ-কার্যকর এক্সটেনশন থাকতে পারে। প্রতিটি জোন একটি ভিন্ন যোগাযোগের অবস্থা দেখে।
একটি ধাপযুক্ত মোটর খাদ জন্য কার্যকরী পৃষ্ঠ মানচিত্র
এই মানচিত্রটি একটি স্পেসিফিকেশন পদ্ধতি, একটি সর্বজনীন শ্যাফ্ট ডিজাইন নয়। চূড়ান্ত জোন এবং মান অবশ্যই প্রকৃত সমাবেশে মিলনের অংশ এবং অপারেটিং শর্তাবলী অনুসরণ করবে।
ভারবহন জার্নাল
একটি ভারবহন জার্নালের সঠিক ব্যাসের ফিট এবং একটি সারফেস প্রয়োজন যা সামঞ্জস্যপূর্ণ যোগাযোগকে সমর্থন করে। রুক্ষতা গুরুত্বপূর্ণ, কিন্তু ভুল ব্যাস বা অতিরিক্ত রানআউট সহ একটি পালিশ জার্নাল এখনও একটি খারাপ ভারবহন আসন। জার্নালের পাশে Ra কলআউট রাখুন এবং এর ফিট এবং জ্যামিতিক নিয়ন্ত্রণগুলি দৃশ্যমান রাখুন।
যোগাযোগ জমি সীল
সীল সরবরাহকারীর প্রয়োজন এখানে নেতৃত্ব দেওয়া উচিত. নিকটতম পূর্ণ ব্যাসে ফিনিস প্রয়োগ করার পরিবর্তে সঠিক যোগাযোগের প্রস্থ সনাক্ত করুন। যেখানে সীল নকশা পৃষ্ঠের দিক বা অতিরিক্ত টেক্সচার বৈশিষ্ট্য নিয়ন্ত্রণ করে, সেই প্রয়োজনীয়তাগুলি অঙ্কনেও রাখুন৷ রা একা মেশিনিং চিহ্নের দিক বর্ণনা করে না।
রটার, গিয়ার, পুলি এবং কাপলিং আসন
এই ইন্টারফেসগুলি প্রায়শই ফিট, টর্ক স্থানান্তর এবং প্রান্তিককরণের উপর নির্ভর করে। একটি নিম্ন Ra সমাবেশ সমর্থন করতে পারে, কিন্তু এটি সমঅক্ষতা প্রমাণ করে না বা একটি ভুল প্রেস ফিট প্রতিরোধ করে না। উপাদানটি কীভাবে অবস্থিত এবং লোড করা হয়েছে তা থেকে শুরু করুন, তারপরে ঠিক করুন কতটা ফিনিশ আসলে প্রয়োজন।
কীওয়ে এবং স্প্লাইন ফ্ল্যাঙ্ক
ড্রাইভের বৈশিষ্ট্যগুলিতে, প্রোফাইল, অবস্থান এবং লোড বন্টন পৃষ্ঠকে দৃশ্যত উজ্জ্বল করার চেয়ে বেশি গুরুত্বপূর্ণ। গুয়ানশুওর বর্তমান প্রক্রিয়া নিবন্ধ, উদাহরণস্বরূপ, পৃথক প্রতিসাম্য এবং বিভাজন-ত্রুটি নিয়ন্ত্রণের সাথে জড়িত স্প্লাইন দাঁতের ফ্ল্যাঙ্কগুলির জন্য Ra ≤ 0.8–1.6 μm দেয়। এটি সঠিক প্যাটার্ন: ফিনিস এবং জ্যামিতি সম্পর্কিত, কিন্তু তারা বিনিময়যোগ্য নয়।
গুয়ানশুও বর্তমানে তার খাদ পাতা জুড়ে যা প্রকাশ করে
আমাদের নিজস্ব ওয়েবসাইট দেখায় কেন একটি "স্ট্যান্ডার্ড মোটর শ্যাফ্ট রা" একটি দরকারী উত্তর নয়। বিভিন্ন পণ্যের পৃষ্ঠাগুলি বিভিন্ন ফিনিশ লেভেল প্রকাশ করে কারণ তাদের অ্যাপ্লিকেশন এবং নির্ভুলতা ক্লাস আলাদা। নীচের টেবিলটি সেই বিক্ষিপ্ত মানগুলিকে একটি দৃশ্যে নিয়ে আসে।
| বর্তমান গুয়ানশুও পাতা | প্রকাশিত পৃষ্ঠ রুক্ষতা | সম্পর্কিত প্রকাশিত নিয়ন্ত্রণ | মান কিভাবে পড়তে হয় |
|---|---|---|---|
| স্টেইনলেস স্টীল মসৃণ মোটর খাদ | Ra ≤ 0.8 μm | সরলতা ≤ 0.03 মিমি; সমাক্ষতা ≤ 0.02 মিমি; বৃত্তাকার ≤ 0.01 মিমি; সিলিন্ডারিটি ≤ 0.02 মিমি | এই স্টেইনলেস মসৃণ-খাদ পৃষ্ঠার জন্য একটি পণ্য-স্তরের স্পেসিফিকেশন, সমস্ত স্টেইনলেস অংশগুলির জন্য একটি ডিফল্ট নয়। |
| মসৃণ মোটর শ্যাফ্টের যথার্থতা নাকাল | Ra ≤ 0.4 μm | IT5–IT6 মাত্রিক নির্ভুলতা; সোজাতা ≤ 0.01 মিমি | একটি প্রকাশিত নির্ভুলতা-স্থল মসৃণ-খাদ ক্ষমতা নাকাল এবং পরিদর্শন বাঁধা. |
| স্টেপড মোটর খাদ | প্রায়শই Ra 0.4 μm বা এর চেয়ে কম কী বিয়ারিং এবং সিলিং পৃষ্ঠে | পৃষ্ঠার জোর মাল্টি-ব্যাস মাউন্টিং এবং বৈশিষ্ট্য সম্পর্ক | শব্দটি স্থানীয়: সমালোচনামূলক বিয়ারিং এবং সীল অঞ্চলগুলি সূক্ষ্ম ফিনিশ পায়, স্বয়ংক্রিয়ভাবে সম্পূর্ণ স্টেপড শ্যাফ্ট নয়। |
| উচ্চ গতির মোটর খাদ | Ra 0.2–0.4 μm | বাইরে ব্যাস h6 / h5; শ্যাফ্ট রানআউট ≤ 0.001–0.003 মিমি | একটি উচ্চ-গতির পণ্য পরিসর যেখানে ফিনিসটি একটি টাইট চলমান জ্যামিতির সাথে যুক্ত করা হয়। |
| আল্ট্রা-নির্ভুল মোটর খাদ | ভারবহন অবস্থানে Ra 0.05–0.2 μm | বাইরে ব্যাস h5; সমাক্ষতা ≤ 0.002 মিমি; রেডিয়াল রানআউট ≤ 0.003 মিমি | এই তুলনা টাইট প্রকাশিত পরিসীমা. এটি সুস্পষ্টভাবে অতি-নির্ভুল পণ্যের ভারবহন অবস্থানে বিস্তৃত। |
এটা হল যে রুক্ষতা একটি পণ্য শ্রেণীর এবং একটি কার্যকরী পৃষ্ঠের অন্তর্গত। Ra 0.05–0.2 μm একটি অতি-নির্ভুল ভারবহন অবস্থান থেকে একটি সাধারণ ক্লিয়ারেন্স ব্যাসের উপর অনুলিপি করা হলে সমাবেশে কোনও সুবিধা প্রমাণ না করেই প্রক্রিয়া এবং পরিদর্শনের বোঝা পরিবর্তন হবে৷

Ra কি নিয়ন্ত্রণ করে, এবং এটি নিয়ন্ত্রণ করতে পারে না
Ra হল একটি পরিমাপ করা পৃষ্ঠের প্রোফাইলে উচ্চতা বিচ্যুতির গাণিতিক গড়। এটি দরকারী কারণ এটি একটি তুলনামূলক সংখ্যায় একটি জটিল ট্রেস হ্রাস করে। সেই সুবিধাও তার দুর্বলতা। দুটি সারফেস একটি Ra মান শেয়ার করতে পারে যখন বিভিন্ন পিক আকৃতি, ব্যবধান বা মেশিনিং-মার্ক দিকনির্দেশ থাকে।
একটি মোটর শ্যাফ্ট অঙ্কনের জন্য, রা কে একটি নিয়ন্ত্রণ সেটের একজন সদস্য হিসাবে ভাবুন। এটি সূক্ষ্ম টেক্সচার বর্ণনা করে। এটি আমাদের বলে না যে ব্যাসটি সঠিক কিনা, জার্নালটি গোলাকার কিনা বা দুটি ভারবহন আসন একই অক্ষে ঘোরে কিনা।
| নিয়ন্ত্রণ | প্রশ্ন এটা উত্তর | এটা কি প্রমাণ করে না | ফ্যাক্টরি চেক |
|---|---|---|---|
| পৃষ্ঠের রুক্ষতা (রা) | গড় সূক্ষ্ম প্রোফাইল বিচ্যুতি কত বড়? | ব্যাস, বৃত্তাকার, লেয়ার দিক বা অন্য জার্নালে প্রান্তিককরণ | সংজ্ঞায়িত অঞ্চলে পৃষ্ঠের রুক্ষতা পরীক্ষক |
| ব্যাস ও মানানসই | খাদ কি সঙ্গম বোরের সাথে একত্রিত হবে? | পৃষ্ঠটি কার্যকারী অক্ষে সত্য ঘোরে কিনা | সহনশীলতার জন্য উপযুক্ত সরঞ্জাম সহ আকার পরিমাপ |
| বৃত্তাকার / নলাকারতা | জার্নাল ফর্ম বৃত্তাকার এবং তার দৈর্ঘ্য বরাবর সামঞ্জস্যপূর্ণ? | দূরবর্তী বিয়ারিং বা ড্রাইভ বৈশিষ্ট্যের সাথে এর সম্পর্ক | সিলিন্ডারিটি পরিমাপ |
| রানআউট | একটি ডেটাম অক্ষের চারপাশে ঘোরার সময় নিয়ন্ত্রিত পৃষ্ঠের কতটা তারতম্য হয়? | মাইক্রোস্কোপিক পৃষ্ঠের টেক্সচার | অঙ্কন ডেটাম ঘূর্ণন পরিমাপ |
| সরলতা | শ্যাফ্ট বা এর প্রাপ্ত রেখা কি অনুমোদিত সোজাতা অঞ্চলের মধ্যে থাকে? | স্থানীয় রুক্ষতা বা চূড়ান্ত সঙ্গম মাপসই | নির্দিষ্ট বৈশিষ্ট্য এবং সহনশীলতার জন্য বেছে নেওয়া পদ্ধতি |
এই পার্থক্যটি একটি সাধারণ ক্রয় ভুলকে বাধা দেয়: বৈশিষ্ট্য সম্পর্কটি ভুল থাকাকালীন একটি চকচকে নমুনা অনুমোদন করা৷ চেহারা দরকারী হতে পারে, কিন্তু অঙ্কন এবং পরিদর্শন ফলাফল ফাংশন বর্ণনা করতে হবে.
অঙ্কন সেট করার জন্য একটি কারখানার কর্মপ্রবাহ
যখন Ra মান এখনও নিষ্পত্তি হয় না, আমরা একটি ফিনিশ চার্ট খুলে শুরু করব না। আমরা সমাবেশ দিয়ে শুরু করব। নীচের ক্রমটি একটি "মসৃণ খাদ" এর জন্য একটি অস্পষ্ট অনুরোধকে প্রয়োজনীয়তায় পরিণত করে যা উত্পাদন এবং পরিদর্শন উভয়ই অনুসরণ করতে পারে।
সঙ্গম উপাদান থেকে পরিমাপযোগ্য ফিনিস
আদেশটি গুরুত্বপূর্ণ। একটি সংজ্ঞায়িত কার্যকরী অঞ্চল বা পরিমাপ বিন্দু ছাড়া একটি শেষ লক্ষ্য এখনও অসম্পূর্ণ।
1. খাদ স্পর্শ কি চিহ্নিত করুন
প্রতিটি ব্যাসের উপর মিলনের অংশ তালিকাভুক্ত করুন। একটি ভারবহন অভ্যন্তরীণ রিং, গতিশীল সীল, রটার স্ট্যাক এবং বিনামূল্যে ক্লিয়ারেন্স এলাকা ধাতু থেকে একই জিনিস জিজ্ঞাসা করে না। সঙ্গমের অংশটি জানা না থাকলে, অঙ্কনের অন্য কোথাও ক্ষুদ্রতম রা ধার না করে পর্যালোচনার জন্য প্রয়োজনীয়তা চিহ্নিত করুন।
2. কাজের অক্ষ স্থাপন করুন এবং ফিট করুন
মোটরটিতে শ্যাফ্ট কীভাবে ঘোরে তা প্রতিনিধিত্ব করে এমন ডেটাম চয়ন করুন। তারপর সেই অক্ষে সমালোচনামূলক জার্নালগুলি নিয়ন্ত্রণ করুন। এখানেই ব্যাস সহনশীলতা, রানআউট এবং সিলিন্ডারিটি অঙ্কনে প্রবেশ করে। রুক্ষতা সেই প্রয়োজনীয়তাগুলিকে সমর্থন করা উচিত, তাদের পক্ষে দাঁড়ানো উচিত নয়।
3. একটি আবদ্ধ দৈর্ঘ্যে Ra প্রয়োগ করুন
সঠিক জার্নাল বা যোগাযোগের জমি দেখান। একটি ধাপযুক্ত খাদে, একজন নেতা একটি সংজ্ঞায়িত দৈর্ঘ্য সহ একটি ব্যাস নির্দেশ করতে পারেন। একটি দীর্ঘ স্থল ব্যাসের ভিতরে একটি ছোট সীল ট্র্যাকের জন্য, সীল পরিচিতি অঞ্চলটি আলাদাভাবে সনাক্ত করুন যদি এর ফিনিস প্রয়োজনীয়তা ভিন্ন হয়।
4. মান হিমায়িত করার আগে প্রক্রিয়াটি পর্যালোচনা করুন
ব্যবহারিক প্রশ্ন হল নির্দিষ্ট উপাদান, কঠোরতা, জ্যামিতি এবং পরিমাণ একটি স্থিতিশীল সমাপ্তি পথ অনুসরণ করতে পারে কিনা। শ্যাফ্টকে তাপ চিকিত্সা করা হলে, ফিনিস গ্রাইন্ডিং সাধারণত শক্ত হয়ে যায় যাতে এটি তাপ চিকিত্সার কারণে সৃষ্ট আন্দোলনকে সরিয়ে দেয় এবং চূড়ান্ত আকার এবং পৃষ্ঠ স্থাপন করতে পারে।
5. গ্রহণযোগ্যতা দ্ব্যর্থহীন করুন
রুক্ষতা ট্রেস কোথায় নেওয়া হবে এবং অর্ডারটির কী ডকুমেন্টেশন প্রয়োজন তা নির্ধারণ করুন। একজন সরবরাহকারী এবং ক্রেতার চূড়ান্ত পরিদর্শনে আবিষ্কার করা উচিত নয় যে তারা পরিমাপ অঞ্চলটিকে ভিন্নভাবে ব্যাখ্যা করেছে।
একটি বাস্তবসম্মত প্রক্রিয়া রুটের সাথে ফিনিসটি মিলান
সারফেস ফিনিস বিচ্ছিন্নভাবে একটি মেশিন সেটিং থেকে আসে না। উপাদান অবস্থা, বাঁক ভাতা, তাপ চিকিত্সা আন্দোলন, নাকাল সেটআপ, চাকার অবস্থা, কুল্যান্ট এবং হ্যান্ডলিং সব চূড়ান্ত পৃষ্ঠ প্রভাবিত. টার্গেট যত শক্ত হবে, পুরো রুটটিকে তত বেশি সমর্থন করতে হবে।
আমাদেরনির্ভুল খাদ মেশিনিং প্রক্রিয়াস্থান তাপ চিকিত্সা পরে নাকাল. এই আদেশটি কঠোর হওয়ার পরে চূড়ান্ত ক্রিয়াকলাপের আকার এবং পৃষ্ঠকে সংশোধন করতে দেয়। নির্ভুল-গ্রাউন্ড মসৃণ মোটর শ্যাফ্টের জন্য, বর্তমান পণ্যের পৃষ্ঠাটি IT5–IT6, সোজাতা ≤ 0.01 মিমি এবং Ra ≤ 0.4 μm প্রকাশ করে। এই মানগুলি একটি সেট হিসাবে বিতরণ করা হয়, তিনটি সম্পর্কহীন সমাপ্তির দাবি হিসাবে নয়।
| প্রক্রিয়া পর্যায় | খাদ উপর তার কাজ | রুক্ষতা প্রভাবিত করে এমন সিদ্ধান্ত | সাধারণ ভুল বোঝাবুঝি |
|---|---|---|---|
| সিএনসি বাঁক | মৌলিক ব্যাস, কাঁধ এবং স্টক অবস্থা তৈরি করে | ক্রিটিক্যাল জোনে উপযুক্ত স্টক রেখে দিন যা পরে গ্রাউন্ড করা হবে | সমস্ত চূড়ান্ত জ্যামিতিক নিয়ন্ত্রণ প্রতিস্থাপন করার জন্য একটি সূক্ষ্ম ভিজ্যুয়াল টার্নিং পাস আশা করা হচ্ছে |
| তাপ চিকিত্সা | প্রয়োজনীয় কঠোরতা বা যান্ত্রিক অবস্থা তৈরি করে | চূড়ান্ত জার্নাল শেষ হওয়ার আগে আন্দোলনের অনুমতি দিন | প্রথমে সমালোচনামূলক ব্যাস শেষ করা এবং শক্ত হয়ে যাওয়া অনুমান করা এটি সরানো হবে না |
| নলাকার নাকাল | নির্বাচিত জার্নাল এবং খাদ অক্ষের সাথে তাদের সম্পর্ক শেষ করে | এটি চয়ন করুন যেখানে ধাপে জ্যামিতি এবং পৃথক কার্যকরী ব্যাস অবশ্যই সম্পর্কিত থাকতে হবে | শুধুমাত্র একটি Ra মান থেকে প্রক্রিয়া নির্বাচন করা |
| কেন্দ্রবিহীন নাকাল | কেন্দ্রের গর্ত ছাড়াই দক্ষতার সাথে ক্রমাগত বাইরের ব্যাস শেষ করে | এটি ব্যবহার করুন যেখানে জ্যামিতি এবং ডেটাম কৌশল কেন্দ্রবিহীন সমর্থনের জন্য উপযুক্ত | ধরে নেওয়া প্রতিটি মাল্টি-স্টেপ শ্যাফ্ট একই সেটআপের মধ্য দিয়ে যেতে পারে |
| আল্ট্রা-ফিনিশিং/পলিশিং | একটি পৃষ্ঠকে আরও পরিমার্জিত করে যখন কার্যকরী প্রয়োজনীয়তা এটির জন্য আহ্বান করে | স্থানীয়ভাবে এটি প্রয়োগ করুন এবং ইতিমধ্যে প্রতিষ্ঠিত জ্যামিতি রক্ষা করুন | ব্যাস, গোলাকারতা বা রানআউট মেরামত করতে পলিশিং ব্যবহার করা |
যদি একটি অঙ্কন প্রতিটি বাঁকানো পৃষ্ঠে সবচেয়ে টাইট Ra রাখে, তাহলে আমরা জিজ্ঞাসা করব কোন অঞ্চলগুলি আসলে মিলিত হয়। সেটা নিম্নমানের চেষ্টা নয়। এইভাবে আমরা থ্রেড, রিলিফ এবং ক্লিয়ারেন্স ব্যাসগুলিতে ফিনিশিং কাজ যোগ না করে একটি নিয়ন্ত্রিত রুটে সমালোচনামূলক জার্নালগুলি রাখি যা মোটরের কার্যকারিতা উন্নত করতে পারে না।
রুক্ষতা কলআউট পরিদর্শনযোগ্য করুন
একটি ভাল স্পেসিফিকেশন ইন্সপেক্টরকে বলে যে যন্ত্রটি কোথায় রাখতে হবে। একটি সাধারণ নোটে "Ra 0.4" এর উত্তর দেয় না। "Ra ≤ 0.4 μm দৈর্ঘ্য L এর জন্য ØD বিয়ারিং জার্নাল" করে। প্রকৃত চিহ্ন এবং মাত্রা ক্রেতা দ্বারা ব্যবহৃত অঙ্কন মান অনুসরণ করা উচিত.
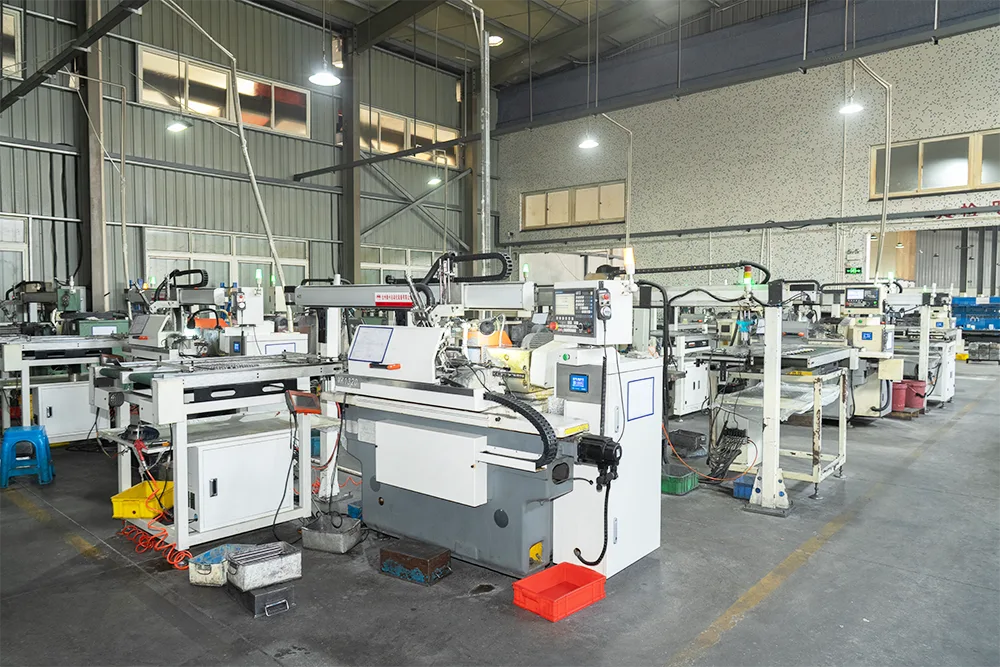
গুয়ানশুওর বর্তমান কারখানার পৃষ্ঠায় পৃষ্ঠের ফিনিশ গেজ, সিলিন্ডারিটি গেজ, দ্বি-মাত্রিক প্রজেক্টর, কঠোরতা পরীক্ষক এবং গিয়ার পরীক্ষা কেন্দ্রের তালিকা রয়েছে। প্রতিটি যন্ত্র একটি ভিন্ন প্রশ্নের উত্তর দেয়। সারফেস ফিনিশ গেজ রা যাচাই করে। নলাকার সরঞ্জামগুলি ফর্ম এবং সম্পর্কিত ঘূর্ণায়মান জ্যামিতি পরীক্ষা করে। প্রজেক্টর প্রোফাইল এবং বৈশিষ্ট্য মাত্রা সমর্থন করে. একটি সম্পূর্ণ পরিদর্শন পরিকল্পনা প্রতিটি প্রয়োজনীয়তা সঠিক টুলে পাঠায়।
প্রতিটি সমালোচনামূলক Ra কলআউটের জন্য, পৃষ্ঠ, এর অক্ষীয় দৈর্ঘ্য এবং যে কোনও বাদ দেওয়া খাঁজ বা প্রান্ত চিহ্নিত করুন। পরিমাপের দিকনির্দেশ, নমুনা পরিকল্পনা বা সম্পূর্ণ প্রতিবেদন আপনার গ্রহণযোগ্যতা প্রক্রিয়ার জন্য গুরুত্বপূর্ণ হলে, অংশগুলি শেষ হওয়ার পরে এটি যোগ করার পরিবর্তে উৎপাদনের আগে এটিতে সম্মত হন।

পাঁচটি অঙ্কন ভুল আমরা উত্পাদনের আগে সমাধান করব
1. সর্বনিম্ন Ra শুধুমাত্র শিরোনাম ব্লকে উপস্থিত হয়
আমরা জিজ্ঞাসা করব যে এটি সম্পূর্ণ অংশে প্রযোজ্য নাকি শুধুমাত্র সমালোচনামূলক জার্নালে। সমাধান হল একটি বাস্তবসম্মত সাধারণ ফিনিস রাখা এবং যেখানে সমাবেশের আরও প্রয়োজন সেখানে স্থানীয় কলআউট যোগ করা।
2. একটি বিয়ারিং জার্নালে Ra আছে কিন্তু কোনো ফিট নেই
ফিনিস আমাদের বলতে পারে না কিভাবে ভারবহন একত্র হবে। ব্যাস সহনশীলতা বা ফিট প্রয়োজনীয়তা এবং প্রাসঙ্গিক জ্যামিতিক সম্পর্ক যোগ করুন।
3. একটি সীল জমির কোন সংজ্ঞায়িত সীমানা নেই
পেষকদন্ত এবং পরিদর্শক প্রকৃত যোগাযোগের দৈর্ঘ্য জানতে হবে। জমি চিহ্নিত করুন, তারপর নির্বাচিত সিল নকশা থেকে ফিনিস এবং যেকোন দিকনির্দেশক প্রয়োজনীয়তা বহন করুন।
4. পলিশিং রানআউট ঠিক করবে বলে আশা করা হচ্ছে
মসৃণতা টেক্সচার পরিশোধন করতে পারেন. এটি দুটি জার্নালের মধ্যে অনুপস্থিত সম্পর্ক তৈরি করে না। রানআউটকে ডেটাম, সেটআপ, গ্রাইন্ডিং রুট এবং পরিদর্শন পরিকল্পনার মধ্যে তৈরি করতে হবে।
5. একটি পণ্য-পৃষ্ঠার মান তার পণ্যের সুযোগ ছাড়াই অনুলিপি করা হয়
Ra 0.05–0.2 μm ভারবহন অবস্থানের জন্য আমাদের অতি-নির্ভুল শ্যাফ্ট পৃষ্ঠায় উপস্থিত হয়। এটি প্রতিটি শ্যাফ্ট RFQ-এ একটি ডিফল্ট নোট হওয়া উচিত নয়। সমাবেশের প্রয়োজন দিয়ে শুরু করুন, তারপর সম্ভাব্যতা রেফারেন্স হিসাবে প্রাসঙ্গিক পণ্যের ক্ষমতা ব্যবহার করুন।
মোটর শ্যাফ্ট সারফেস-ফিনিশ RFQ চেকলিস্ট
একটি পরিষ্কার RFQ কারখানাটিকে প্রক্রিয়াটি উদ্ধৃত করার জন্য যথেষ্ট তথ্য দেয়, শুধু ধাতুর আকার নয়। একটি মোটর খাদ অঙ্কন পাঠানোর আগে, নিম্নলিখিত পয়েন্ট পরীক্ষা করুন.
- উপাদান গ্রেড এবং তাপ-চিকিত্সা অবস্থা বিবৃত করা হয়.
- বিয়ারিং, সিল, রটার, গিয়ার, পুলি এবং কাপলিং জোন চিহ্নিত করা হয়।
- প্রতিটি সমালোচনামূলক পৃষ্ঠের একটি পরিষ্কার ব্যাস, অক্ষীয় সীমানা এবং Ra মান রয়েছে।
- প্রয়োজনীয় ফিট এবং ডেটাম রেফারেন্সগুলি অঙ্কনটিতে দৃশ্যমান।
- রানআউট, সোজাতা, গোলাকারতা বা নলাকারতা নির্দিষ্ট করা হয় যেখানে ফাংশনের প্রয়োজন হয়।
- সীল-সারফেস বিশদ নির্বাচিত সীল বা সিস্টেমের প্রয়োজনীয়তা অনুসরণ করে।
- অ-কার্যকর এলাকাগুলি দুর্ঘটনাক্রমে সবচেয়ে শক্ত স্থানীয় ফিনিস ধরে রাখা হয় না।
- পরিমাণ, নমুনা পর্যায় এবং পরিদর্শন-রিপোর্ট প্রত্যাশা অন্তর্ভুক্ত করা হয়।
- কোনো সুরক্ষিত বা চেহারা-গুরুত্বপূর্ণ পৃষ্ঠ হ্যান্ডলিং এবং প্যাকেজিংয়ের জন্য চিহ্নিত করা হয়।
যদি অঙ্কনটি এখনও ধারণার পর্যায়ে থাকে তবে এর সাথে মিলনের অংশের তথ্য পাঠান। আমরা পর্যালোচনা করতে পারি যে কোন জোনগুলিকে যৌক্তিকভাবে বাঁক, গ্রাইন্ডিং বা আরও ফিনিশিং করতে হবে, তারপর ভুল ব্যাখ্যার চারপাশে মূল্য তৈরি হওয়ার আগে প্রশ্নগুলি ফেরত দিন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি মোটর শ্যাফ্টের জন্য একটি সাধারণ পৃষ্ঠের রুক্ষতা কী?
প্রতিটি মোটর শ্যাফট বা একটি শ্যাফ্টের প্রতিটি পৃষ্ঠের জন্য কোনো একক Ra মান নেই। গুয়ানশুওর বর্তমান পণ্যের পৃষ্ঠাগুলি স্টেইনলেস মসৃণ-শ্যাফ্টের পণ্যের জন্য Ra ≤ 0.8 μm, নির্ভুল-গ্রাউন্ড মসৃণ শ্যাফ্টের জন্য Ra ≤ 0.4 μm, একটি উচ্চ-গতির শ্যাফ্টের জন্য Ra 0.2–0.4 μm, এবং Ra 0.05-0.05-অ্যাট-অ্যারশনের অবস্থান প্রকাশ করে। খাদ সর্বনিম্ন সংখ্যাটি অনুলিপি করার পরিবর্তে মিলনের অংশ, গতি, ফিট এবং কার্যকরী পৃষ্ঠ থেকে মান নির্বাচন করুন।
সম্পূর্ণ মোটর শ্যাফ্টের কি একই Ra মান থাকা উচিত?
সাধারণত না। বিয়ারিং জার্নাল, সিল ল্যান্ড, রটার সিট এবং ড্রাইভ বৈশিষ্ট্য বিভিন্ন কাজ করে। ক্রিটিক্যাল জোনগুলিকে স্থানীয় সারফেস-ফিনিশ কলআউটগুলি দিন এবং অ-কার্যকর এলাকার জন্য একটি ব্যবহারিক সাধারণ ফিনিস ব্যবহার করুন৷ এটি অঙ্কনটিকে পরিষ্কার রাখে এবং নির্ভুলতার জন্য অর্থ প্রদান করা এড়িয়ে যায় যেখানে এটি সমাবেশে সহায়তা করে না।
একটি কম Ra মান মানে খাদ উন্নত মানের আছে?
শুধুমাত্র যদি নিম্ন রুক্ষতা প্রয়োগ করে এবং বাকি জ্যামিতি সঠিক হয়। Ra ব্যাস, বৃত্তাকার, নলাকারতা, সোজাতা বা রানআউট প্রমাণ করে না। একটি উচ্চ মানের খাদ সম্পূর্ণ কার্যকরী স্পেসিফিকেশন পূরণ করতে হবে; ক্ষুদ্রতম সারফেস-ফিনিশ সংখ্যা একাই এটিকে ভালো করে তোলে না।
পলিশিং কি সঠিক শ্যাফট রানআউট বা ভুল ভারবহন ফিট হতে পারে?
না। পলিশিং পৃষ্ঠের টেক্সচারকে পরিমার্জিত করতে পারে, কিন্তু এটি ব্যাস এবং জ্যামিতি নিয়ন্ত্রণের বিকল্প নয়। বিয়ারিং ফিট এবং রানআউট অবশ্যই মেশিনিং ডেটাম, প্রক্রিয়া ক্রম, গ্রাইন্ডিং সেটআপ এবং উপযুক্ত পরিদর্শনের মাধ্যমে প্রতিষ্ঠিত করতে হবে।
কি তথ্য একটি মোটর খাদ Ra কলআউট অনুষঙ্গী করা উচিত?
সঠিক পৃষ্ঠ এবং অক্ষীয় দৈর্ঘ্য শনাক্ত করুন, তারপর সঙ্গম ফিট, ডেটাম এবং প্রাসঙ্গিক জ্যামিতিক নিয়ন্ত্রণ অন্তর্ভুক্ত করুন। সিল জমির জন্য, নির্বাচিত সীল নকশা থেকে পৃষ্ঠ-দিক বা টেক্সচারের প্রয়োজনীয়তা যোগ করুন। এছাড়াও পরিদর্শন-প্রতিবেদন বা নমুনার প্রয়োজনীয়তা উল্লেখ করুন যখন এটি অর্ডার গ্রহণকে প্রভাবিত করে।
আমাদের খাদ অঙ্কন পাঠান, শুধু রা লক্ষ্য নয়
বিয়ারিং, সীল এবং ফিট পৃষ্ঠ চিহ্নিত করুন যদি তারা সুস্পষ্ট না হয়। গুয়ানশুওর উত্পাদনকারী দল উদ্ধৃতি দেওয়ার আগে কার্যকরী অঞ্চল, গ্রাইন্ডিং রুট এবং পরিদর্শন পয়েন্টগুলি পর্যালোচনা করতে পারে।
একটি অঙ্কন পর্যালোচনা অনুরোধ