একটি স্টেইনলেস শ্যাফ্ট ক্ষয় প্রতিরোধ করতে পারে এবং এখনও ভুল ইন্টারফেসে পরিধান করতে পারে। এটি যথেষ্ট কঠিন হতে পারে এবং এখনও ভারবহন ফিট মিস করতে পারে। উপাদান নির্বাচন কাজ করে যখন গ্রেড, ডেলিভারির অবস্থা এবং সমাপ্ত জ্যামিতি একসাথে নির্দিষ্ট করা হয়।
"স্টেইনলেস স্টীল" একটি ক্রয় বিভাগ হিসাবে দরকারী। একটি উত্পাদন অঙ্কনে এটি বিভিন্ন সম্ভাব্য ব্যাখ্যা সহ যন্ত্রবিদ, তাপ-চিকিত্সা সরবরাহকারী এবং পরিদর্শককে ছেড়ে দেয়। একটি কঠোরতা নম্বর যোগ করা সেই অস্পষ্টতার সমাধান করে না যদি নির্বাচিত গ্রেডটি উদ্দিষ্ট চিকিত্সার পথ অনুসরণ করতে না পারে।
অঙ্কন পর্যালোচনাতে, আমরা দুটি ব্যবহারিক প্রশ্ন দিয়ে শুরু করব: খাদ পৃষ্ঠে কী পৌঁছায় এবং যান্ত্রিকভাবে এটি কীসের সাথে যোগাযোগ করে? এই উত্তরগুলি সাধারণত এটি যে মেশিনে যায় তার চেয়ে বেশি কার্যকরভাবে উপাদান পছন্দকে সংকুচিত করে।
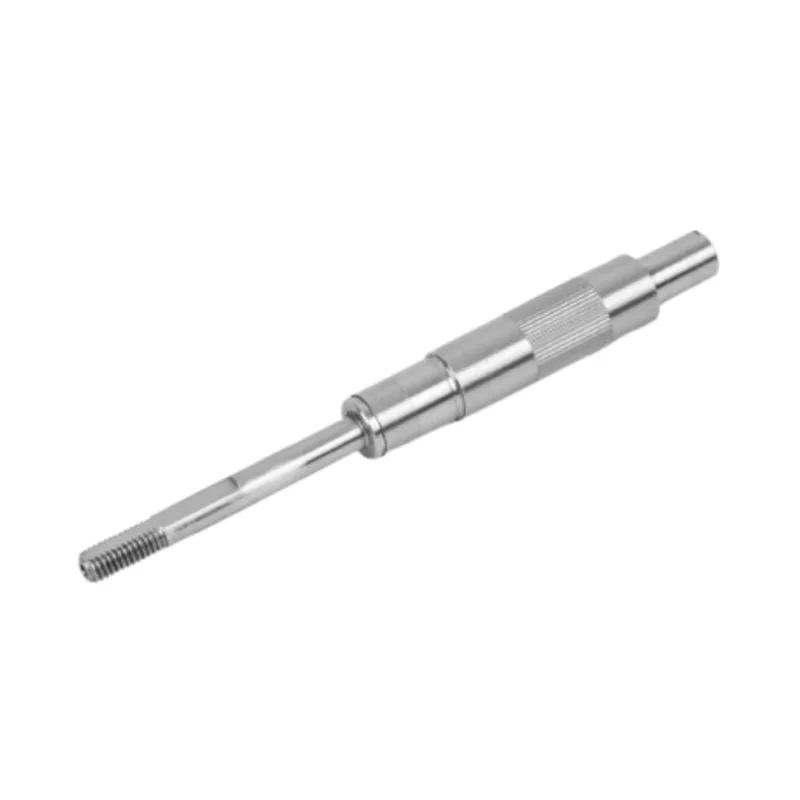
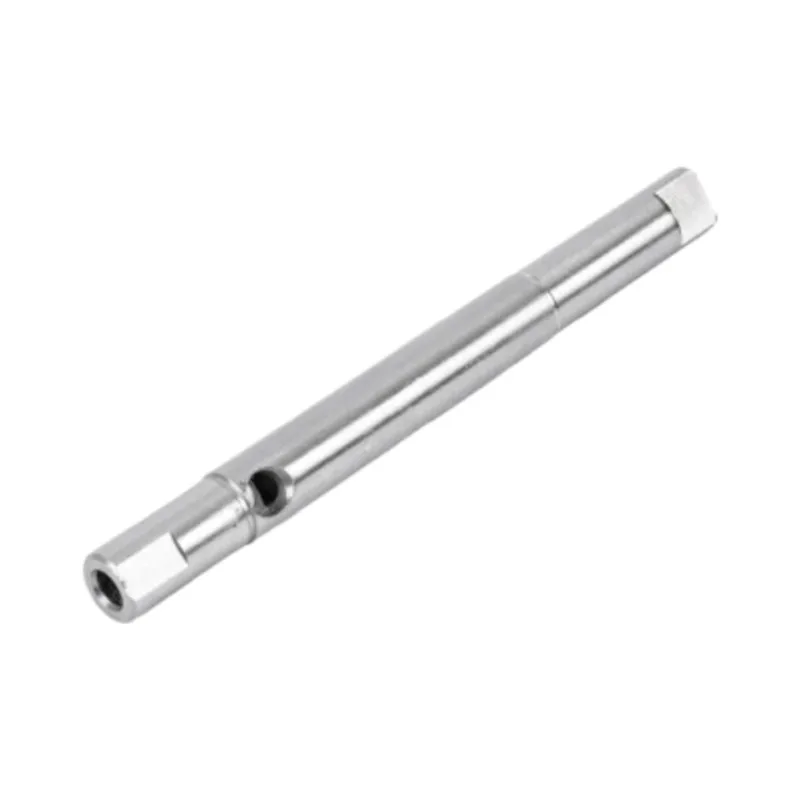
304, 316 এবং 420 বিভিন্ন উপাদান সমস্যার সমাধান করে
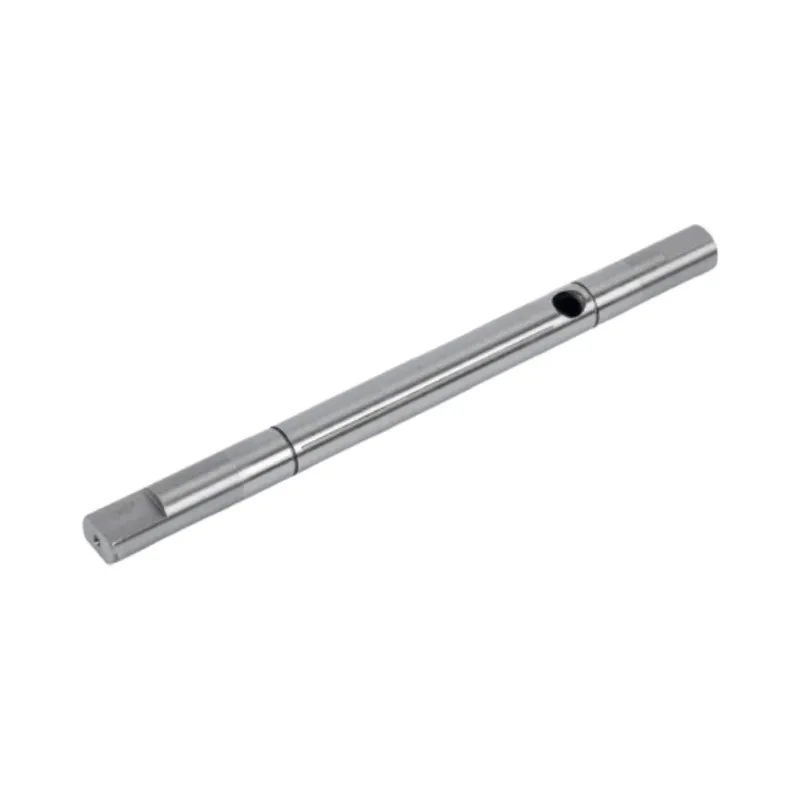
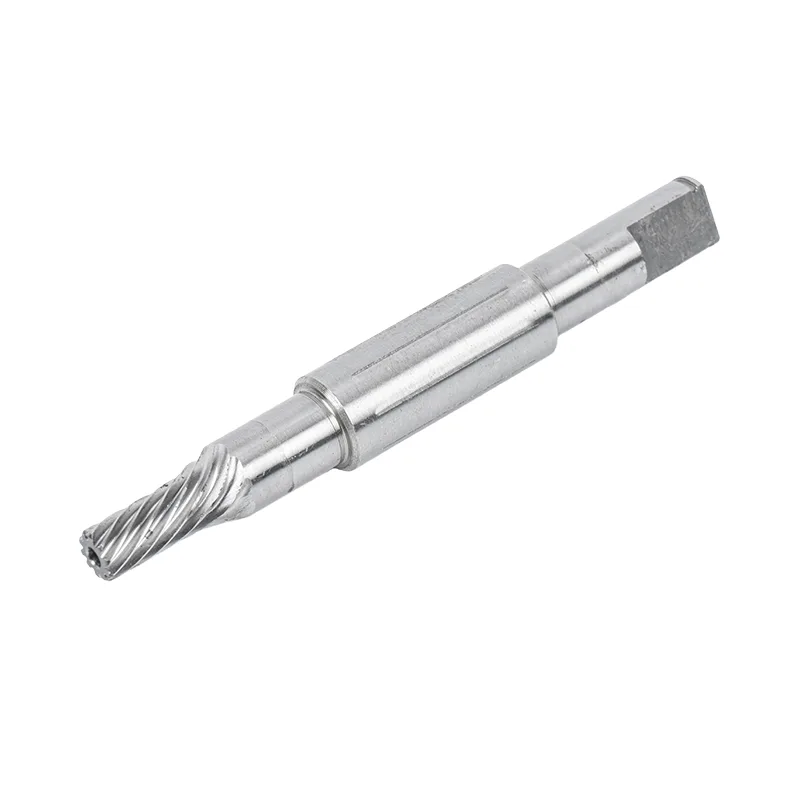
আমাদেরস্টেইনলেস স্টীল মোটর খাদ পরিসীমা304, 316 এবং 420 অন্তর্ভুক্ত রয়েছে। প্রধান পার্থক্য হল অস্টেনিটিক 304/316 গ্রেড এবং হার্ডনেবল মার্টেনসিটিক 420 এর মধ্যে। একটি ভিন্ন গ্রেডে চলে যাওয়া উত্পাদন রুট এবং সেইসাথে জারা আচরণ পরিবর্তন করতে পারে।
| গ্রেড | এটা বিবেচনা করার কারণ | উপাদানের অবস্থা গুরুত্বপূর্ণ কারণ... | অনুমোদনের আগে প্রশ্ন |
|---|---|---|---|
| 304 | সাধারণ আর্দ্রতা এক্সপোজার এবং হালকা জারা অবস্থা | Austenitic ইস্পাত প্রচলিতভাবে 420 এর মতো শক্ত হয়ে যাওয়া নয়। সরবরাহকৃত অবস্থা এর যান্ত্রিক বৈশিষ্ট্যকে প্রভাবিত করে। | শ্যাফ্ট কি শুধুমাত্র হালকা পরিষেবার সম্মুখীন হয়, বা ক্লোরাইড এবং আরও আক্রমনাত্মক পরিচ্ছন্নতার মিডিয়ার সম্মুখীন হয়? |
| 316 | মলিবডেনাম সংযোজনের কারণে 304-এর তুলনায় উন্নত ক্লোরাইড পিটিং প্রতিরোধের | এটি একটি austenitic গ্রেড অবশেষ. ক্ষয়ের জন্য এটি নির্বাচন করা 420 নিভে যাওয়া এবং টেম্পারডের কঠোরতা প্রদান করে না। | প্রকৃত মাধ্যম, ঘনত্ব, তাপমাত্রা এবং যোগাযোগের অবস্থা কী? |
| 420 | তাপ চিকিত্সার পরে একটি কঠোর পরিশ্রমী পৃষ্ঠ, প্রয়োগের জন্য মূল্যায়ন করা জারা প্রতিরোধের সাথে | কঠোরতা এবং জারা আচরণ তাপ-চিকিত্সা অবস্থার উপর নির্ভর করে। একা গ্রেড নাম একটি সমাপ্ত কঠোরতা গ্যারান্টি না. | পরিধান কি সমস্যা, এবং চিকিত্সা গ্রেড একই পরিবেশ সহ্য করতে পারে? |
একটি গ্রেড বাছাই করার জন্য তুলনা ব্যবহার করুন। প্রকৃত উপাদান গ্রহণ অঙ্কন এবং নির্দিষ্ট সরবরাহ মান অন্তর্গত. ছোট পর্দায় অনুভূমিকভাবে স্ক্রোল করুন।
অনেক অনুসন্ধানের জন্য, 304 একটি বুদ্ধিমান প্রথম প্রার্থী। যদি এক্সপোজার ক্লোরাইড পিটিংকে আরও ভাল প্রতিরোধের দাবি করে, আমরা 316 পরীক্ষা করব। যদি কাজের পৃষ্ঠের যথেষ্ট কঠোরতার প্রয়োজন হয়, 420 তাপ চিকিত্সার মাধ্যমে একটি ভিন্ন বিকল্প তৈরি করে।
গুরুতর ক্ষয় এবং উচ্চ যোগাযোগ পরিধান একসঙ্গে ঘটলে, এই সংক্ষিপ্ত তালিকা নকশা সমাধান নাও হতে পারে. এই তিনটি গ্রেডের মধ্যে একটি পছন্দ করার আগে আমরা মিলনের উপাদান, তৈলাক্তকরণ, জ্যামিতি এবং সম্ভাব্য পৃষ্ঠের চিকিত্সা পর্যালোচনা করব।
পরিষ্কার করা সহ খাদ পর্যন্ত কী পৌঁছায় তা নির্দিষ্ট করুন
একটি খাদ্য প্যাকেজিং মেশিনে লাগানো একটি মোটর একটি শুষ্ক আবাসনে একটি খাদ ঘেরা থাকতে পারে। একই লাইনে আরেকটি শ্যাফ্ট সরাসরি পরিষ্কার করার তরল দেখতে পারে। একা সরঞ্জাম বিভাগ উপাদান নির্বাচনের জন্য যথেষ্ট ভাল এক্সপোজার বর্ণনা করে না।
অপারেশন এবং পরিষ্কারের সময় ধাতু স্পর্শ করে এমন মাধ্যমটি লিখুন। ঘনত্ব, তাপমাত্রা, এক্সপোজারের সময়কাল এবং চক্রের মধ্যে পৃষ্ঠটি শুকিয়ে যায় কিনা তা অন্তর্ভুক্ত করুন। তরল থাকতে পারে এমন কোনো সীমাবদ্ধ অঞ্চলে নোট করুন। এই বিবরণগুলি 304 বনাম 316 সম্পর্কে একটি আলোচনাকে দরকারী করে তোলে।
দস্টেইনলেস মসৃণ-খাদ উপাদান গাইডএই পার্থক্যটি অনুসরণ করে: সাধারণ আর্দ্র পরিষেবার জন্য 304, রাসায়নিক বা লবণের এক্সপোজারের জন্য 316, এবং তাপ-চিকিত্সা করা 420 যেখানে পরিধান প্রতিরোধের বিষয়টি গুরুত্বপূর্ণ। এটি একটি প্রকৌশল পর্যালোচনার জন্য একটি সূচনা বিন্দু, প্রতিটি রাসায়নিক মিশ্রণের জন্য একটি সর্বজনীন সামঞ্জস্যের টেবিল নয়।
যদি জারা একটি বিদ্যমান অংশে ইতিমধ্যেই উপস্থিত থাকে, যেখানে এটি শুরু হয় তা রেকর্ড করুন। একটি উন্মুক্ত প্রান্ত, একটি সীল ট্র্যাক এবং একটি লাগানো উপাদানের অধীনে একটি এলাকা বিভিন্ন শর্ত উপস্থাপন করে। ক্ষতিগ্রস্থ অবস্থান রেকর্ড না করে খাদ আপগ্রেড করা একটি সমাবেশ বা পরিষ্কারের সমস্যা অমীমাংসিত রেখে যেতে পারে।
এর বস্তুগত অবস্থা সহ প্রতিটি কঠোরতা সংখ্যা পড়ুন
গুয়ানশুওর স্টেইনলেস পণ্য পৃষ্ঠাগুলিতে দুটি দরকারী কঠোরতার উল্লেখ রয়েছে। তাদের প্রসঙ্গ সংযুক্ত রাখা একটি সাধারণ অঙ্কন ত্রুটি প্রতিরোধ করে।
| ওয়েবসাইট স্পেসিফিকেশন | মান সঠিক প্রয়োগ | অঙ্কন মধ্যে বহন কি |
|---|---|---|
| HB 160 থেকে 200 | স্টেইনলেস মোটর শ্যাফ্ট FAQ এটিকে প্রচলিত 304/316 এর আনুমানিক কঠোরতা হিসাবে বর্ণনা করে। | নির্বাচিত গ্রেড, সরবরাহকৃত উপাদানের অবস্থা এবং প্রয়োজনীয় কঠোরতা পরীক্ষা বা গ্রহণযোগ্যতার পরিসর। |
| এইচআরসি 48 থেকে 55 | স্টেইনলেস মসৃণ-খাদ স্পেসিফিকেশন 420 quenching এবং নিম্ন-তাপমাত্রা tempering পরে বরাদ্দ করে। | 420 নির্দিষ্ট চিকিত্সা সহ, প্রয়োজনীয় চূড়ান্ত কঠোরতা এবং বৈশিষ্ট্য বা অবস্থান পরীক্ষা করা হবে। |
এইচবি এবং এইচআরসি ভিন্ন কঠোরতা স্কেল। প্রতিটি ফলাফল তার মূল স্কেল এবং অবস্থায় পড়ুন। কাঁচা সংখ্যার তুলনা করা, বা এর প্রযোজ্যতা পরীক্ষা না করে একটি রূপান্তর সন্নিবেশ করা, ক্রেতাকে একটি বিভ্রান্তিকর গ্রহণযোগ্যতার মানদণ্ড দেবে৷
304 এবং 316 কীভাবে বর্ধিত শক্তি অর্জন করে তা প্রচলিত quench hardening নয়। Austenitic স্টেইনলেস স্টীল ঠান্ডা কাজের মাধ্যমে শক্তিশালী করতে পারেন; যা তাদের বৈশিষ্ট্যগুলিকে quenched এবং tempered 420 এর সাথে বিনিময়যোগ্য করে না। যদি একটি অঙ্কন একটি উচ্চ কঠোরতা লক্ষ্যের সাথে একটি অস্টেনিটিক গ্রেডকে একত্রিত করে, তাহলে উদ্ধৃত করার আগে প্রকৃত উপাদান এবং চিকিত্সার পথ পর্যালোচনা করুন।
আরো কঠোরতা দাবি করার আগে পরিধান প্রক্রিয়া খুঁজুন
শ্যাফ্ট পৃষ্ঠটি অন্য অংশের বিপরীতে স্লাইড করে, একটি বিয়ারিং রিং সমর্থন করে, বা কী বা স্প্লাইনের মাধ্যমে টর্ক স্থানান্তর করে কিনা তা জিজ্ঞাসা করুন। একটি আলগা ফিট, একটি ইন্টারফেসে আপেক্ষিক আন্দোলন এবং সরাসরি স্লাইডিং পরিধান বিভিন্ন সমস্যা।
আমরা একটি শ্যাফ্টকে 420 এ পরিবর্তন করব না কারণ একটি জীর্ণ বিয়ারিং সীট পালিশ দেখায়। প্রথমে ফিট এবং সারিবদ্ধতা পরীক্ষা করুন। একটি শক্ত পৃষ্ঠ উপকারী হতে পারে, তবে এটি একটি বড় আকারের বোর, একটি আন্ডারসাইজড শ্যাফ্ট বা অনুপস্থিত জ্যামিতিক নিয়ন্ত্রণকে সংশোধন করে না।
একটি RFQ পৃথকভাবে পরিচিত প্রয়োজনীয়তা থাকতে পারে যা বিরোধপূর্ণ
অঙ্কন-পর্যালোচনা ব্যায়াম · গ্রাহকের ক্ষেত্রে নয়
উপাদান: 316 স্টেইনলেস স্টীল
তাপ চিকিত্সা: নিভিয়ে ফেলা এবং মেজাজ HRC 50 থেকে
শেষ: পালিশ করা
আবেদন: ভেজা সরঞ্জাম
প্রতিটি লাইন বিচ্ছিন্নভাবে বিশ্বাসযোগ্য শোনাচ্ছে। একসাথে, তারা একটি অমীমাংসিত উপাদান এবং প্রক্রিয়া পছন্দ বর্ণনা করে। কঠোরতা অনুরোধ একটি চিকিত্সা 420 প্রয়োজনীয়তা অনুরূপ, যখন 316 জারা জন্য নির্বাচিত হতে পারে. "পালিশ" এছাড়াও কার্যকরী পৃষ্ঠ ফিনিস অনির্ধারিত ছেড়ে.
আমরা জিজ্ঞাসা করব কোন প্রয়োজনীয়তা অপরিহার্য: 316 এর বিশেষ জারা আচরণ, হার্ড যোগাযোগের পৃষ্ঠ বা উভয়ই। তারপরে আমরা একটি সংশোধন প্রস্তাব করার আগে পরিবেশ এবং মিলনের ইন্টারফেস নিশ্চিত করব।
যদি জারা নকশা ড্রাইভ
একজন প্রার্থী হিসাবে 316 ধরে রাখুন, সরবরাহকৃত শর্তটি সংজ্ঞায়িত করুন এবং প্রকৃত ইন্টারফেসের জন্য এর যান্ত্রিক উপযুক্ততা নিশ্চিত করুন। জার্নাল ফিট এবং চূড়ান্ত পৃষ্ঠ টেক্সচার উল্লেখ করুন. মিলনের অংশ এবং তৈলাক্তকরণের সাথে আলাদাভাবে পরিধানের সমস্যা পর্যালোচনা করুন।
যদি কঠোরতা নকশা চালিত
এইচআরসি লক্ষ্য এবং পরিদর্শন অবস্থান নির্দিষ্ট করে চিকিত্সা করা 420 মূল্যায়ন করুন। প্রকৃত মাধ্যমের জন্য জারা উপযুক্ততা পরীক্ষা করুন. উত্পাদন পর্যালোচনায় তাপ চিকিত্সা, প্রয়োজনীয় সংশোধন এবং চূড়ান্ত নাকাল অন্তর্ভুক্ত করুন।
যদি উভয় প্রয়োজনীয়তা অপরিহার্য থেকে যায়, উত্তরটি একটি বিস্তৃত প্রকৌশল পর্যালোচনা। আমরা নিঃশব্দে 316 এর জন্য 420 প্রতিস্থাপন করব না, বা কোটেশনে 316 রাখব না যখন ধরে নিই যে এটি 420 হার্ডনিং রুট পাবে।
গ্রেড এবং শর্ত সমাপ্তির পথ নির্ধারণ করে
একটি নির্ভুল 420 শ্যাফ্টের জন্য যা শক্ত করার প্রয়োজন হয়, উত্পাদন পরিকল্পনাটি চূড়ান্ত স্বীকৃতির আগে তাপ-চিকিত্সা আন্দোলনকে মিটমাট করতে হবে। গুয়ানশুও এরখাদ মেশিনিং প্রক্রিয়াচূড়ান্ত নাকালের আগে শক্ত হয়ে যায়। এটি সমাপ্ত জার্নালটিকে যে অবস্থায় ব্যবহার করা হবে তাতে পরিমাপ করতে দেয়।
অর্ডার করার আগে পর্যালোচনা করার জন্য দুটি উপাদান রুট
304 এবং 316-এর জন্য, একটি সাধারণ শক্ত করার নির্দেশনা যোগ করার পরিবর্তে বস্তুগত অবস্থার নাম দিন। 420 এর জন্য, প্রয়োজনীয় চূড়ান্ত শর্ত এবং কঠোরতার নাম দিন। যেখানে তাপ চিকিত্সা প্রয়োজন, উদ্ধৃতি এটি অনুসরণ করে সমাপ্তির কাজ অন্তর্ভুক্ত করা উচিত।
গুয়ানশুও এর স্টেইনলেস-খাদ পৃষ্ঠের বিকল্পগুলির মধ্যে মসৃণতা এবং প্যাসিভেশন সমর্থন করে। এগুলি ইস্পাত গ্রেড থেকে পৃথক পছন্দ। একটি পালিশ পৃষ্ঠ একটি চেহারা এবং টেক্সচার ফলাফল; এটি খাদ পরিচয় প্রতিষ্ঠা করে না বা প্রমাণ করে না যে একটি নির্দিষ্ট প্যাসিভেশন প্রক্রিয়া ঘটেছে।

একটি ভিন্ন স্টেইনলেস গ্রেড একটি ভাল ফিট নির্দিষ্ট করে না
আমাদের স্টেইনলেস মসৃণ-শ্যাফ্ট পণ্য তালিকাভুক্ত করে Ra ≤ 0.8 μm, সোজাতা ≤ 0.03 mm, coaxiality ≤ 0.02 mm, বৃত্তাকার ≤ 0.01 mm এবং নলাকার ≤ 0.02 mm। এই পণ্যের জন্য জ্যামিতিক এবং পৃষ্ঠের স্পেসিফিকেশন। তারা 304, 316 বা 420 বেছে নেওয়া থেকে স্বয়ংক্রিয়ভাবে অনুসরণ করে না।
সাধারণ স্টেইনলেস মোটর শ্যাফ্ট পণ্যটি আলাদাভাবে h7-কে তার স্ট্যান্ডার্ড বাইরে-ব্যাস সহনশীলতা হিসাবে তালিকাভুক্ত করে। এই দুটি পৃষ্ঠা বিভিন্ন পণ্যের স্পেসিফিকেশন বর্ণনা করে। একটি কাস্টম ড্রয়িং যেটি সবচেয়ে শক্ত দেখায় সেই মান থেকে একটি নতুন সক্ষমতা দাবি একত্রিত করার পরিবর্তে প্রয়োজনীয় প্রকৃত ফিট এবং জ্যামিতি বর্ণনা করা উচিত।
একাধিক ব্যাস সহ একটি শ্যাফ্টে, কোন জার্নালগুলি রটার, বিয়ারিং এবং ড্রাইভের উপাদানগুলি সনাক্ত করে তা চিহ্নিত করুন। সেই পৃষ্ঠগুলিতে নিয়ন্ত্রণগুলি বরাদ্দ করুন এবং পরিমাপের ডেটামগুলি নির্দিষ্ট করুন৷ আমাদেরপৃষ্ঠের রুক্ষতা নির্দেশিকাফিনিশ জোন সংজ্ঞায়িত করার জন্য একটি ব্যবহারিক পদ্ধতি দেয়।
প্রথম নমুনার আগে গ্রহণযোগ্যতার প্রয়োজনীয়তা প্রস্তুত করুন
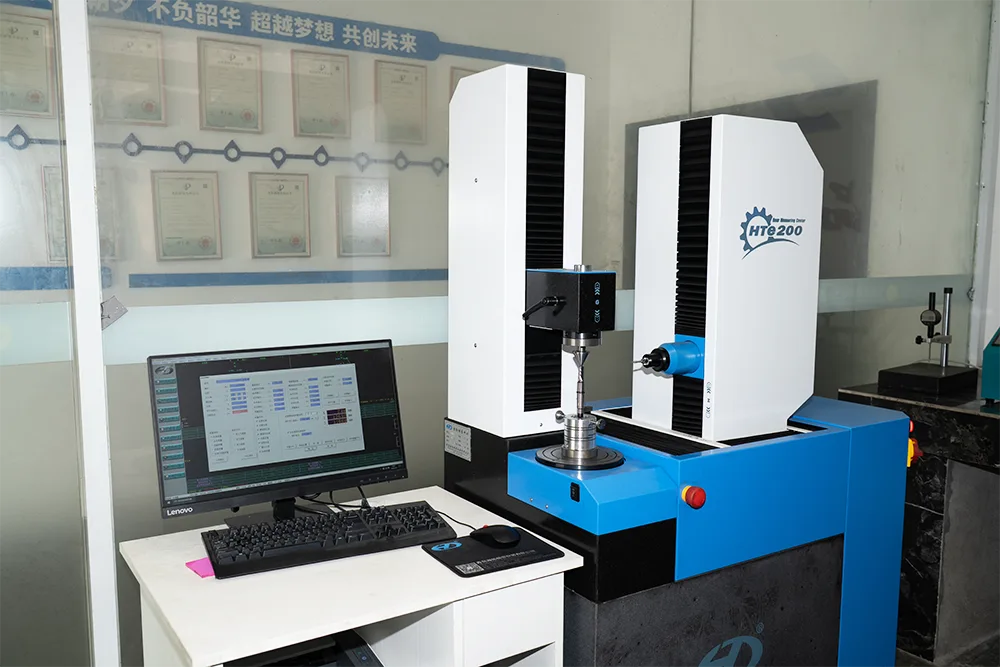
Guanshuo এর স্টেইনলেস মসৃণ-খাদ প্রক্রিয়া ইনকামিং উপাদান চেক দিয়ে শুরু হয় এবং মাত্রিক, পৃষ্ঠ, কঠোরতা এবং জ্যামিতিক পরিদর্শন দিয়ে শেষ হয়। আদেশের কি প্রমাণ প্রয়োজন তা নির্ধারণ করতে সেই ক্রমটি ব্যবহার করুন৷
একটি উপাদান শংসাপত্র আদেশ গ্রেড এবং শর্ত সনাক্ত করা উচিত. একটি কঠোরতা ফলাফল তার স্কেল, অবস্থান এবং প্রক্রিয়া পর্যায়ে সনাক্ত করা উচিত। মাত্রিক রিপোর্ট সমাপ্ত অংশ কভার করা উচিত. সেই রেকর্ডগুলিকে সংযুক্ত রাখা নমুনা পর্যালোচনাটিকে আরও কার্যকর করে তোলে।
- সঠিক উপাদান উপাধি এবং পরিচালন সরবরাহের মান উল্লেখ করুন। একটি আলগা "316/316L" উপাধি এড়িয়ে চলুন যদি না উভয় গ্রহণযোগ্য হয়।
- ডেলিভারি বা তাপ-চিকিত্সা অবস্থা এবং কোন চূড়ান্ত কঠোরতা প্রয়োজনীয়তা সংজ্ঞায়িত করুন।
- প্রক্রিয়ার মাধ্যম, পরিষ্কারের এক্সপোজার, তাপমাত্রা এবং যোগাযোগের অবস্থা বর্ণনা করুন।
- ওয়ার্কিং ইন্টারফেস, লোড এবং যে কোনো পরিধানের অবস্থান চিহ্নিত করুন।
- চূড়ান্ত ফিট, জ্যামিতি, রুক্ষতা এবং পৃষ্ঠ-চিকিত্সার প্রয়োজনীয়তা দিন।
- উপাদান রেকর্ড, পরিদর্শন অবস্থান, রিপোর্ট বিষয়বস্তু এবং নমুনা গ্রহণ সম্মত হন.
একটি প্রাথমিক নমুনার জন্য, আমরা "সেরা স্টেইনলেস" এর জন্য অনুরোধের চেয়ে একটি চিহ্নিত অঙ্কন এবং পরিষেবার শর্তগুলির একটি বিবরণ পেতে চাই৷ এটি আমাদেরকে একটি নির্দিষ্ট গ্রেড, অবস্থা এবং রুট নিয়ে আলোচনা করতে দেয়, যাতে উৎপাদনের আগে ট্রেড-অফগুলি দৃশ্যমান হয়।
প্রশ্ন ক্রেতাদের জিজ্ঞাসা
একটি মোটর শ্যাফ্টের জন্য 316 সর্বদা 304 এর চেয়ে ভাল?
নং 316 304 এর তুলনায় উন্নত ক্লোরাইড পিটিং প্রতিরোধের প্রস্তাব করে, কিন্তু পছন্দটি প্রকৃত এক্সপোজারের উপর নির্ভর করে। হালকা অবস্থার জন্য, 304 প্রয়োজনীয়তা পূরণ করতে পারে। 316 নির্বাচন করা নিজেই একটি কঠিন জার্নাল, একটি শক্ত ফিট বা কম রানআউট প্রদান করে না।
একটি 420 স্টেইনলেস মোটর শ্যাফ্ট কত কঠোরতা পৌঁছাতে পারে?
গুয়ানশুও তার 420 স্টেইনলেস মসৃণ-শ্যাফ্ট বিকল্পের জন্য এইচআরসি 48 থেকে 55 নির্দিষ্ট করে নিভে যাওয়ার পরে এবং নিম্ন-তাপমাত্রার টেম্পারিং। অঙ্কন প্রয়োজনীয় চূড়ান্ত কঠোরতা, উপাদান অবস্থা এবং পরিদর্শন অবস্থান বিবৃত করা উচিত. মানটি চিকিত্সা না করা 420 বা প্রতিটি স্টেইনলেস গ্রেডের জন্য প্রযোজ্য নয়।
304 এবং 316 কি 420 এর মতো একইভাবে শক্ত করা যায়?
নং 304 এবং 316 হল অস্টেনিটিক গ্রেড এবং মার্টেনসিটিক 420-এর প্রচলিত নিভৃত-এবং-মেজাজ শক্ত করার পথ ব্যবহার করে না। কোল্ড ওয়ার্কিং অস্টেনিটিক স্টেইনলেস শক্তি বাড়াতে পারে, তাই সরবরাহকৃত অবস্থা এখনও গুরুত্বপূর্ণ। সঠিক গ্রেড এবং প্রস্তাবিত প্রক্রিয়ার বিপরীতে উচ্চ কঠোরতার লক্ষ্য পর্যালোচনা করুন।
একটি পালিশ খাদ একটি পৃথক passivation প্রয়োজন প্রয়োজন?
যদি প্যাসিভেশন প্রয়োজন হয়, তাহলে আলাদাভাবে উল্লেখ করুন। পলিশিং একটি ফিনিশিং অপারেশনকে বর্ণনা করে এবং এটি প্রমাণ করে না যে একটি প্যাসিভেশন প্রক্রিয়া সঞ্চালিত হয়েছে। গুয়ানশুও স্টেইনলেস মোটর শ্যাফ্টের জন্য পলিশিং এবং প্যাসিভেশন উভয় বিকল্পই অফার করে।
আমি স্টেইনলেস খাদ উপাদান নির্বাচনের জন্য কি পাঠাতে হবে?
অঙ্কন, প্রকৃত অপারেটিং এবং পরিষ্কার মিডিয়া, তাপমাত্রা, লোড এবং সঙ্গম-যোগাযোগের তথ্য পাঠান। প্রয়োজনীয় ফিট, কঠোরতা, সারফেস ফিনিস এবং যেকোনো ব্যর্থতা পর্যবেক্ষণ অন্তর্ভুক্ত করুন। এই বিবরণগুলি উত্পাদন রুটের সাথে গ্রেড এবং শর্ত একসাথে পর্যালোচনা করার অনুমতি দেয়।