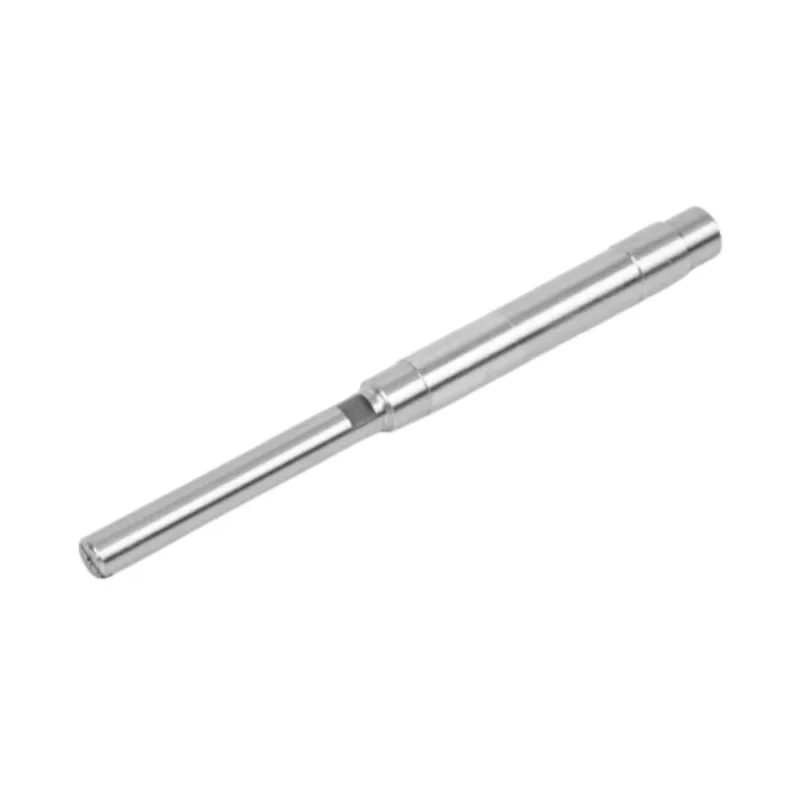
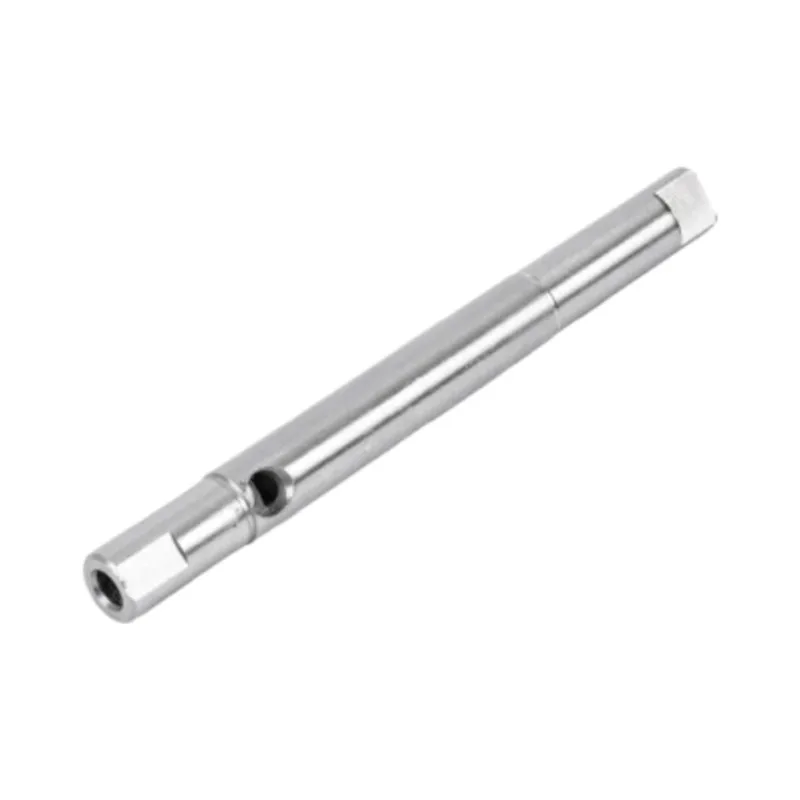
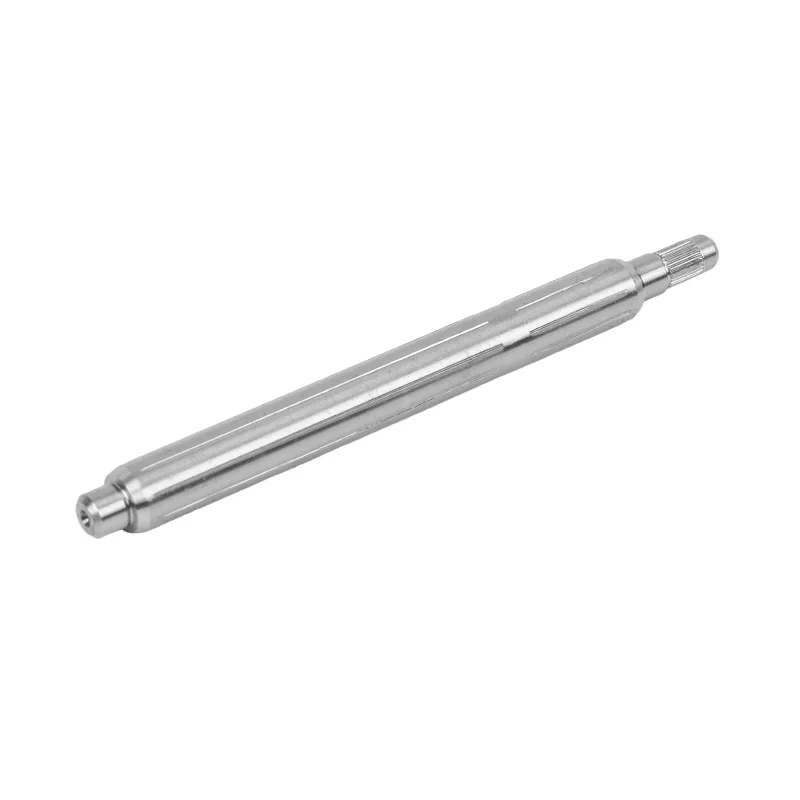
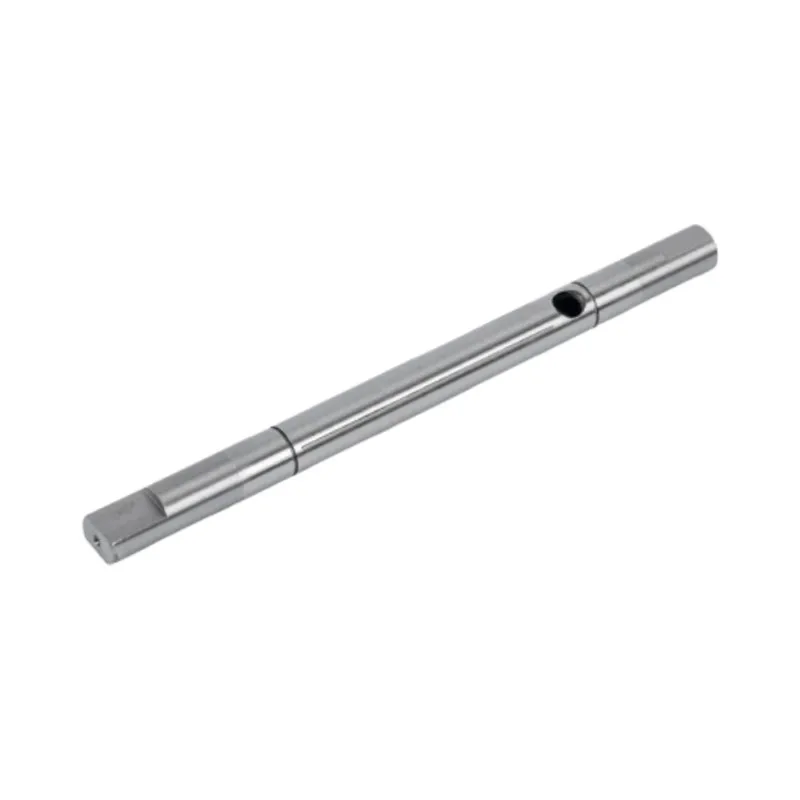
কঠোর সহনশীলতা নাকাল পদ্ধতি নির্বাচন করে না। খাদ জ্যামিতি করে। একটি সমতল ব্যাস যা একটি কেন্দ্রবিহীন গ্রাইন্ডারের মধ্য দিয়ে ক্রমাগত পাস করতে পারে তা দুটি বিয়ারিং জার্নাল থেকে একটি ভিন্ন উত্পাদন সমস্যা যা অবশ্যই একটি কাঁধ জুড়ে কেন্দ্রীভূত থাকবে।

ধাপযুক্ত, কাঁধযুক্ত এবং বহু-ব্যাসের মোটর শ্যাফ্টের জন্য নলাকার গ্রাইন্ডিং চয়ন করুন যখন একাধিক জার্নাল অবশ্যই একটি অক্ষে সত্য থাকবে। দীর্ঘ, প্লেইন শ্যাফ্টের জন্য কেন্দ্রবিহীন গ্রাইন্ডিং বেছে নিন যখন একটি সামঞ্জস্যপূর্ণ বাইরের ব্যাস এবং দক্ষ ব্যাচ প্রবাহ প্রধান প্রয়োজনীয়তা। কিছু উত্পাদন রুট উভয়ই ব্যবহার করে: কেন্দ্রবিহীন গ্রাইন্ডিং একটি প্লেইন বডিকে দক্ষতার সাথে পরিচালনা করে, তারপর নলাকার গ্রাইন্ডিং শ্যাফ্ট অক্ষের সাথে সম্পর্কিত সমালোচনামূলক বিয়ারিং বা সীল জার্নাল শেষ করে।
সুস্পষ্ট ক্রেতার প্রশ্ন হল কোন প্রক্রিয়াটি আরও সুনির্দিষ্ট। একা সহনশীলতা এর উত্তর দিতে পারে না। উভয় প্রক্রিয়া নির্ভুল খাদ ব্যাস উত্পাদন করতে পারেন. উপযোগী পার্থক্য হল কিভাবে অংশটি ধরে রাখা হয়, কোন পৃষ্ঠগুলি একে অপরের সাথে সম্পর্কযুক্ত হওয়া উচিত এবং জ্যামিতি কোন বাধা ছাড়াই মেশিনের মধ্য দিয়ে যেতে পারে কিনা।
সেই পছন্দটি উদ্ধৃতি এবং সেটআপ পরিবর্তন করে, সেইসাথে পরিদর্শন প্রতিবেদনে কী প্রমাণ করা উচিত। একজন সরবরাহকারী যে একটি একক ব্যাস থেকে পদ্ধতিটি নির্বাচন করে সে বৈশিষ্ট্যটি মিস করতে পারে যা আসলে মোটর সমাবেশকে নিয়ন্ত্রণ করে।
জ্যামিতি দিয়ে শুরু করুন, সহনশীলতা সংখ্যা নয়
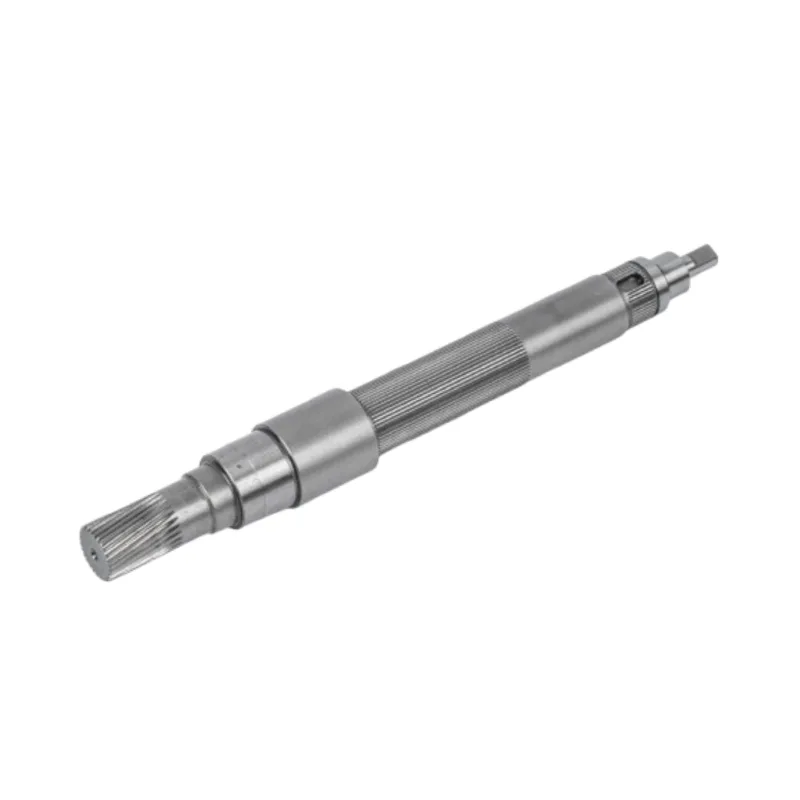
দুটি অঙ্কন বিবেচনা করুন যা উভয়ই একই সমাপ্ত ব্যাস এবং পৃষ্ঠের রুক্ষতার জন্য কল করে। প্রথমটি একটি দীর্ঘ মসৃণ খাদ যার একটি অবিচ্ছিন্ন বাইরের ব্যাস। দ্বিতীয়টিতে দুটি বিয়ারিং জার্নাল, একটি কাঁধ, একটি সিল ল্যান্ড এবং একটি ছোট এক্সটেনশন রয়েছে। তারা একটি সহনশীলতা ভাগ করতে পারে, কিন্তু তারা একটি নাকাল সমস্যা ভাগ না.
মসৃণ খাদ কারখানাটিকে একটি অবিচ্ছিন্ন পৃষ্ঠ দেয়। এটি একটি গ্রাইন্ডিং হুইল এবং একটি নিয়ন্ত্রক চাকার মধ্যে বিশ্রাম নিতে পারে যখন একটি ওয়ার্ক-রেস্ট ব্লেড এটিকে সমর্থন করে। স্টেপড শ্যাফ্ট একইভাবে সেই সেটআপের মধ্য দিয়ে যেতে পারে না। এর জার্নালগুলিকে কেন্দ্র বা অন্য সংজ্ঞায়িত অক্ষ থেকে অবস্থিত অংশ সহ এক সময়ে একটি বিভাগ শেষ করতে হবে।
যখন একটি অঙ্কন আমাদের ডেস্কে পৌঁছায়, তখন আমরা সাধারণ সহনশীলতা ব্লকটি দেখার আগে আমরা বিয়ারিং এবং সীল জার্নালগুলিকে বৃত্ত করি। সেই পৃষ্ঠগুলি আমাদের বলে যে খাদটি কীভাবে কাজ করে। নাকাল রুট তাদের আকার, ফিনিস এবং কাজের অক্ষের সম্পর্ক রক্ষা করা উচিত।
কিভাবে দুটি নাকাল পদ্ধতি খাদ সমর্থন
ওয়ার্কহোল্ডিং প্রক্রিয়া যা নিয়ন্ত্রণ করে তা পরিবর্তন করে
চিত্রগুলো সরলীকৃত করা হয়েছে। তাদের উদ্দেশ্য কেন সঠিকতা সম্পর্কে বিপণনের দাবির পরিবর্তে ওয়ার্কহোল্ডিং প্রক্রিয়া পছন্দকে চালিত করে তা দেখানো।
নলাকার গ্রাইন্ডিংয়ে, চাকা একটি নির্বাচিত জার্নালের কাছে যাওয়ার সময় খাদটি তার কেন্দ্র অক্ষের চারপাশে ঘোরে। এটি পেষকদন্তকে ধাপ এবং কাঁধ জুড়ে কাজ করতে দেয় এবং পৃথক ব্যাসের মধ্যে সম্পর্ক রক্ষা করতে দেয়।
কেন্দ্রবিহীন গ্রাইন্ডিংয়ে, শ্যাফ্টের কোন কেন্দ্র সমর্থন নেই। এটি গ্রাইন্ডিং হুইল এবং রেগুলেটিং হুইলের মধ্যে একটি ব্লেডের উপর স্থির থাকে। বিন্যাসটি একটি অবিচ্ছিন্ন বাইরের ব্যাসের জন্য উপযুক্ত কারণ অংশটি কেন্দ্রের মধ্যে আটকানো ছাড়াই গ্রাইন্ডিং জোনের মধ্য দিয়ে যেতে পারে।
নলাকার বনাম কেন্দ্রবিহীন গ্রাইন্ডিং তুলনা
| সিদ্ধান্ত ফ্যাক্টর | নলাকার নাকাল | কেন্দ্রবিহীন নাকাল | ক্রেতার কি লক্ষ্য করা উচিত |
|---|---|---|---|
| অংশ সমর্থন | অংশটি কেন্দ্র থেকে অবস্থিত এবং একটি সংজ্ঞায়িত অক্ষের চারপাশে ঘোরানো হয়। | অংশটি দুটি চাকার মধ্যে একটি ওয়ার্ক-রেস্ট ব্লেডের উপর স্থির থাকে। | সমর্থন পদ্ধতি নির্ধারণ করে কোন জ্যামিতিক সম্পর্ক প্রক্রিয়াটি নিয়ন্ত্রণ করে। |
| সাধারণ জ্যামিতি | স্টেপড, কাঁধযুক্ত এবং বহু-ব্যাস শ্যাফ্ট। | একটানা বাইরের ব্যাস সহ লম্বা, প্লেইন শ্যাফট। | একটি আঁটসাঁট সহনশীলতা একটি অনুপযুক্ত জ্যামিতি একটি কেন্দ্রবিহীন প্রক্রিয়ার সাথে মানানসই করে না। |
| কেন্দ্র গর্ত | সাধারণত নাকাল অক্ষ জন্য কেন্দ্র অবস্থান ব্যবহার করে. | কোন কেন্দ্র গর্ত সমর্থন জন্য প্রয়োজন. | প্রক্রিয়া রুট সম্মত হওয়ার আগে নকশা থেকে কেন্দ্রের বৈশিষ্ট্যগুলি সরিয়ে ফেলবেন না। |
| সবচেয়ে শক্তিশালী নিয়ন্ত্রণ | পৃথক জার্নালের মধ্যে একাগ্রতা এবং রানআউট সম্পর্ক। | একটি সমতল বাইরে ব্যাস বরাবর সামঞ্জস্যপূর্ণ আকার. | কার্যকরী পৃষ্ঠের চারপাশে পদ্ধতিটি বেছে নিন, পরিমাপ করা সবচেয়ে সহজ মাত্রা নয়। |
| উৎপাদন প্রবাহ | প্রতিটি জার্নাল একটি সংজ্ঞায়িত সেটআপের অংশ হিসাবে যোগাযোগ এবং সমাপ্ত হয়। | উপযুক্ত খাদ ফর্মের জন্য দ্রুত, অবিচ্ছিন্ন ফিড সমর্থন করে। | কেন্দ্রবিহীন গতি তখনই মান তৈরি করে যখন জ্যামিতি এটির অনুমতি দেয়। |
| সাধারণ মোটর খাদ ফিট | বিয়ারিং জার্নাল, সীল জমি, কাঁধ এবং স্টেপড শ্যাফ্ট। | মসৃণ মোটর শ্যাফ্ট এবং দীর্ঘ প্লেইন বিভাগ। | একটি অঙ্কন একটি সম্মিলিত রুট ন্যায্যতা দিতে পারে. |
কোন কলাম একটি মানের গ্রেড নয়. একটি ক্রেতা "কেন্দ্রবিহীন গ্রাইন্ডিং প্রয়োজনীয়" লিখতে পারে কারণ প্রকল্পটির ভলিউম প্রয়োজন, তারপর একটি অংশ পাঠান যার কাঁধ এবং জার্নাল লেআউট অক্ষ-ভিত্তিক নাকালের জন্য কল করে। একটি প্লেইন শ্যাফ্ট একটি ধীর পথের উত্তরাধিকারী হতে পারে যখন এর অঙ্কন টেমপ্লেটটি একটি ধাপযুক্ত অংশ থেকে অনুলিপি করা হয়েছিল। অঙ্কন ফলাফল সংজ্ঞায়িত করা উচিত. কারখানার সেই পথ বেছে নেওয়া উচিত যা এটি পুনরাবৃত্তি করতে পারে।
যখন নলাকার নাকাল ভাল পছন্দ


নলাকার নাকাল বোঝায় যখন খাদটির বেশ কয়েকটি কার্যকরী ব্যাস থাকে। একটি ভারবহন জার্নাল একটি কাঁধের পাশে বসতে পারে, তারপরে একটি সীল পৃষ্ঠ এবং একটি ছোট ড্রাইভের শেষ থাকে। ব্যাসগুলি তাদের স্বতন্ত্র আকার পরীক্ষায় উত্তীর্ণ হতে পারে এবং তাদের অক্ষগুলি সম্মত না হলে একটি দুর্বল সমাবেশ তৈরি করতে পারে।
একটি RFQ যা ব্যাস সহনশীলতার তালিকা দেয় কিন্তু জার্নালগুলির মধ্যে ডেটাম সম্পর্ক বাদ দেয় তা অসম্পূর্ণ। ব্যাস একটি স্থানীয় পরিমাপ। রানআউট এবং একাগ্রতা সম্পর্ক বর্ণনা করে। একটি নলাকার পেষকদন্ত একটি জার্নাল শেষ করতে পারে যখন খাদটি অন্য জার্নালের জন্য প্রতিষ্ঠিত একই রেফারেন্সের চারপাশে ঘোরে।
আমরা সাধারণত এই রুটটির পক্ষে যখন অঙ্কন অন্তর্ভুক্ত করে:
- পদক্ষেপ বা কাঁধ দ্বারা পৃথক করা দুই বা ততোধিক সমালোচনামূলক ব্যাস;
- ভারবহন এবং সিল জার্নাল যা একই অক্ষে সত্য থাকতে হবে;
- বৈশিষ্ট্য যা একটি কেন্দ্রবিহীন সেটআপের মাধ্যমে ক্রমাগত পাস প্রতিরোধ করে;
- সংজ্ঞায়িত কেন্দ্র বা জার্নাল ডেটামের সাথে আবদ্ধ একটি রানআউট প্রয়োজনীয়তা;
- ছোট উৎপাদন ভলিউম যেখানে জ্যামিতি একটানা ফিডের চেয়ে বেশি গুরুত্বপূর্ণ।
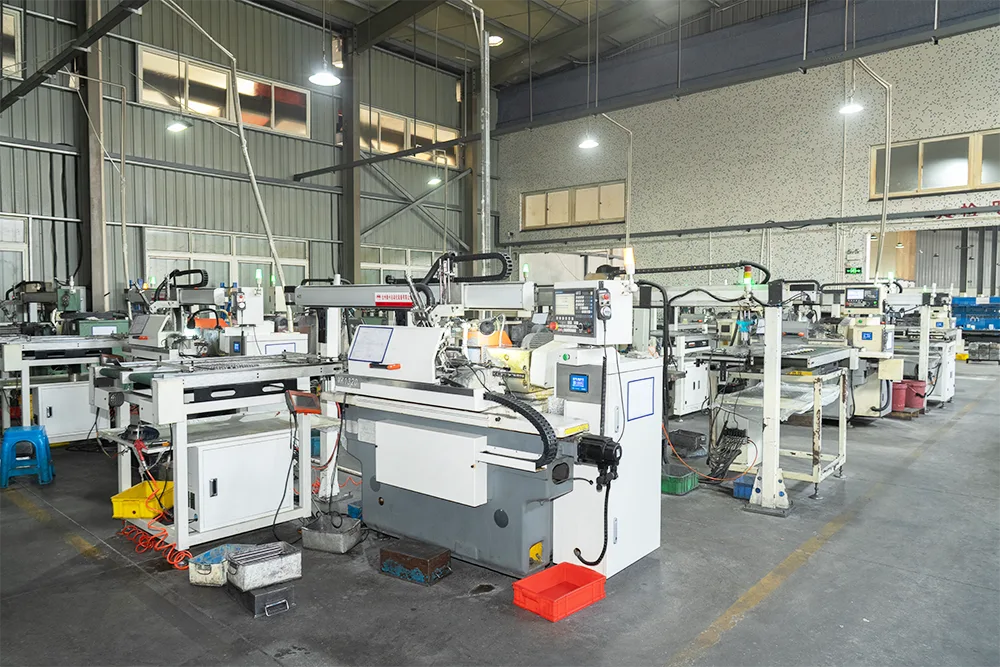
গুয়ানশুও তার কারেন্টে স্টেপড এবং শোল্ডার শ্যাফটের জন্য নলাকার গ্রাইন্ডিং ব্যবহার করেখাদ মেশিনিং কর্মপ্রবাহ. কারখানাটি 26টি সিএনসি নলাকার গ্রাইন্ডার পরিচালনা করে, তাই এটি একটি আউটসোর্সড ফিনিশিং ধাপের পরিবর্তে একটি মূল উৎপাদন প্রক্রিয়া।
যখন কেন্দ্রবিহীন নাকাল তার জায়গা অর্জন করে
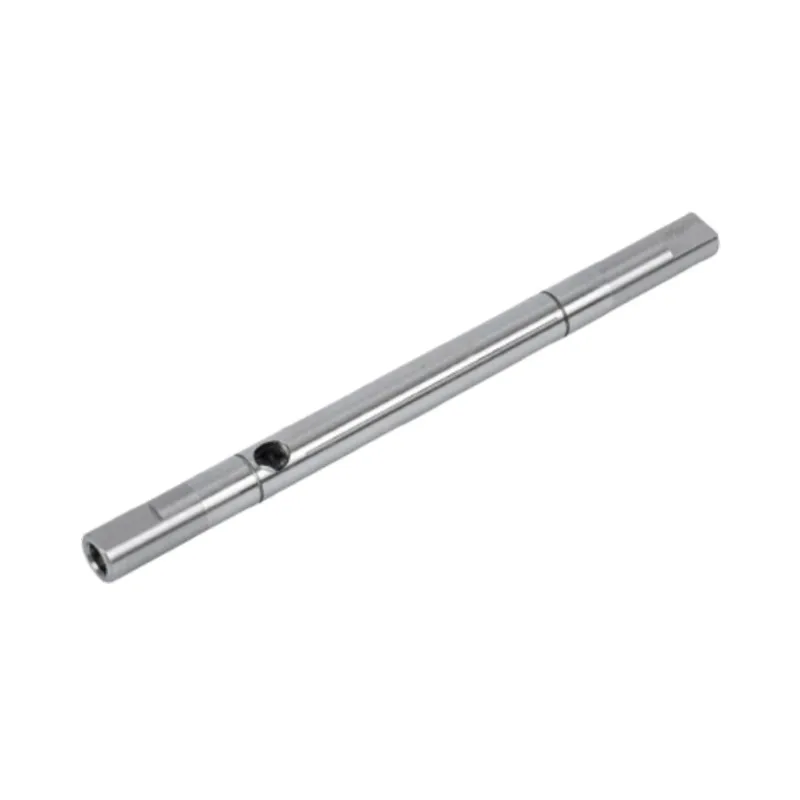
যখন খাদ জ্যামিতি সমতল থাকে তখন কেন্দ্রবিহীন গ্রাইন্ডিং আকর্ষণীয় হয়। ওয়ার্ক-রেস্ট ব্লেডটি গ্রাইন্ডিং জোনের কাছাকাছি অংশটিকে সমর্থন করে এবং প্রক্রিয়াটির শ্যাফ্ট বহন করার জন্য কেন্দ্রের গর্তের প্রয়োজন হয় না। দক্ষ উৎপাদন প্রবাহ বজায় রাখার সময় এটি একটি দীর্ঘ, সরু অংশ বরাবর একটি ব্যাস ধরে রাখার একটি ব্যবহারিক উপায়।
আমরা সুপারিশ করার আগে আমরা তিনটি শর্ত সন্ধান করি: একটি ক্রমাগত নাকাল পৃষ্ঠ, একটি ব্যাস যা এর দৈর্ঘ্য বরাবর কার্যকরীভাবে গুরুত্বপূর্ণ, এবং একটি পরিমাণ যা সেটআপ থেকে উপকৃত হয়। যদি একটি কাঁধ পাসে বাধা দেয় বা একাধিক জার্নাল অবশ্যই একটি কেন্দ্রের অক্ষের সাথে বাঁধতে হবে, আপাত থ্রুপুট সুবিধা অদৃশ্য হয়ে যেতে পারে।
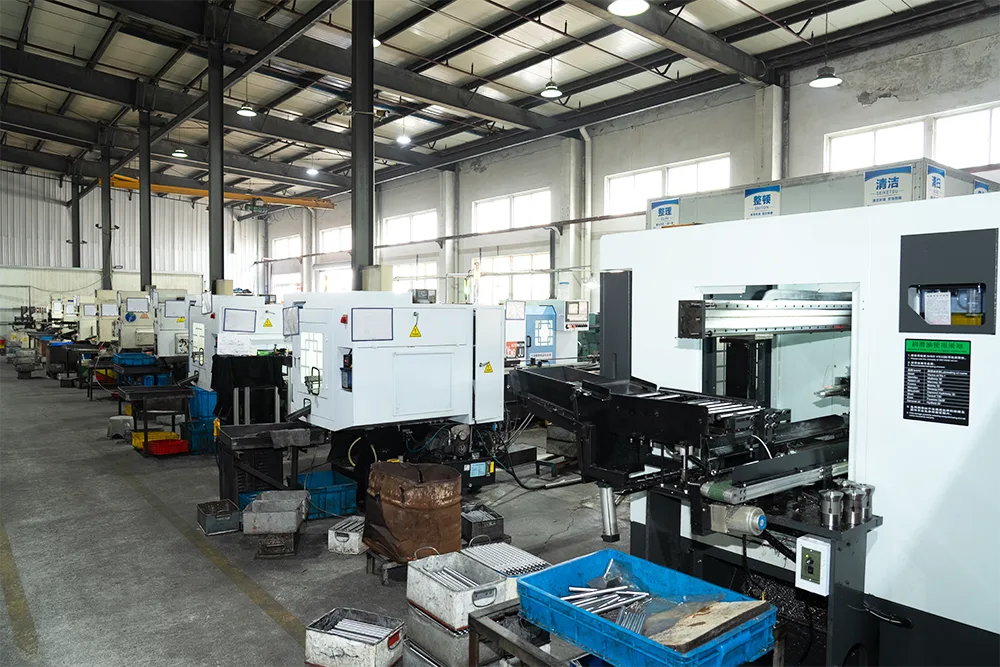
গুয়ানশুও 6টি উচ্চ-নির্ভুল কেন্দ্রবিহীন গ্রাইন্ডার পরিচালনা করে। দনির্ভুল-স্থল মসৃণ মোটর খাদপৃষ্ঠাটি IT5 থেকে IT6 মাত্রিক নির্ভুলতা, রা 0.4 মাইক্রোমিটার পর্যন্ত পৃষ্ঠের রুক্ষতা এবং সেই পণ্য লাইনের জন্য 0.01 মিমি এর মধ্যে সরলতা তালিকাভুক্ত করে। এই মানগুলি সমাপ্ত মসৃণ খাদ পণ্য বর্ণনা করে। একটি ভিন্ন জ্যামিতি এখনও তার নিজস্ব অঙ্কন পর্যালোচনা প্রয়োজন.
দ্রুত উপাদান প্রবাহ নৈমিত্তিক প্রক্রিয়া নিয়ন্ত্রণ মানে না. চাকার অবস্থা, নিয়ন্ত্রক ক্রিয়া, কাজ-বিশ্রাম সমর্থন এবং ইনকামিং স্টক সবই সমাপ্ত ব্যাসকে প্রভাবিত করে। প্রক্রিয়াটি দক্ষ কারণ সেটআপ অংশটির জন্য উপযুক্ত, অংশটি কম মনোযোগ পায় বলে নয়।
মোটর shafts জন্য একটি কারখানা সিদ্ধান্ত প্রবাহ
আমরা সম্পূর্ণ অঙ্কন ব্যবহার করি, কিন্তু নিম্নলিখিত প্রবাহটি প্রশ্নের ক্রম দেখায়। এটি একটি দলকে প্রথমে একটি মেশিন চয়ন করতে এবং পরে সেই পছন্দটিতে অংশটিকে বাধ্য করতে বাধা দেয়।
নাকাল রুট নির্বাচন
সম্পূর্ণ খাদ অঙ্কন পড়ুন
জার্নাল, কাঁধ এবং কার্যকরী তথ্য চিহ্নিত করুন।
একাধিক সমালোচনামূলক ব্যাস, পদক্ষেপ বা কাঁধ?
যদি হ্যাঁ
নলাকার নাকাল পাথ
যদি একটি দীর্ঘ সমতল শরীরও উপকৃত হয়, তাহলে একটি সম্মিলিত রুট পর্যালোচনা করুন।
যদি না হয়, চালিয়ে যান
দরকারী ব্যাচ প্রবাহ সঙ্গে দীর্ঘ, সমতল, ক্রমাগত বাইরে ব্যাস?
যদি হ্যাঁ
কেন্দ্রবিহীন নাকাল পথ
যদি না
অঙ্কন সহ রুট পর্যালোচনা করুন
প্রতিটি ফিট যেখানে নলাকার, কেন্দ্রবিহীন বা উভয় ব্যবহার করুন।
ফ্লোচার্ট একটি পরিকল্পনা সাহায্য. উপাদানের অবস্থা, তাপ চিকিত্সা, নাকাল ভাতা এবং পরিদর্শন ডেটাম এখনও চূড়ান্ত প্রক্রিয়া পর্যালোচনার অন্তর্গত।
যখন একটি খাদ উভয় পদ্ধতি ব্যবহার করে
একটি খাদ একাধিক নাকাল পদ্ধতি প্রয়োজন হতে পারে. যদি এটির একটি লম্বা প্লেইন বডি এবং ছোট কার্যকরী জার্নাল থাকে, তাহলে কেন্দ্রবিহীন গ্রাইন্ডিং প্লেইন ব্যাসকে দক্ষতার সাথে স্থাপন করতে পারে। নলাকার নাকাল তারপর কেন্দ্র অক্ষের সাথে সরাসরি সম্পর্ক প্রয়োজন এমন জার্নালগুলি শেষ করতে পারে।
একা একটি মসৃণ অংশ পুরো উপাদানটিকে কেন্দ্রবিহীন গ্রাইন্ডিংয়ের জন্য উপযুক্ত করে না। একটি বিঘ্নিত বৈশিষ্ট্য একটি ক্রমাগত পাস প্রতিরোধ করতে পারে। আমরা বরং প্রক্রিয়াটিকে বিভক্ত করব যেখানে জ্যামিতি পরিবর্তিত হয় এবং মোটর অ্যাসেম্বলি সনাক্তকারী পৃষ্ঠগুলির সাথে আপস করার পরিবর্তে।
| খাদ অবস্থা | সম্ভবত প্রাথমিক রুট | কারণ | পরিদর্শন ফোকাস |
|---|---|---|---|
| এক দীর্ঘ, নিরবচ্ছিন্ন ব্যাস | কেন্দ্রবিহীন নাকাল | ক্রমাগত সমর্থন এবং দক্ষ প্রবাহ জ্যামিতি অনুসারে। | নিয়ন্ত্রিত দৈর্ঘ্য বরাবর ব্যাস সামঞ্জস্য, সোজাতা এবং রুক্ষতা। |
| একটি কাঁধ জুড়ে দুটি ভারবহন জার্নাল | নলাকার নাকাল | ধাপ থাকা সত্ত্বেও জার্নালগুলি অবশ্যই একটি অক্ষের সাথে সম্পর্কিত। | জার্নালের আকার, রানআউট, নলাকারতা এবং কাঁধের সম্পর্ক। |
| ক্রিটিকাল এন্ড জার্নাল সহ প্লেইন বডি | সম্মিলিত রুট | প্রতিটি পদ্ধতি জ্যামিতির অংশটি পরিচালনা করে যা এটি নিয়ন্ত্রণ করে। | চূড়ান্ত নাকাল পরে শরীরের আকার প্লাস জার্নাল থেকে অক্ষ সম্পর্ক. |
| কীওয়ে, ক্রস হোল বা গ্রাইন্ড জোনের কাছে বিঘ্নিত পৃষ্ঠ | রুট নির্বাচনের আগে পর্যালোচনা অঙ্কন | বিঘ্ন কিভাবে অংশের মধ্য দিয়ে যায় বা সমর্থিত হয় তা প্রভাবিত করতে পারে। | বৈশিষ্ট্য অবস্থান, burr অবস্থা, স্থানীয় ব্যাস এবং রানআউট. |
প্রতিটি প্রক্রিয়া কী ঠিক করতে পারে এবং কী করতে পারে না
নাকাল একটি সমাপ্তি অপারেশন. এটি প্রতিটি আপস্ট্রিম সিদ্ধান্ত মেরামত করতে পারে না। শ্যাফ্টটি অবশ্যই সঠিক উপাদান, পর্যাপ্ত গ্রাইন্ডিং ভাতা, ব্যবহারযোগ্য ডেটাম এবং তাপ চিকিত্সা ইতিমধ্যেই বিবেচিত হবে। গুয়ানশুও এরস্টেশন-বাই-স্টেশন মেশিনিং প্রক্রিয়াতাপ চিকিত্সা না হওয়া পর্যন্ত পাতা নাকাল কারণ তাপ ধাতু সরাতে পারে.
| দোকান-মেঝে লক্ষণ | প্রথমে কি চেক করতে হবে | প্রক্রিয়া প্রতিক্রিয়া | নাকাল কি লুকাতে পারে না |
|---|---|---|---|
| ব্যাস ঠিক আছে কিন্তু জার্নাল একসাথে চলে না | ডেটাম অক্ষ, কেন্দ্রের অবস্থা এবং জার্নাল সিকোয়েন্স | কার্যকরী অক্ষের চারপাশে নলাকার নাকাল পর্যালোচনা করুন। | একটি সঠিক স্থানীয় ব্যাস কেন্দ্রীভূত জার্নাল প্রমাণ করে না। |
| একটি দীর্ঘ প্লেইন খাদ বরাবর আকার পরিবর্তন | ইনকামিং সোজাতা, সমর্থন, চাকার অবস্থা এবং পরিমাপের অবস্থান | কেন্দ্রবিহীন সেটআপ এবং সম্পূর্ণ নিয়ন্ত্রিত দৈর্ঘ্য পর্যালোচনা করুন। | শেষের কাছাকাছি একটি পরিমাপ পুরো খাদ বর্ণনা করতে পারে না। |
| চূড়ান্ত পৃষ্ঠ এখনও অপরিষ্কার এলাকা দেখায় | তাপ চিকিত্সার পরে নাকাল ভাতা এবং বিকৃতি | ফিনিস রিমুভাল বাড়ানোর আগে আপস্ট্রিম স্টক প্ল্যান ঠিক করুন। | নাকাল অনুপস্থিত স্টক তৈরি করতে পারে না. |
| রুক্ষতা চলে যায় কিন্তু সমাবেশ কম্পন থেকে যায় | রানআউট, ঘনত্ব, সরলতা এবং সমাবেশের তথ্য | জ্যামিতিক সম্পর্ক পরিমাপ করুন, একা পৃষ্ঠ ফিনিস নয়। | একটি মসৃণ পৃষ্ঠ এখনও ভুল অক্ষের চারপাশে ঘুরতে পারে। |
| তাপ-চিকিত্সা খাদ অত্যধিক সংশোধন প্রয়োজন | হিট ট্রিটমেন্ট রুট, প্রি-গ্রাইন্ড সোজাতা এবং অবশিষ্ট স্টক | চূড়ান্ত নাকাল আগে সোজা পর্যালোচনা. | এক পাশ থেকে অতিরিক্ত উপাদান অপসারণ একটি জার্নাল আকার নিচে ধাক্কা দিতে পারে. |
আমরা চূড়ান্ত পেষকদন্ত আবিষ্কার করার জন্য অপেক্ষা করি না যে অঙ্কনের কোন ব্যবহারযোগ্য তথ্য নেই। পর্যালোচনা করার সময়, আমরা সিদ্ধান্ত নিই কোন পৃষ্ঠগুলি ঘূর্ণনকে সংজ্ঞায়িত করে এবং কোন ক্রিয়াকলাপগুলি তাদের তৈরি করে৷ সেই আলোচনাটি সাধারণত সাধারণ সহনশীলতায় যোগ করা অন্য দশমিক স্থানের চেয়ে বেশি মূল্যবান।
Guanshuo এ নাকাল ক্ষমতা এবং পরিদর্শন
গুয়ানশুও 26টি সিএনসি নলাকার গ্রাইন্ডার এবং 6টি উচ্চ-নির্ভুল কেন্দ্রবিহীন গ্রাইন্ডার পরিচালনা করে। বৃহত্তর সরঞ্জামের ভিত্তির মধ্যে রয়েছে 2টি মেশিনিং সেন্টার, 3টি টার্ন-মিল মেশিন এবং 60টি অন্যান্য CNC মেশিন। এই মিশ্রণ কারখানাটিকে একটি মোটর শ্যাফ্টের রুটের মধ্যে রুক্ষ মেশিনিং, ড্রাইভ বৈশিষ্ট্য, নাকাল এবং পরিদর্শন সংযোগ করতে দেয়।

পরিদর্শন সরঞ্জামের মধ্যে রয়েছে কঠোরতা পরীক্ষক, দ্বি-মাত্রিক প্রজেক্টর, পৃষ্ঠের রুক্ষতা পরিমাপক, গিয়ার পরিমাপ কেন্দ্র এবং সিলিন্ডারিটি গেজ। যন্ত্রটি প্রশ্নের সাথে মেলাতে হবে। একটি রুক্ষতা ফলাফল পৃষ্ঠের প্রয়োজনীয়তা সমর্থন করে। একটি নলাকারতা বা রানআউট চেক ঠিকানা জ্যামিতি. কোনটিই অন্যটির বিকল্প নয়।
নির্ভুল-গ্রাউন্ড মসৃণ মোটর শ্যাফ্টের জন্য, গুয়ানশুও নিম্নলিখিত সমাপ্ত মানগুলি প্রকাশ করে:
| প্রকাশিত পণ্য বৈশিষ্ট্য | Guanshuo মসৃণ খাদ মান | পণ্য পৃষ্ঠায় তালিকাভুক্ত পরিদর্শন সরঞ্জাম |
|---|---|---|
| পৃষ্ঠের রুক্ষতা | Ra 0.4 মাইক্রোমিটারে বা তার নিচে | পৃষ্ঠের রুক্ষতা পরীক্ষক |
| মাত্রিক নির্ভুলতা | IT5 থেকে IT6 গ্রেড | দ্বি-মাত্রিক প্রজেক্টর এবং সিলিন্ডারিটি টেস্টার |
| সরলতা | 0.01 মিমি বা তার নিচে | সিলিন্ডারিটি পরীক্ষক এবং গিয়ার পরিমাপ কেন্দ্র |
এই পরিসংখ্যানগুলি প্রাথমিক সোর্সিংয়ের সময় দরকারী কারণ তারা কারখানার প্রকাশিত মসৃণ শ্যাফ্ট পরিসীমা দেখায়। তারা একটি অংশ অঙ্কন প্রতিস্থাপন না. একটি স্টেপড, স্প্লিনড, ফাঁপা বা বিশেষ শ্যাফ্টের বিভিন্ন সারফেস এবং ডেটাম সম্পর্ক রয়েছে, তাই এর গ্রহণযোগ্যতা পরিকল্পনা সেই জ্যামিতিকে ঘিরে তৈরি করা উচিত।
অঙ্কন এবং RFQ উপর কি রাখা
আপনি যদি তুলনামূলক উদ্ধৃতি চান তবে শুধুমাত্র "নির্ভুলতা নাকাল" এর জন্য জিজ্ঞাসা করবেন না। কোন ফলাফলটি গুরুত্বপূর্ণ তা কারখানাকে বলুন এবং প্রক্রিয়া প্রকৌশলীকে রুটটি ব্যাখ্যা করতে দিন। একটি দরকারী RFQ এর মধ্যে রয়েছে:
- সম্পূর্ণ খাদ অঙ্কন এবং বর্তমান সংশোধন;
- উপাদান গ্রেড এবং তাপ চিকিত্সার প্রয়োজন;
- সমাপ্ত ব্যাস, সহনশীলতা এবং নাকাল দৈর্ঘ্য;
- কেন্দ্রের গর্ত, কাঁধ, খাঁজ, কীওয়ে, স্প্লাইন এবং ক্রস হোল;
- ভারবহন, সীল এবং রটার জার্নাল যা কার্যকরী অক্ষকে সংজ্ঞায়িত করে;
- রানআউট, ঘনত্ব, নলাকারতা, সরলতা এবং রুক্ষতা প্রয়োজনীয়তা যেখানে প্রতিটি প্রযোজ্য;
- ব্যাচ পরিমাণ এবং প্রত্যাশিত উত্পাদন প্যাটার্ন;
- পরিদর্শন অবস্থান, নমুনা নিয়ম এবং রিপোর্ট প্রয়োজনীয়তা;
- যে কোনো পৃষ্ঠ যে মাটির নিচে বা সুরক্ষিত থাকা আবশ্যক.
আমাদের পছন্দ হল কার্যকরী প্রয়োজনীয়তা এবং অঙ্কন একসাথে গ্রহণ করা। যদি একটি প্লেইন বিভাগে উচ্চ-ভলিউম আকারের সামঞ্জস্যের প্রয়োজন হয়, তাহলে কেন্দ্রবিহীন গ্রাইন্ডিং সঠিক উত্তর হতে পারে। যদি দুটি জার্নাল অবশ্যই এক অক্ষে ঘোরানো হয়, নলাকার নাকাল আরও মনোযোগের দাবি রাখে। যদি উভয় অবস্থাই বিদ্যমান থাকে, তাহলে আমরা একটি যন্ত্র প্রতিটি সমস্যার সমাধান করার ভান করার পরিবর্তে একটি সম্মিলিত রুট তৈরি করি।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
কোনটি আরও সুনির্দিষ্ট, নলাকার বা কেন্দ্রবিহীন গ্রাইন্ডিং?
কোন পদ্ধতিই সর্বজনীনভাবে আরো সুনির্দিষ্ট নয়। নলাকার গ্রাইন্ডিং স্টেপড বা কাঁধযুক্ত শ্যাফ্টে পৃথক জার্নালগুলির মধ্যে সম্পর্ক নিয়ন্ত্রণের জন্য আরও উপযুক্ত। কেন্দ্রবিহীন গ্রাইন্ডিং একটি প্লেইন শ্যাফ্ট বরাবর একটি সামঞ্জস্যপূর্ণ বাইরের ব্যাস বজায় রাখার জন্য উপযুক্ত। নির্ভুলতা নির্ভর করে প্রক্রিয়াটিকে জ্যামিতির সাথে মেলানো এবং সঠিক বৈশিষ্ট্য পরিমাপের উপর।
একটি স্টেপড মোটর শ্যাফ্ট কি কেন্দ্রবিহীন স্থল হতে পারে?
একটি স্টেপড শ্যাফটে একটি প্লেইন অংশ থাকতে পারে যা কেন্দ্রবিহীন গ্রাইন্ডিং থেকে উপকৃত হয়, কিন্তু স্টেপ এবং কাঁধকে কেন্দ্রবিহীন সেটআপের মধ্য দিয়ে একটি ক্রমাগত পাস প্রতিরোধ করতে পারে। এর সমালোচনামূলক জার্নালগুলি সাধারণত নলাকার গ্রাইন্ডিংয়ের জন্য পর্যালোচনা করা হয় কারণ সেগুলি অবশ্যই একটি সংজ্ঞায়িত অক্ষের সাথে সত্য থাকবে।
কেন্দ্রবিহীন নাকাল কি কেন্দ্র গর্ত প্রয়োজন?
না। কেন্দ্রবিহীন গ্রাইন্ডিংয়ে, শ্যাফ্টটি গ্রাইন্ডিং হুইল এবং রেগুলেটিং হুইলের মধ্যে একটি ওয়ার্ক-রেস্ট ব্লেডের উপর স্থির থাকে। প্রক্রিয়াটি অংশটিকে সমর্থন করার জন্য কেন্দ্রের গর্ত ব্যবহার করে না।
একটি মোটর খাদ উভয় নাকাল পদ্ধতি ব্যবহার করতে পারেন?
হ্যাঁ। একটি উত্পাদন রুট একটি দীর্ঘ প্লেইন বডির জন্য কেন্দ্রবিহীন গ্রাইন্ডিং এবং ভারবহন, সীল বা শেষ জার্নালগুলির জন্য নলাকার নাকাল ব্যবহার করতে পারে যা অবশ্যই খাদ অক্ষের সাথে সম্পর্কিত। অঙ্কন জ্যামিতি এবং কার্যকরী ডেটামগুলি নির্ধারণ করে যে মিলিত রুটটি কার্যকর কিনা।
গুয়ানশুও স্থল মসৃণ মোটর শ্যাফ্টের জন্য কী নির্ভুলতা প্রকাশ করে?
গুয়ানশুও IT5 থেকে IT6 মাত্রিক নির্ভুলতা, পৃষ্ঠের রুক্ষতা Ra 0.4 মাইক্রোমিটার পর্যন্ত এবং 0.01 মিমি এর মধ্যে স্ট্রেইটনেস প্রকাশ করে তার নির্ভুল-গ্রাউন্ড মসৃণ মোটর শ্যাফ্টের জন্য। অন্যান্য খাদ জ্যামিতি তাদের নিজস্ব অঙ্কন এবং পরিদর্শন প্রয়োজনীয়তার বিরুদ্ধে পর্যালোচনা করা উচিত।
লক্ষ্য ব্যাস সঙ্গে অঙ্কন পাঠান
গুয়ানশুও আপনার শ্যাফ্ট জ্যামিতি, সমালোচনামূলক জার্নাল, তাপ চিকিত্সা এবং ব্যাচের প্রয়োজনীয়তা পর্যালোচনা করতে পারে, তারপর সমাপ্ত ফাংশনের চারপাশে নলাকার, কেন্দ্রবিহীন বা সম্মিলিত গ্রাইন্ডিং রুটের পরিকল্পনা করতে পারে।
আপনার মোটর শ্যাফট RFQ পাঠান