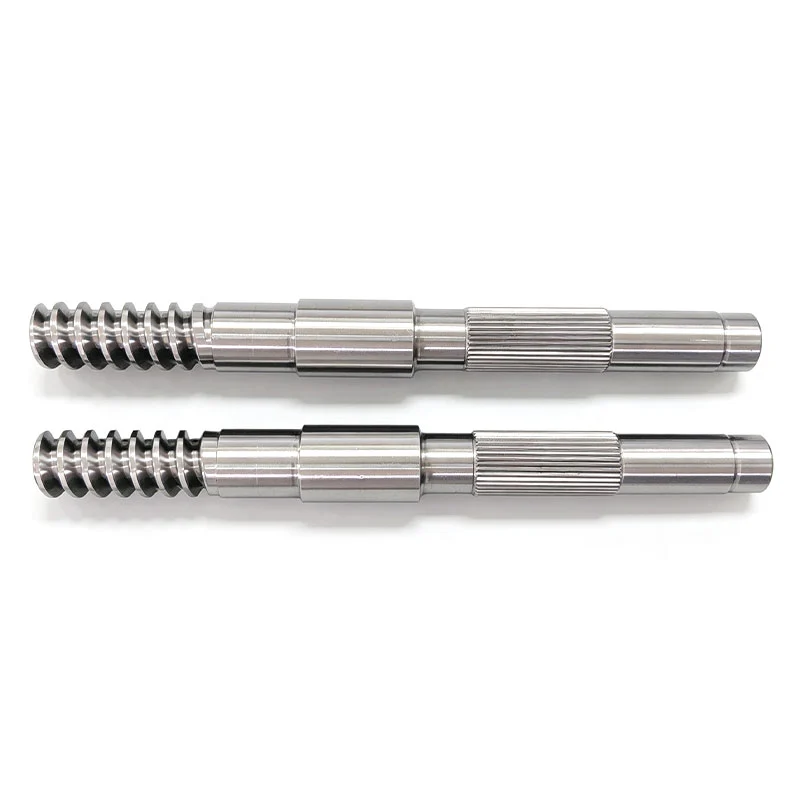
একটি শ্যাফ্ট লেদটিকে সোজা দেখতে এবং তাপ চিকিত্সার সময় সরাতে পারে। দরকারী প্রশ্ন এই আন্দোলন স্বাভাবিক কিনা না. এটা কি উৎপাদন রুট পর্যাপ্ত নিয়ন্ত্রণ ছেড়ে, নাকাল স্টক এবং পরিদর্শন প্রমাণ খাদ অঙ্কন ফিরে আনা.

শ্যাফ্ট সোজা করা বাঁক সংশোধন করে যা মেশিনিংয়ের পরে অবশিষ্ট থাকে বা তাপ চিকিত্সার সময় প্রদর্শিত হয়। একটি নির্ভুল মোটর শ্যাফ্টের জন্য, এটি সাধারণত শক্ত হওয়ার পরে এবং চূড়ান্ত নাকালের আগে। কারখানাটি প্রথমে সংজ্ঞায়িত ডেটামগুলির বিরুদ্ধে খাদ পরিমাপ করে, যেখানে প্রয়োজন সেখানে একটি নিয়ন্ত্রিত সংশোধন প্রয়োগ করে এবং আবার পরিমাপ করে। চূড়ান্ত নাকাল তারপর আকার এবং শেষ জার্নাল নিয়ে আসে. একটি দরকারী অঙ্কন অবশ্যই নিয়ন্ত্রিত দৈর্ঘ্য, ডেটাম, সরলতা বা রানআউট সহনশীলতা এবং প্রয়োজনীয়তা প্রযোজ্য উত্পাদন পর্যায়ে উল্লেখ করতে হবে।
স্ট্রেটেনিং হল সেই অপারেশনগুলির মধ্যে একটি যা ক্রেতারা খুব কমই একটি উদ্ধৃতিতে দেখতে পায়। যে এটা ঐচ্ছিক না. যদি তাপ চিকিত্সা, সরু জ্যামিতি বা অসম বৈশিষ্ট্যগুলি শ্যাফ্টকে সরিয়ে দেয়, তবে কাউকে এখনও সিদ্ধান্ত নিতে হবে কখন এটি সংশোধন করতে হবে এবং কীভাবে ফলাফলটি প্রমাণ করতে হবে।
একটি কারখানার দৃষ্টিকোণ থেকে, সোজা করা একটি খারাপ অংশের জন্য একটি উদ্ধার পদক্ষেপ নয়। এটি প্রক্রিয়াগুলির মধ্যে একটি পরিকল্পিত নিয়ন্ত্রণ যা প্রাকৃতিকভাবে ধাতু পরিবর্তন করে। গুয়ানশুও এরনির্ভুল খাদ মেশিনিং রুটসোজা এবং নির্ভুল নাকাল আগে তাপ চিকিত্সা রাখে. এই আদেশটি প্রতিটি পরবর্তী পরিবর্তনের মাধ্যমে নির্ভুলতা ধরে রাখতে পূর্ববর্তী অপারেশনকে বলার পরিবর্তে চূড়ান্ত মাত্রাগুলিকে রক্ষা করে৷
তাপ চিকিত্সার পরে খাদগুলি কেন সরে যায়?
মেশিনিং উপাদান অপসারণ. তাপ চিকিত্সা অবশিষ্ট উপাদানের অবস্থা পরিবর্তন করে। উভয়ই অভ্যন্তরীণ স্ট্রেস ছেড়ে দিতে পারে বা পুনঃবন্টন করতে পারে, তাই রুক্ষ বাঁক নেওয়ার সময় সোজা ছিল এমন একটি খাদ শক্ত হওয়ার পরে আর সোজা নাও হতে পারে। অংশটি যত দীর্ঘ এবং আরও সরু, প্রভাব দেখতে তত সহজ, তবে ছোট ধাপের শ্যাফ্টগুলিও নড়াচড়া করতে পারে।
জ্যামিতিও গুরুত্বপূর্ণ। কাঁধ, কীওয়ে, স্প্লাইন, ছিদ্র বা বিভিন্ন অংশের পুরুত্ব সহ একটি শ্যাফ্ট একটি সাধারণ সিলিন্ডারের মতো গরম এবং শীতল হয় না। এই বৈশিষ্ট্যগুলি সমাবেশের জন্য প্রয়োজনীয়, তবুও তারা প্রক্রিয়া পরিকল্পনাকে কম ক্ষমাশীল করে তোলে। তাই আমরা সোজা করাকে একটি বিচ্ছিন্ন প্রেস অপারেশন হিসাবে বিবেচনা করি না। আমরা এটিকে স্টক ভাতা, ডেটাম পছন্দ এবং নাকালের জন্য উপলব্ধ উপাদানের পরিমাণের সাথে সংযুক্ত করি।
যদি একটি অঙ্কন একটি শক্ত চূড়ান্ত রানআউটের জন্য আহ্বান করে, তবে সবচেয়ে খারাপ পরিকল্পনা হল তাপ চিকিত্সার আগে প্রতিটি জার্নাল শেষ করা এবং আশা করি শ্যাফ্ট যেখানে ছিল সেখানেই থাকবে। আমরা কঠোরতা অনুসরণ করে এমন অপারেশনগুলির জন্য চূড়ান্ত নির্ভুলতা ছেড়ে দিতে পছন্দ করি। ধাতু সরে গেলে এটি প্রক্রিয়াটিকে কোথাও যেতে দেয়।
যেখানে সোজা করা উৎপাদনে ফিট করে
সম্পূর্ণ রুট উপাদান এবং খাদ নকশা উপর নির্ভর করে, কিন্তু নীচের ক্রম প্রতিটি পর্যায়ে কাজ ব্যাখ্যা. এটি ইতিমধ্যে গুয়ানশুওতে ব্যবহৃত প্রক্রিয়া অনুসরণ করেখাদ মেশিনিং কর্মপ্রবাহ.
| উৎপাদন পর্যায় | খাদ কি হয় | কেন এটা সরলতা ব্যাপার |
|---|---|---|
| ইনকামিং উপাদান পরিদর্শন | উপাদান গ্রেড এবং বার অবস্থা কাটা আগে চেক করা হয়. | একটি শব্দ প্রক্রিয়া এমন উপাদান দিয়ে শুরু হয় যা অঙ্কন এবং তাপ চিকিত্সা পরিকল্পনার সাথে মেলে। |
| CNC বাঁক এবং মিলিং | ব্যাস, ধাপ, থ্রেড এবং ড্রাইভ বৈশিষ্ট্যগুলি রুক্ষ বা আধা-সমাপ্ত। | ক্রিটিকাল জার্নাল পরে নাকাল জন্য যথেষ্ট স্টক বজায় রাখা. |
| তাপ চিকিত্সা | খাদ নির্দিষ্ট শক্তকরণ প্রক্রিয়া গ্রহণ করে। | গরম এবং শীতল করার সময় চাপের পরিবর্তনের সাথে অংশটি সরাতে পারে। |
| সোজা করা | খাদটি পরিমাপ করা হয়, প্রয়োজনে সংশোধন করা হয় এবং আবার পরিমাপ করা হয়। | জার্নাল থেকে চূড়ান্ত উপাদান মুছে ফেলার আগে অপারেশন বাঁক হ্রাস করে। |
| যথার্থ নাকাল | নলাকার বা কেন্দ্রবিহীন গ্রাইন্ডিং নিয়ন্ত্রিত ব্যাসকে চূড়ান্ত আকার এবং সমাপ্তিতে নিয়ে আসে। | নাকাল চূড়ান্ত জ্যামিতি পরিমার্জিত করে এবং পরিকল্পিত ভাতা সরিয়ে দেয়। |
| চূড়ান্ত পরিদর্শন | মাত্রা, সোজাতা বা রানআউট, ফিনিস এবং অন্যান্য অঙ্কন বৈশিষ্ট্য রেকর্ড করা হয়। | ফলাফলটি অঙ্কন দ্বারা প্রয়োজনীয় একই ডেটাম সিস্টেমে পরীক্ষা করা হয়। |
এই আদেশটি একটি অস্পষ্ট প্রতিশ্রুতির চেয়ে বেশি কার্যকর যে খাদটি "চেক করা হবে।" এটি ক্রেতাকে বলে যে কখন জ্যামিতি তৈরি করা হয় এবং কখন এটি যাচাই করা হয়। এটি একটি সাধারণ উদ্ধৃতি ব্যবধানও প্রকাশ করে: দুই সরবরাহকারী একই অঙ্কনের মূল্য দিতে পারে, তবে একটিতে তাপ-চিকিত্সা-পরবর্তী সংশোধন এবং রেকর্ডকৃত চূড়ান্ত পরিদর্শন অন্তর্ভুক্ত থাকতে পারে যখন অন্যটি একটি সহজ পথ ধরে নেয়।
উত্পাদন শুরু করার আগে সোজা মানে কী তা সংজ্ঞায়িত করুন
একটি পরিদর্শক এটি পরিমাপ না করা পর্যন্ত "সোজা" শব্দটি সুস্পষ্ট শোনাচ্ছে। একটি খাদ একটি সোজা কেন্দ্ররেখা থাকতে পারে কিন্তু খারাপ জার্নাল রানআউট। একটি জার্নাল নিজে থেকে বৃত্তাকার হতে পারে এবং এখনও ভারবহন আসন দ্বারা প্রতিষ্ঠিত অক্ষ বন্ধ করে বসতে পারে। একটি লম্বা প্লেইন ব্যাসের জন্য সরাসরি স্ট্রেইটনেস চেকের প্রয়োজন হতে পারে, যখন একটি অ্যাসেম্বল করা মোটর দুটি জার্নাল একসাথে কীভাবে ঘোরে সে সম্পর্কে আরও যত্ন নিতে পারে।
| প্রয়োজনীয়তা | এটা কি বর্ণনা করে | অঙ্কন প্রশ্নের উত্তর দিতে হবে |
|---|---|---|
| সরলতা | একটি রেখার উপাদান বা খাদ অক্ষ একটি সরল অবস্থা থেকে কত দূরে চলে যায়। | কোন পৃষ্ঠ বা অক্ষ নিয়ন্ত্রিত, এবং কি দৈর্ঘ্যের উপর? |
| রানআউট | শ্যাফ্ট একটি সংজ্ঞায়িত রেফারেন্স অক্ষের চারপাশে ঘোরার সময় একটি পৃষ্ঠ কতটা পরিবর্তিত হয়। | কোন জার্নাল বা কেন্দ্রগুলি ঘূর্ণন অক্ষ স্থাপন করে? |
| নলাকারতা | একটি পৃথক ডেটাম ব্যবহার না করে একটি নলাকার পৃষ্ঠের আকার। | কোন জার্নাল ফর্ম নিয়ন্ত্রণ প্রয়োজন? |
| ব্যাস ও মানানসই | একটি জার্নালের সমাপ্ত আকার এবং এটি একটি বিয়ারিং, সীল বা হাবের সাথে কীভাবে মিলিত হয়। | নাকাল পরে কি সহনশীলতা প্রযোজ্য? |
এই নিয়ন্ত্রণগুলি সম্পর্কিত, কিন্তু তারা বিনিময়যোগ্য নয়। এখানেই আমাদের মাঝে মাঝে একটি প্রকল্পের গতি বাড়ানোর আগে গতি কমিয়ে দিতে হয়। যদি একটি অঙ্কন নিয়ন্ত্রিত স্প্যান বা পরিমাপের অবস্থা সনাক্ত না করে "স্ট্রেইটনেস 0.01" বলে, আমরা প্রথমে সেই নোটটিকে একটি পরিদর্শন নির্দেশে পরিণত করি। অন্যথায় ক্রেতা এবং কারখানা একই খাদ থেকে বিভিন্ন সংখ্যা উত্পাদন করতে পারে।
ফ্যাক্টরি সোজা করার লুপ হল পরিমাপ, সঠিক, আবার পরিমাপ করুন
একটি বুদ্ধিমান সোজা লুপ পরিমাপ দিয়ে শুরু হয়, বল দিয়ে নয়। অপারেটরকে বাঁকটি সনাক্ত করতে হবে, রেফারেন্স অক্ষটি বুঝতে হবে এবং পরবর্তী প্রক্রিয়াটি কতটা সংশোধন গ্রহণ করতে পারে তা জানতে হবে। সেই তথ্য ব্যতীত একটি সংশোধন প্রয়োগ করা ত্রুটিটি হ্রাস করার পরিবর্তে সরাতে পারে।
1. রেফারেন্স স্থাপন করুন
শ্যাফ্ট সমর্থিত বা এমনভাবে অবস্থিত যা অঙ্কনের ডেটাম যুক্তির সাথে মেলে। একটি স্টেপড মোটর শ্যাফ্টে, দুটি ভারবহন জার্নাল একটি অব্যবহৃত কেন্দ্র বিভাগের চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে। অন্য ডিজাইনে, কেন্দ্রের গর্তগুলি মেশিনিং অক্ষ স্থাপন করতে পারে। পরিদর্শন সেটআপ কার্যকরী প্রয়োজনীয়তা অনুসরণ করতে হবে.
2. মোড় মানচিত্র
সর্বোচ্চ বিচ্যুতি এবং দৈর্ঘ্য বরাবর এর অবস্থান সনাক্ত করতে খাদটি ঘোরানো বা স্ক্যান করা হয়। একটি অবস্থানে একটি পাঠ বেশ কয়েকটি ধাপ সহ একটি খাদ বর্ণনা করতে পারে না। অপারেটর নিয়ন্ত্রিত স্প্যানটি পরীক্ষা করে এবং কাঁধ, খাঁজ এবং তাপ-চিকিত্সা বিভাগের কাছে স্থানান্তরের দিকে মনোযোগ দেয়।
3. একটি নিয়ন্ত্রিত সংশোধন প্রয়োগ করুন
সংশোধন পরিমাপ বাঁক লক্ষ্য. কত বল এবং কোথায় এটি প্রয়োগ করতে হবে তা উপাদানের অবস্থা, ব্যাস, দৈর্ঘ্য এবং জ্যামিতির উপর নির্ভর করে। এই কারণে একটি সর্বজনীন সোজা রেসিপি দরকারী নয়। অপারেটর অন্য খাদ থেকে কপি করা একটি নির্দিষ্ট সংখ্যার পরিবর্তে প্রকৃত অংশ থেকে কাজ করে।
4. নাকাল আগে পুনরায় পরীক্ষা করুন
খাদটি সংশোধনের পরে একই পরিমাপের যুক্তিতে ফিরে আসে। যদি এটি নাকালের জন্য প্রস্তুত হয়, তবে পৃষ্ঠগুলি পরিষ্কার করতে এবং চূড়ান্ত আকারে পৌঁছানোর জন্য জার্নালগুলিতে এখনও পর্যাপ্ত স্টক থাকতে হবে। স্ট্রেটেনিং এবং গ্রাইন্ডিং আলাদা অপারেশন, কিন্তু তারা একই ভাতার বাজেট ভাগ করে নেয়।
অংশটি বেঞ্চে কেমন দেখাচ্ছে তা দিয়ে সোজা করার বিচার করবেন না। অঙ্কনের সাথে আবদ্ধ একটি পুনরাবৃত্তিযোগ্য পাঠ দ্বারা এটি বিচার করুন, তারপর নাকাল পরে চূড়ান্ত ফলাফল নিশ্চিত করুন।

নাকাল কি এবং সংশোধন করতে পারে না
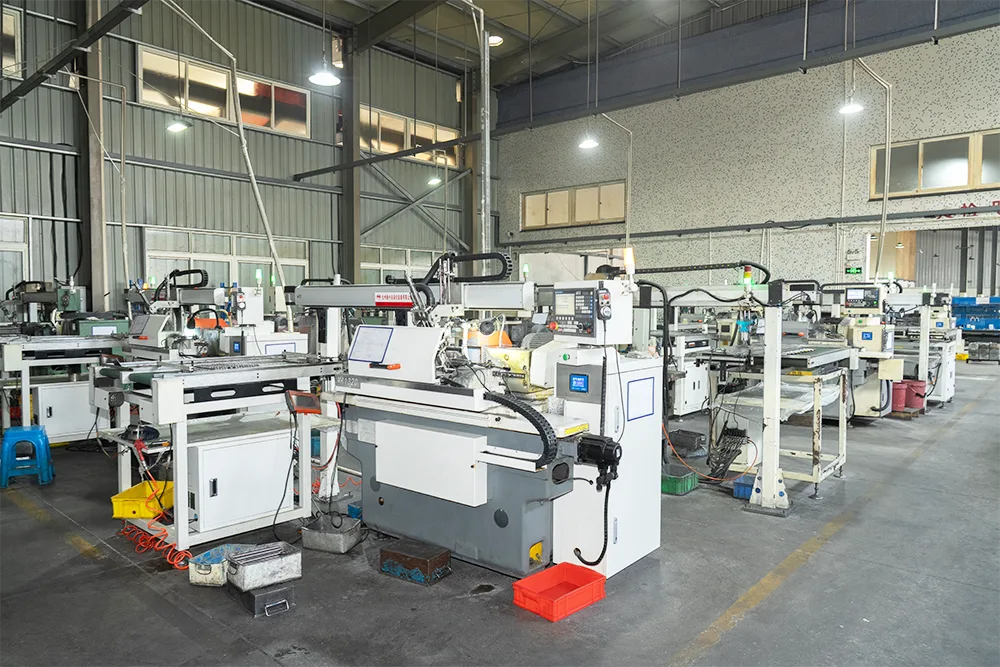
চূড়ান্ত নাকাল দুটি গুরুত্বপূর্ণ কাজ করে। এটি চলমান ব্যাসগুলিকে তাদের সমাপ্ত আকারে নিয়ে আসে এবং এটি জ্যামিতি এবং পৃষ্ঠের ফিনিসকে উন্নত করে যা পূর্ববর্তী ধাপগুলি থেকে বাকি থাকে। গুয়ানশুও CNC নলাকার নাকাল এবং কেন্দ্রবিহীন গ্রাইন্ডিং উভয়ই ব্যবহার করে। সঠিক পদ্ধতি অংশের উপর নির্ভর করে।
নলাকার গ্রাইন্ডিং স্যুট স্টেপড এবং শোল্ডার শ্যাফ্ট কারণ জার্নালগুলি একটি সংজ্ঞায়িত অক্ষের সাথে সম্পর্কিত শেষ করা যেতে পারে। কেন্দ্রবিহীন গ্রাইন্ডিং দীর্ঘ প্লেইন ব্যাসের জন্য দক্ষ যার জন্য কেন্দ্রের প্রয়োজন হয় না। গুয়ানশুয়োর নির্ভুলতা গ্রাইন্ডিং পৃষ্ঠাটি IT5 থেকে IT6 মাত্রিক নির্ভুলতা, পৃষ্ঠের রুক্ষতা Ra 0.4 মাইক্রোমিটার পর্যন্ত এবং এর জন্য 0.01 মিমি এর মধ্যে সোজাতা নির্দিষ্ট করে।নির্ভুল-স্থল মসৃণ মোটর শ্যাফ্ট.
নাকাল এখনও একটি বাস্তবসম্মত শুরু শর্ত প্রয়োজন. যদি একটি শক্ত খালি খারাপভাবে বাঁকানো হয়, তাহলে উপরের দিক থেকে উপাদানটি সরানো যতক্ষণ না এটি সোজা দেখায় তা অন্য এলাকায় খুব কম স্টক ছেড়ে যেতে পারে বা জার্নালটি আকারের নীচে নিতে পারে। আমরা বরং প্রথমে কেন্দ্ররেখাটি সংশোধন করব এবং সঠিক কাজের জন্য গ্রাইন্ডিং ব্যবহার করব যা করার জন্য।
একটি মধ্যবর্তী স্ট্রেটনেস চেক মুছে ফেললে রাউটিং ছোট দেখাতে পারে। এটি একটি ব্যয়বহুল গ্রাইন্ডিং অপারেশনে একটি বাঁকানো শক্ত ফাঁকা পাঠাতে পারে। নাকাল আগে একটি দ্রুত চেক শুধুমাত্র সমস্ত সমাপ্তি সম্পূর্ণ হওয়ার পরে সম্পাদিত একই চেকের চেয়ে বেশি মূল্য রক্ষা করে।
কোন খাদ জ্যামিতি আরো মনোযোগ প্রয়োজন
এমন কোনো একক ব্যাস বা দৈর্ঘ্য নেই যেখানে হঠাৎ করে সোজা করা জরুরি হয়ে পড়ে। আমরা পুরো জ্যামিতি এবং প্রক্রিয়াটি দেখি। একটি দীর্ঘ মসৃণ খাদ একটি ভারী কাঁধের সাথে একটি ছোট খাদ থেকে ভিন্নভাবে আচরণ করে। একটি কীওয়ে বা স্প্লাইন বিভাগ পরিবর্তন করে। একটি ক্রস গর্ত একটি এলাকা থেকে উপাদান অপসারণ. স্থানীয় শক্ত হওয়া পুরো বিভাগে চিকিত্সা থেকে একটি ভিন্ন স্ট্রেস প্যাটার্ন তৈরি করতে পারে।
উদ্ধৃতি এবং প্রথম-নিবন্ধ পরিকল্পনার সময় নিম্নলিখিত শর্তগুলি একটি স্পষ্ট সরলতা পর্যালোচনার যোগ্য:
- তাদের দৈর্ঘ্য আপেক্ষিক একটি ছোট ব্যাস সঙ্গে দীর্ঘ shafts;
- বিভাগে বড় পরিবর্তন সঙ্গে ধাপে shafts;
- কীওয়ে, স্প্লাইন, ফ্ল্যাট বা ক্রস হোল সহ শ্যাফ্ট;
- দুটি বিয়ারিং জার্নালের মধ্যে টাইট রানআউট সহ অংশ;
- চূড়ান্ত নাকাল আগে শক্ত হয় যে shafts;
- উচ্চ-গতির মোটর শ্যাফ্ট যেখানে একটি ছোট অক্ষ ত্রুটি ঘূর্ণনকে প্রভাবিত করে।
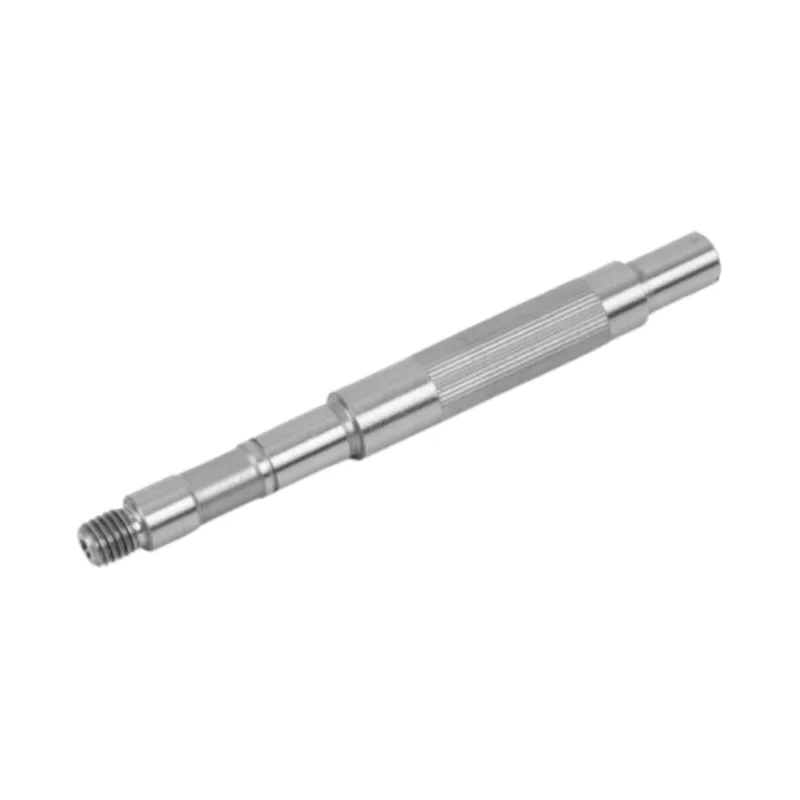
যে তালিকা একটি স্বয়ংক্রিয় প্রত্যাখ্যান নিয়ম নয়. এটি আমাদের বলে যে কোথায় ইঞ্জিনিয়ারিং মনোযোগ ব্যয় করতে হবে। গুয়ানশুও মসৃণ, স্টেপড, কীওয়ে, স্প্লাইন্ড, ফাঁপা এবং বিশেষ মোটর শ্যাফ্ট তৈরি করে, তাই প্রক্রিয়া পরিকল্পনা প্রতিটি আকৃতির জন্য একটি আদর্শ রুটের পরিবর্তে পৃথক অঙ্কন অনুসরণ করতে হবে।
ফলাফল পরিদর্শন কিভাবে
চূড়ান্ত পরিদর্শন একটি সংকীর্ণ প্রশ্নের উত্তর দেওয়া উচিত: শ্যাফ্ট কি সেই শর্তে অঙ্কন পূরণ করে যেখানে গ্রাহক এটি পাবেন? প্রতিবেদনের অংশ সংখ্যা এবং অঙ্কন সংশোধন, নিয়ন্ত্রিত বৈশিষ্ট্য, নামমাত্র প্রয়োজনীয়তা, প্রকৃত ফলাফল, পরিমাপ সরঞ্জাম এবং পরিদর্শন পর্যায়ে প্রয়োজন।
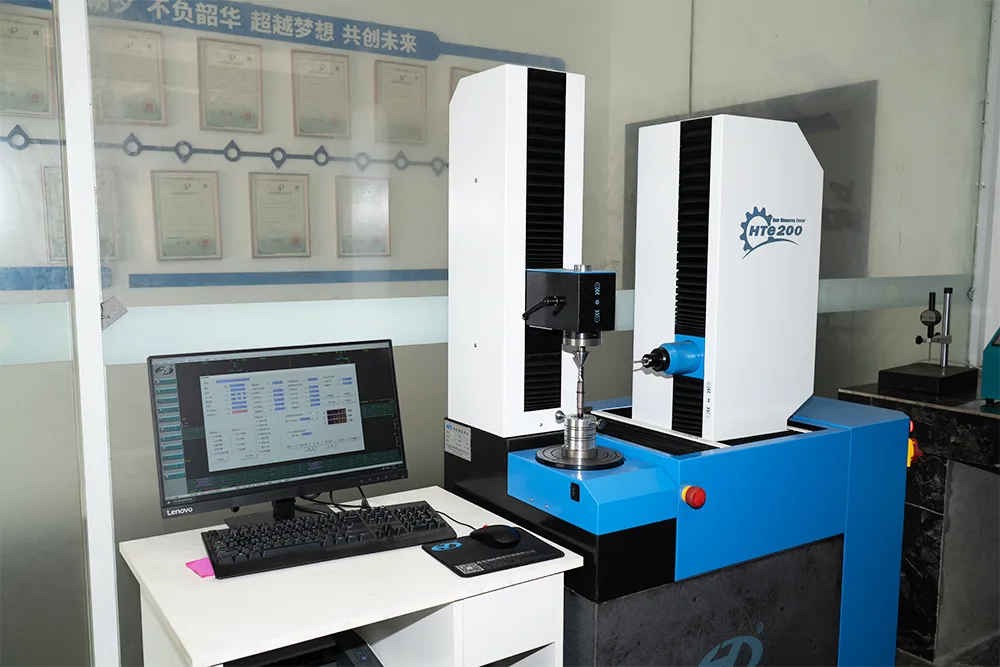
গুয়ানশুওর পরিদর্শন সরঞ্জামের মধ্যে রয়েছে কঠোরতা পরীক্ষক, দ্বি-মাত্রিক প্রজেক্টর, পৃষ্ঠের রুক্ষতা পরিমাপক, গিয়ার পরিমাপ কেন্দ্র এবং নলাকারতা পরিমাপক। কারখানাটি সম্পূর্ণ স্বয়ংক্রিয় অপটিক্যাল পরিদর্শন সরঞ্জাম পরিচালনা করে। এই যন্ত্রগুলো বিভিন্ন কাজ করে। একটি রুক্ষতা পরিমাপক রানআউট প্রমাণ করতে পারে না, এবং একটি ব্যাস ফলাফল প্রমাণ করতে পারে না যে দুটি জার্নাল একটি অক্ষ ভাগ করে।

একটি নতুন শ্যাফ্টের জন্য, আমরা প্রথম নিবন্ধটি তৈরি হওয়ার আগে পরিমাপের যুক্তিতে একমত হতে পছন্দ করি। তার মানে ডেটাম, নিয়ন্ত্রিত স্প্যান, পরিদর্শন পর্যায় এবং নমুনা নেওয়ার নিয়ম ইতিমধ্যেই পরিষ্কার। ক্রেতার যদি হিট ট্রিটমেন্ট এবং গ্রাইন্ডিংয়ের পরে রিডিংয়ের প্রয়োজন হয়, সেই অনুরোধটি RFQ-এর অন্তর্গত। ব্যাচ সম্পূর্ণ হওয়ার পরে এটি প্রদর্শিত হবে না।
অঙ্কন এবং RFQ উপর কি রাখা
একটি সরবরাহকারী একটি বিচ্ছিন্ন সহনশীলতা থেকে একটি নির্ভরযোগ্য সোজা এবং পরিদর্শন রুট উদ্ধৃত করতে পারে না। সম্পূর্ণ অঙ্কন পাঠান এবং সমাবেশে খাদ কিভাবে কাজ করে তা ব্যাখ্যা করুন। নিম্নলিখিত তথ্য কারখানাটিকে উত্পাদনের সাথে কার্যকরী প্রয়োজনীয়তা সংযুক্ত করতে দেয়।
- অংশ সংখ্যা, অঙ্কন সংশোধন এবং বার্ষিক বা ব্যাচ পরিমাণ;
- উপাদান গ্রেড এবং প্রয়োজনীয় তাপ চিকিত্সা;
- চূড়ান্ত কঠোরতা প্রয়োজনীয়তা যেখানে প্রযোজ্য;
- নিয়ন্ত্রিত জার্নাল, ডেটাম এবং পরিমাপ স্প্যান;
- সরলতা, রানআউট, নলাকারতা এবং ব্যাস সহনশীলতা যেখানে প্রতিটি প্রযোজ্য;
- ভারবহন, সীল বা স্লাইডিং পৃষ্ঠের উপর পৃষ্ঠের রুক্ষতা;
- কাঁধ, কীওয়ে, স্প্লাইন, থ্রেড এবং ক্রস হোলের মতো বৈশিষ্ট্য;
- পরিদর্শন পর্যায়, নমুনা পরিকল্পনা এবং প্রয়োজনীয় রিপোর্ট বিন্যাস;
- সমাবেশের গতি বা ফাংশন যখন এটি পরিবর্তন করে কোন পৃষ্ঠগুলি সবচেয়ে গুরুত্বপূর্ণ।
আমাদের পছন্দ সহজ: শুধুমাত্র মাত্রার সংগ্রহ পাঠানোর পরিবর্তে আমাদের কার্যকরী অক্ষ দেখান। একবার আমরা জানি যে কোন পৃষ্ঠগুলি রটার, বিয়ারিং, সীল বা হাব সনাক্ত করে, আমরা এমন একটি পথ বেছে নিতে পারি যা তাপ চিকিত্সা, সোজা করা, নাকাল এবং পরিদর্শনের মাধ্যমে সেই সম্পর্কগুলিকে রক্ষা করে।
উত্পাদন ক্রম একটি বিস্তৃত দৃশ্যের জন্য, ব্যবহার করুনস্টেশন-বাই-স্টেশন মেশিনিং গাইড. যদি অবিলম্বে কাজ একটি প্লেইন স্পষ্টতা খাদ হয়,মসৃণ মোটর খাদ নাকাল পাতাপ্রাসঙ্গিক সমাপ্ত স্পেসিফিকেশন এবং সরঞ্জাম দেয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
কখন একটি মোটর খাদ সোজা করা উচিত?
একটি মোটর শ্যাফ্ট ধাতু নড়াচড়া করতে পারে যে কোনো অপারেশন পরে সোজাতা জন্য পরীক্ষা করা উচিত, বিশেষ করে তাপ চিকিত্সা. যদি সংশোধনের প্রয়োজন হয়, এটি সাধারণত চূড়ান্ত নাকালের আগে ঘটতে হবে যাতে জার্নালগুলিতে এখনও তাদের সমাপ্ত আকার এবং জ্যামিতিতে পৌঁছানোর জন্য পর্যাপ্ত স্টক থাকে।
খাদ সোজাতা রানআউট হিসাবে একই?
না। সরলতা একটি রেখার উপাদান বা একটি অক্ষকে নিয়ন্ত্রণ করে, যখন রানআউট পৃষ্ঠের তারতম্যকে পরিমাপ করে কারণ শ্যাফ্ট একটি সংজ্ঞায়িত ডেটাম অক্ষের চারপাশে ঘোরে। বিয়ারিং, সীল, রটার বা হাব শ্যাফ্টে কীভাবে অবস্থান করে তার উপর নির্ভর করে একটি অঙ্কনের জন্য একটি বা উভয়ের প্রয়োজন হতে পারে।
নাকাল একটি বাঁক খাদ সোজা করতে পারে?
গ্রাইন্ডিং চূড়ান্ত জ্যামিতিকে পরিমার্জিত করতে পারে এবং পরিকল্পিত পরিমাণে উপাদান অপসারণ করতে পারে, তবে এটি একটি শক্ত ফাঁকা জায়গায় অতিরিক্ত বাঁক লুকানোর জন্য ব্যবহার করা উচিত নয়। যদি একদিক থেকে খুব বেশি উপাদান মুছে ফেলতে হয়, তাহলে জার্নাল স্টক হারাতে পারে বা আকারের নিচে শেষ হতে পারে। সোজা করার জন্য প্রথমে শ্যাফ্টটিকে এমন অবস্থায় আনতে হবে যা চূড়ান্ত নাকাল নিয়ন্ত্রণ করতে পারে।
স্থল মসৃণ মোটর শ্যাফ্টে গুয়ানশুও কী সরলতা অর্জন করতে পারে?
গুয়ানশুও তার নির্ভুল-গ্রাউন্ড মসৃণ মোটর শ্যাফ্টের জন্য 0.01 মিমি এর মধ্যে সোজাতা নির্দিষ্ট করে। একই পণ্যের পৃষ্ঠাটি IT5 থেকে IT6 মাত্রিক নির্ভুলতা এবং পৃষ্ঠের রুক্ষতা Ra 0.4 মাইক্রোমিটার পর্যন্ত নির্দিষ্ট করে। অন্য খাদ জ্যামিতি জন্য প্রয়োজনীয়তা তার অঙ্কন বিরুদ্ধে পর্যালোচনা করা উচিত.
একটি খাদ সোজা করার উদ্ধৃতি জন্য আমি কি তথ্য পাঠাতে হবে?
উপাদান, তাপ চিকিত্সা, তথ্য, নিয়ন্ত্রিত দৈর্ঘ্য, সোজাতা বা রানআউট সহনশীলতা, চূড়ান্ত জার্নাল আকার, পৃষ্ঠ ফিনিস এবং পরিদর্শন প্রয়োজনীয়তা সহ সম্পূর্ণ অঙ্কন পাঠান। শ্যাফ্টের কার্যকারিতা এবং উত্পাদন পরিমাণ অন্তর্ভুক্ত করুন যাতে কারখানাটি একটি রুট হিসাবে সোজা করা, নাকাল এবং রিপোর্ট করার পরিকল্পনা করতে পারে।
সরলতা প্রয়োজন পরিমাপযোগ্য করুন
গুয়ানশুওকে আপনার মোটর শ্যাফ্ট অঙ্কন, তাপ চিকিত্সার প্রয়োজনীয়তা এবং পরিদর্শন নোট পাঠান। আমাদের দল ডেটাম কাঠামো পর্যালোচনা করতে পারে এবং সমাপ্ত অংশের চারপাশে মেশিনিং, সোজা করা, নাকাল এবং যাচাইকরণের ক্রম পরিকল্পনা করতে পারে।
আপনার মোটর শ্যাফট RFQ পাঠান