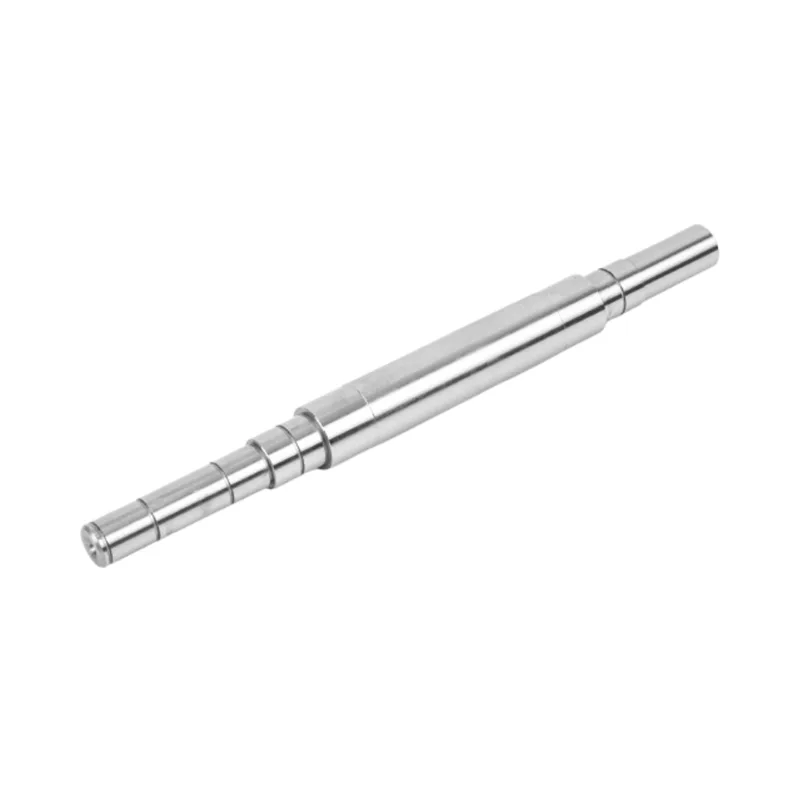
শ্যাফ্ট মেশিনিং হল কাটিং, মিলিং, গ্রাইন্ডিং এবং হিট ট্রিটমেন্টের মাধ্যমে কাঁচা বার স্টককে ফিনিশড শ্যাফটে পরিণত করার প্রক্রিয়া। একটি নির্ভুল অংশে - একটি মোটর বা পাম্প শ্যাফ্ট, বলুন - ব্যাস সাধারণত IT5–IT6 ব্যান্ডে ধরে রাখা হয় যার গ্রাউন্ড ফিনিস Ra 0.4 μm পর্যন্ত হয়। আপনি কোন প্রক্রিয়াগুলি ব্যবহার করেন এবং কোন ক্রমে, উপাদান, জ্যামিতি এবং রানআউট কতটা টাইট হতে হবে তার উপর নির্ভর করে।
একটি মোটর এর মাঝখান দিয়ে চলমান শ্যাফটের মতোই ভাল। সেই শ্যাফ্টটিকে কয়েক মাইক্রন দ্বারা ফুরিয়ে যেতে দিন এবং আপনি এটিকে সর্বত্র অনুভূত করুন — কম্পন হিসাবে, শব্দ হিসাবে, কয়েক মাস আগে পরা বিয়ারিং হিসাবে। সেজন্যখাদ মেশিনিংআমরা যা করি তার কেন্দ্রে বসে। এক দশকেরও বেশি সময় ধরে আমরা বার স্টককে শ্যাফটে পরিণত করেছি যা তাদের সহনশীলতাকে লোডের মধ্যে ধরে রাখে, ইভি ড্রাইভ মোটর, অটোমেশন লাইন এবং চল্লিশটিরও বেশি দেশে পাঠানো হোম অ্যাপ্লায়েন্সের জন্য।
এই নির্দেশিকাটি কীভাবে একটি নির্ভুল শ্যাফ্ট তৈরি করা হয় তার মধ্য দিয়ে চলে: ক্রমানুসারে যন্ত্রের ধাপ, তর্ক করার মতো সহনশীলতা, উপকরণ এবং কীভাবে একজন দক্ষ মেশিনিং পার্টনারকে বলতে হয় যেটি নিছক সস্তা।

খাদ মেশিনিং কি?
শ্যাফট মেশিনিং একটি বিয়োগমূলক প্রক্রিয়া। আপনি একটি বৃত্তাকার দণ্ড দিয়ে শুরু করুন এবং ধাতু সরিয়ে ফেলুন যতক্ষণ না বাকিটি অঙ্কনের সাথে মিলিত হয় — ডান ব্যাস, সঠিক দৈর্ঘ্য, এখানে একটি কীওয়ে, সেখানে একটি থ্রেড, সবই সহনশীলতার মধ্যে। কিছুই যোগ করা হয় না; নির্ভুলতা সঠিক জায়গায় উপাদান দূরে নেওয়া থেকে আসে।
সাধারণ "মেশিনিং" এর সাথে লম্পড হওয়ার পরিবর্তে এটির নিজস্ব নাম হওয়ার কারণ হল একটি খাদ ঘোরে। একটি বন্ধনী একটি মিলিমিটারের দশমাংশ বন্ধ হতে পারে এবং কেউ লক্ষ্য করে না। একটি শ্যাফ্ট কয়েক হাজার RPM এ ঘুরতে পারে না। একাগ্রতা, সরলতা এবং পৃষ্ঠের সমাপ্তি সমস্তই সরাসরি ফিড করে যে কতটা শান্তভাবে এবং কতক্ষণ সমাপ্ত সমাবেশ চলে। যথার্থ শ্যাফ্ট মেশিনিং সত্যিই অংশের পুরো দৈর্ঘ্য জুড়ে সেই তিনটি জিনিস নিয়ন্ত্রণ করার বিষয়ে।
খাদ মেশিনিং প্রক্রিয়া, ধাপে ধাপে
কোন দুটি কাজ অভিন্ন নয়, তবে একটি নির্ভুল শ্যাফ্ট সাধারণত এই ক্রমে দোকানের মধ্য দিয়ে চলে। ক্রমটি স্বতন্ত্র ক্রিয়াকলাপের মতোই গুরুত্বপূর্ণ - আপনি শক্ত হওয়ার আগে পিষে নিন এবং তাপ অংশটিকে সহনশীলতা থেকে ফিরিয়ে আনবে।
উপাদান নির্বাচন এবং কাটা বন্ধলোড এবং পরিবেশের জন্য বার স্টক বেছে নেওয়া হয়, তারপর স্টকের মুখোমুখি এবং নাকাল করার জন্য একটু অতিরিক্ত দিয়ে দৈর্ঘ্যে কাটা হয়।রুক্ষ বাঁকএকটি CNC লেথে বারটিকে তার সমাপ্ত আকৃতির কাছাকাছি নিয়ে আসা হয়, একটি মিলিমিটারের কয়েক দশমাংশ গুরুত্বপূর্ণ ব্যাসের উপর রেখে পরে গ্রাইন্ডারটি পরিষ্কার করার জন্য।
ড্রিলিং বা বিরক্তিকরশুধুমাত্র ফাঁপা শ্যাফ্টের জন্য - বাইরের কাজ শেষ হওয়ার আগে বোরটি ড্রিল করা হয় বা কেন্দ্রের মধ্য দিয়ে বন্দুক দিয়ে ড্রিল করা হয়।
মিলিংকীওয়ে, ফ্ল্যাট, স্প্লাইন এবং ক্রস-হোলগুলি একটি মিল বা একটি টার্ন-মিল মেশিনে কাটা হয় যখন অংশটি এখনও নরম এবং কাজ করা সহজ।
তাপ চিকিত্সাশ্যাফ্ট শক্ত করা হয় — সাধারণত নিভিয়ে দেয় এবং মেজাজ করে, কখনও কখনও ভারবহন জার্নালগুলিতে ইন্ডাকশন শক্ত হয় — শক্তি তৈরি করতে এবং প্রতিরোধের পরিধান করতে।
নাকাল শেষনলাকার বা কেন্দ্রবিহীন গ্রাইন্ডিং চলমান ব্যাসকে চূড়ান্ত আকার এবং পৃষ্ঠের সমাপ্তিতে নামিয়ে আনে, তাপ চিকিত্সার ফলে যেকোনও বিকৃতি সংশোধন করে।
পরিদর্শনব্যাস, রানআউট, ঘনত্ব এবং পৃষ্ঠের রুক্ষতা কিছু জাহাজের আগে অঙ্কনের বিপরীতে পরীক্ষা করা হয়।
চিহ্নিতকরণ এবং প্যাকিংঅ্যান্টি-রাস্ট ট্রিটমেন্ট, যেখানে প্রয়োজন সেখানে লেজার মার্কিং, তারপর প্যাকিং যা ট্রানজিটে স্থলভাগকে রক্ষা করে।
- কেন অর্ডার স্থির করা হয়েছে:শক্ত হওয়া একটি খাদকে কিছুটা বিঘ্নিত করে - এটি পদার্থবিদ্যা, ত্রুটি নয়। শেষ পর্যন্ত পিষে রেখেপরেতাপ চিকিত্সা হল কিভাবে আপনি একটি শক্ত, পরিধান-প্রতিরোধী অংশের সাথে শেষ করবেন যা এখনও মৃত সোজা। যে দোকানগুলি প্রথমে পিষে এবং শেষ জাহাজের শ্যাফ্টগুলিকে শক্ত করে যা কাগজে সূক্ষ্ম পরিমাপ করে এবং মাঠে কম্পিত হয়।
মূল প্রক্রিয়াগুলি: বাঁক, মিলিং এবং গ্রাইন্ডিং
অপারেশনের তিনটি পরিবার একটি খাদে বেশিরভাগ কাজ করে। টার্নিং বৃত্তাকার প্রোফাইলকে সংজ্ঞায়িত করে, মিলিং বৈশিষ্ট্য যোগ করে, এবং নাকাল নির্ভুলতা প্রদান করে। এখানে তারা কিভাবে একটি সাধারণ কাজের সাথে তুলনা করে।
| প্রক্রিয়া | এটি একটি খাদ উপর কি করে | সবচেয়ে উপযুক্ত | সাধারণ নির্ভুলতা |
|---|---|---|---|
| সিএনসি বাঁক | বার স্টক থেকে সামগ্রিক বৃত্তাকার প্রোফাইল, কাঁধ এবং ব্যাস কাটা | প্রতিটি খাদ, রুক্ষ এবং আধা-সমাপ্তির পর্যায় হিসাবে | ±0.02–0.05 মিমি |
| মিলিং/টার্ন-মিল | কীওয়ে, ফ্ল্যাট, স্প্লাইন, ক্রস-হোল এবং থ্রেড কাটে | ড্রাইভ বৈশিষ্ট্য বা অ বৃত্তাকার বিস্তারিত সঙ্গে shafts | বৈশিষ্ট্য-নির্ভর |
| নলাকার নাকাল | আঁটসাঁট গোলাকার এবং ঘনত্বের জন্য কেন্দ্রগুলির মধ্যে জার্নালগুলি শেষ করে | ধাপে ধাপে এবং কাঁধযুক্ত খাদ | IT5–IT6, Ra ≤ 0.4 μm |
| কেন্দ্রবিহীন নাকাল | একটি কাজের বিশ্রামে প্লেইন ব্যাস শেষ করে, কেন্দ্রে কোনো গর্তের প্রয়োজন নেই | উচ্চ আয়তনে লম্বা, সোজা খাদ | IT5–IT6, Ra ≤ 0.4 μm |
| ঘর্ষণ ঢালাই | শেষ থেকে শেষ পর্যন্ত দুটি উপকরণ যোগ করে — যেমন একটি স্টিলের শরীরের উপর একটি স্টেইনলেস মাথা | দ্বি-ধাতুর খাদ যা ব্যয়বহুল খাদ সংরক্ষণ করে | পূর্ণ-শক্তি জয়েন্ট |
মধ্যে পছন্দনলাকার এবং কেন্দ্রবিহীন নাকালসবচেয়ে প্রায়ই ক্রেতাদের ট্রিপ যে এক. নলাকার গ্রাইন্ডিং ধাপ সহ একটি অংশের জন্য দুটির মধ্যে আরও সুনির্দিষ্ট, কারণ শ্যাফ্টটি তার নিজস্ব কেন্দ্রের ছিদ্রগুলিকে চালু করে। কেন্দ্রবিহীন গ্রাইন্ডিং গতির বিনিময়ে সেই অবস্থানগত নিয়ন্ত্রণের কিছুটা ছেড়ে দেয়, যা আপনি আয়তনে চলমান দীর্ঘ, প্লেইন শ্যাফ্টে যা চান ঠিক তাই। অনুশীলনে আমরা উভয়ই চালাই - অংশটি সিদ্ধান্ত নেয়, মেশিন নয়।
উপকরণ আমরা মেশিন — এবং পছন্দ কিভাবে কাজ পরিবর্তন
উপাদান হল যে কোনও শ্যাফ্টের প্রথম সিদ্ধান্ত, এবং এটি নিঃশব্দে তার পরে সবকিছু সেট করে: কীভাবে অংশটি কেটে যায়, এটি শক্ত করা যায় কিনা, এটি একটি ক্ষয়কারী বা স্বাস্থ্যকর সেটিংয়ে কীভাবে আচরণ করে। আমরা কার্বন স্টিল, অ্যালয় স্টিল এবং স্টেইনলেস স্টীল জুড়ে মেশিন করি এবং সঠিক পরিবারটি লোড, পরিবেশ এবং বাজেটে নেমে আসে।
| উপাদান পরিবার | সাধারণ গ্রেড | কেন আপনি এটি চয়ন করবেন |
|---|---|---|
| মাঝারি কার্বন ইস্পাত | 1045/C45 | কাজের ঘোড়া। ভাল শক্তি, মেশিনে সহজ, ইন্ডাকশন হার্ডেনিং লাগে — সর্বনিম্ন খরচে বেশিরভাগ সাধারণ-শুল্ক শ্যাফ্ট কভার করে। |
| খাদ ইস্পাত | 40Cr / 4140 | উচ্চ শক্তি এবং ক্লান্তি জীবন, নিভৃত এবং মেজাজ ভাল প্রতিক্রিয়া. লোড ড্রাইভ shafts জন্য বাছাই. |
| স্টেইনলেস স্টীল | 303/304/316/420 | জারা এবং স্বাস্থ্যবিধি. যেখানে শ্যাফট আর্দ্রতা, রাসায়নিক বা ওয়াশ-ডাউন দেখে — খাদ্য, চিকিৎসা, পাম্প ব্যবহার করা হয়। |
এখানে একটি টেবিলের চেয়ে বেশি সূক্ষ্মতা রয়েছে — গ্রেড নির্বাচন, তাপ-চিকিত্সা প্রতিক্রিয়া এবং প্রতিটি মেশিন কীভাবে। আমরা গভীরভাবে এটি আবৃতমোটর শ্যাফ্টের জন্য কি উপকরণ ব্যবহার করা হয়, যা আপনি একটি অঙ্কন চূড়ান্ত করার আগে একটি পড়া মূল্যবান.
সহনশীলতা, সমাপ্তি এবং রানআউট: সংখ্যাগুলি গুরুত্বপূর্ণ
এখানেই শ্যাফ্ট মেশিনিং আকর্ষণীয় হয়ে ওঠে এবং যেখানে দাম এবং গুণমান আসলে ভিন্ন হয়ে যায়। একটি ড্রয়িং যা সহজভাবে বলে "আকারে ঘুরুন" এটি IT6 ব্যাস এবং 0.01 মিমি রানআউটের থেকে একটি খুব আলাদা কাজ। তিনটি স্পেসিফিকেশন বেশিরভাগ ওজন বহন করে।
| স্পেসিফিকেশন | এটা কি নিয়ন্ত্রণ করে | যথার্থ-খাদ পরিসীমা | গুয়ানশুও স্ট্যান্ডার্ড |
|---|---|---|---|
| মাত্রিক সহনশীলতা (আইটি গ্রেড) | প্রতিটি ব্যাস লক্ষ্য আকারের সাথে কতটা ঘনিষ্ঠভাবে মেলে | IT5–IT7 চলমান ফিট | IT5–IT6 |
| পৃষ্ঠের রুক্ষতা (রা) | গ্রাউন্ড জার্নাল কতটা মসৃণ — ঘর্ষণ এবং ভারবহন জীবন চালায় | Ra 0.4–0.8 μm | Ra ≤ 0.4 μm |
| রানআউট/কেন্দ্রিকতা | খাদ তার নিজের অক্ষ সম্পর্কে ঘোরানো কত সত্য | মূল জার্নালগুলিতে 0.01–0.02 মিমি | সেন্টার-গ্রাউন্ড জার্নালে অনুষ্ঠিত |
এই পড়া একটি দ্রুত শব্দ. আইটি গ্রেডগুলি আইএসও সহনশীলতা সিস্টেম থেকে আসে — একটি কম সংখ্যার অর্থ একটি শক্ত ব্যান্ড, এবং গ্রেডের প্রতিটি ড্রপের জন্য প্রকৃত মেশিনের সময় ব্যয় হয়, তাই এটি কেবলমাত্র যেখানে অংশটির প্রকৃতপক্ষে এটির প্রয়োজন হয় তা নির্দিষ্ট করতে অর্থ প্রদান করে। Ra হল সমাপ্ত পৃষ্ঠের গড় রুক্ষতা; Ra 0.4 μm তে একটি গ্রাউন্ড শ্যাফ্ট কাচ-মসৃণ বোধ করে এবং একটি বিয়ারিং বা সীলকে ঠান্ডা হতে দেয়। রানআউট দুটিকে একসাথে বেঁধে দেয়: এটি শ্যাফ্ট বাঁকানোর সাথে সাথে আপনি ডায়াল ইন্ডিকেটরে দেখতে পাবেন এবং একটি ঘূর্ণায়মান অংশে এটি প্রায়শই একক সংখ্যা যা নির্ধারণ করে যে সমাবেশটি শান্ত কিনা।
তাপ চিকিত্সা: যেখানে একটি খাদ তার শক্তি অর্জন করে
মেশিনিং একটি খাদ তার আকৃতি দেয়; তাপ চিকিত্সা এটি তার মেরুদণ্ড দেয়. বাঁক থেকে সোজা, বেশিরভাগ শ্যাফ্ট স্টিল তুলনামূলকভাবে নরম — কীওয়ে কাটার জন্য সূক্ষ্ম, লোড উল্টানোর বছরের জন্য সূক্ষ্ম নয়। তাপ চিকিত্সা ইস্পাতের গঠন পরিবর্তন করে ঠিক করে, এর মাত্রা নয়।
শ্যাফ্ট কাজের জন্য সবচেয়ে সাধারণ রুট হল নিভিয়ে ফেলা এবং মেজাজ: অংশটিকে গরম করুন, এটিকে শক্ত করার জন্য দ্রুত ঠান্ডা করুন, তারপরে শক্ত হওয়ার জন্য একটু কঠোরতা বাণিজ্য করার জন্য এটিকে আবার মেজাজ করুন। যেখানে শুধুমাত্র চলমান পৃষ্ঠটি শক্ত হওয়া দরকার - একটি বিয়ারিং জার্নাল, উদাহরণস্বরূপ - ইন্ডাকশন হার্ডেনিং ঠিক সেই ব্যান্ডটিকে উত্তপ্ত করে এবং মূলটিকে শক্ত করে। ট্রেড-অফ সবসময় একই থাকে: কঠোর পরিধান প্রতিরোধ করে, ক্র্যাকিং প্রতিরোধ করে এবং টেম্পারিং ধাপ হল যেখানে আপনি দুটির মধ্যে ভারসাম্য বজায় রাখেন।
তাপ চিকিত্সা এছাড়াও কারণ প্রক্রিয়া ক্রম এটি কি. কারণ শক্ত হওয়া অংশটিকে কিছুটা বিকৃত করে, এটি অন্তর্গতআগেশেষ নাকাল, পরে না. শ্যাফ্টটি পিষে নিন, তারপর এটিকে শক্ত করুন এবং আপনি কেবল আপনার নিজস্ব নির্ভুলতা পূর্বাবস্থায় ফিরিয়ে এনেছেন।
দোকান মেঝে মান নিয়ন্ত্রণ
নির্ভুলতা যে পরিমাপ করা হয় না শুধুমাত্র আশা. প্রতিটি গুরুত্বপূর্ণ ব্যাস, মূল জার্নালের রানআউট এবং একটি শ্যাফ্ট বিল্ডিং ছেড়ে যাওয়ার আগে সারফেস ফিনিস অঙ্কনের বিপরীতে পরীক্ষা করা হয়। আমরা কেন ISO 9001 সার্টিফিকেশন ধারণ করি এবং কেন আমাদের কাজ 11 বছর ধরে পেটেন্ট মঞ্জুর করা হয়েছে তার অংশ হল এই পরিদর্শন শৃঙ্খলা।
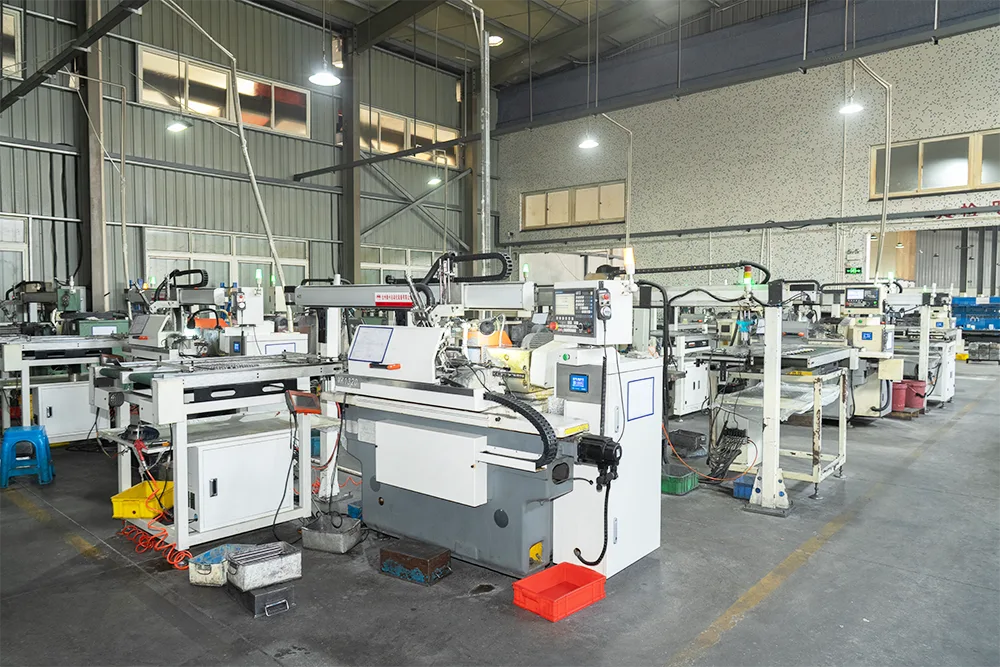
ক্যাপাসিটি এখানেও গুরুত্বপূর্ণ, কারণ একটি ভাল পেষকদন্ত এবং একটি সারি না করে পরিমাণে সঠিক মেশিন থাকার ফলে ধারাবাহিক নির্ভুলতা আসে। আমাদের গ্রাইন্ডিং লাইন 26টি সিএনসি সিলিন্ড্রিক্যাল গ্রাইন্ডার এবং 6টি উচ্চ-নির্ভুল কেন্দ্রবিহীন গ্রাইন্ডার চালায়, যা আমাদের একটি একক হিরো অংশের পরিবর্তে একটি উত্পাদন চালানো জুড়ে IT5–IT6 ধরে রাখতে দেয়। 2016 সালে প্রতিষ্ঠিত একটি জাতীয় হাই-টেক এন্টারপ্রাইজ হিসাবে, আমরা একটি জিনিসকে ঘিরে দোকানটি তৈরি করেছি: শ্যাফ্ট যা এক এবং দশ হাজার অংশে একই পরিমাপ করে।
শাফট আমরা মেশিন
উপরের প্রক্রিয়াগুলি শ্যাফ্টের প্রকারের মোটামুটি বিস্তৃত পরিসরে একত্রিত হয়। প্রতিটির নিজস্ব মেশিনিং রিঙ্কেল রয়েছে এবং আপনি যদি বিশদটি চান তবে প্রতিটিটির একটি উত্সর্গীকৃত পৃষ্ঠা রয়েছে।
- কঠিন মোটর shafts- বেসলাইন, ইনমসৃণ, কীওয়ে, splinedএবংপদক্ষেপকিভাবে টর্ক প্রেরণ করা হয় তার উপর নির্ভর করে ফর্ম।
- ঠালা মোটর shafts— কেন্দ্রের মাধ্যমে বিরক্ত ওজন বা রুট ওয়্যারিং এবং কুল্যান্ট কাটা. দেখুনকঠিন বনাম ফাঁপা খাদযখন প্রতিটি অর্থপূর্ণ হয়.
- বিশেষ খাদ— স্টেইনলেস স্টিলের ঘর্ষণ-ঢালাই করা শ্যাফ্ট এবং পাম্প, ভালভ এবং চিকিৎসা সরঞ্জামের অংশ সহ।
- সাধারণ উদ্দেশ্য শ্যাফ্ট— সার্ভো, স্টেপার এবং অ্যাপ্লায়েন্স মোটরগুলির জন্য যেখানে একটি প্রমাণিত স্ট্যান্ডার্ড প্রোফাইল কাজ করে।
কিভাবে একটি খাদ মেশিন অংশীদার চয়ন
অধিকাংশ ক্রেতা একটি খাদ চালু কাউকে খুঁজে পেতে পারেন. 5,000 নম্বর অংশে IT6 এবং 0.01 মিমি রানআউট থাকবে এমন একটি দোকান খুঁজে বের করা এবং কাগজপত্রের সাহায্যে এটিকে ব্যাক করা কঠিন অনুসন্ধান। কিছু জিনিস দুজনকে আলাদা করে।
প্রথমে নাকাল ক্ষমতা সম্পর্কে জিজ্ঞাসা করুন, বাঁক না — বাঁক সাধারণ, ভলিউম এ নির্ভুলতা নাকাল না। জিজ্ঞাসা করুন যে তারা আপনাকে একটি গুরুত্বপূর্ণ ব্যাসের জন্য একটি পরিদর্শন প্রতিবেদন দেখাতে পারে এবং কীভাবে তারা উপাদান শংসাপত্রগুলি পরিচালনা করে, কারণ একটি শ্যাফ্ট শুধুমাত্র ইস্পাতের মতোই নির্ভরযোগ্য যেটি এটি থেকে শুরু হয়েছিল। জিজ্ঞাসা করুন যখন একটি ব্যাচ প্রবাহিত হয় তখন কী ঘটে: একজন গুরুতর সরবরাহকারী পরিমাপ করে, সামঞ্জস্য করে এবং নথিপত্র দেয়; একটি দুর্বল একটি জাহাজ এবং আশা. এবং কার মোটরগুলিতে শ্যাফ্টগুলি ইতিমধ্যেই চলছে তা দেখুন — EV, অটোমেশন এবং অ্যাপ্লায়েন্স ড্রাইভট্রেনে এক দশকের কাজ এমন কিছু নয় যা আপনি একটি বিশেষ শীটে জাল করতে পারেন৷
কাস্টম শ্যাফ্ট মেশিনিং হুবহু এমন হওয়া উচিত: আপনার অঙ্কন, আপনার সহনশীলতা, আপনার উপাদান, একটি ক্যাটালগ থেকে টেনে নেওয়ার পরিবর্তে উদ্ধৃত এবং বিশেষভাবে তৈরি। যদি একটি "কাস্টম" সরবরাহকারী আপনাকে তাদের স্ট্যান্ডার্ড আকারের দিকে নিয়ে যেতে থাকে, তাহলে তারা আসলে কী মেশিন করতে পারে সে সম্পর্কে আপনাকে কিছু বলে।
উদ্ধৃতি একটি খাদ অঙ্কন আছে?
আমাদের আপনার 2D অঙ্কন বা সহনশীলতা, উপাদান এবং ফিনিস মার্ক আপ সহ একটি নমুনা পাঠান। আমরা একটি উদ্ধৃতি নিয়ে ফিরে আসব এবং যেখানে এটি সাহায্য করে, দোকানের ফ্লোর থেকে একটি বা দুটি পরামর্শ।
একটি খাদ মেশিনিং উদ্ধৃতি পানপ্রায়শই জিজ্ঞাসিত প্রশ্ন
খাদ মেশিনিং কি সহনশীলতা ধরে রাখতে পারে?
এটা প্রক্রিয়ার উপর নির্ভর করে। রুক্ষ বাঁক আপনাকে প্লাস-অর-মাইনাস 0.05 মিমি রেঞ্জে নিয়ে যায়, যখন একটি নির্ভুল শ্যাফ্টে শেষ করা IT5–IT6 ব্যান্ডে ব্যাস সহনশীলতা নিয়ে আসে যার পৃষ্ঠের রুক্ষতা Ra 0.4 μm পর্যন্ত নেমে আসে। গুয়ানশুওতে আমরা মোটর এবং পাম্প শ্যাফ্টের জন্য মান হিসাবে সেই স্তরগুলিতে পিষে থাকি।
নলাকার এবং কেন্দ্রবিহীন নাকাল মধ্যে পার্থক্য কি?
নলাকার গ্রাইন্ডিং কেন্দ্রগুলির মধ্যে শ্যাফ্টকে ধরে রাখে, যা চমৎকার ঘনত্ব দেয় এবং স্যুট স্টেপড বা কাঁধযুক্ত শ্যাফ্ট। কেন্দ্রবিহীন গ্রাইন্ডিং একটি কাজের বিশ্রামে শ্যাফ্টকে সমর্থন করে এবং দ্রুত চলে, তাই এটি উচ্চ আয়তনে লম্বা, প্লেইন শ্যাফটে ফিট করে। বেশিরভাগ দোকান, আমাদের অন্তর্ভুক্ত, অংশের উপর নির্ভর করে উভয়ই ব্যবহার করে।
একটি মেশিনযুক্ত খাদ জন্য কোন উপাদান সেরা?
কোন একক সেরা উপাদান নেই. 1045-এর মতো মাঝারি-কার্বন ইস্পাত বেশিরভাগ সাধারণ-শুল্ক শ্যাফ্টগুলিকে কভার করে, 40Cr-এর মতো অ্যালয় স্টিলগুলি উচ্চতর লোড পরিচালনা করে এবং শক্ত হয়ে যাওয়ার জন্য ভাল প্রতিক্রিয়া জানায়, এবং ক্ষয় বা স্বাস্থ্যবিধি বিষয়গুলির ক্ষেত্রে স্টেইনলেস স্টিল হল পছন্দ৷ সঠিক বাছাই লোড, পরিবেশ এবং খরচের উপর নির্ভর করে।
আপনি ঠালা shafts মেশিন করতে পারেন?
হ্যাঁ। ফাঁপা শ্যাফ্টগুলিকে কেন্দ্রের মধ্য দিয়ে ড্রিল করা বা বোর করা হয়, তারপরে শক্ত শ্যাফ্টের মতো ঘুরিয়ে দেওয়া হয়। তারা ওজন কমিয়ে দেয় এবং আপনাকে বোরের মধ্য দিয়ে তারের, কুল্যান্ট বা দ্বিতীয় শ্যাফ্ট দিয়ে যেতে দেয়, যা ইভি এবং অটোমেশন মোটরগুলিতে সাধারণ।
আপনি একটি অঙ্কন থেকে কাস্টম shafts মেশিন?
এটাই আমাদের বেশিরভাগ কাজ। আমাদের একটি 2D অঙ্কন বা আপনার সহনশীলতা, উপাদান এবং সমাপ্তির সাথে একটি নমুনা পাঠান এবং আমরা এটি উদ্ধৃত করব। আমরা একটি নির্দিষ্ট ক্যাটালগের পরিবর্তে আপনার স্পেক অনুযায়ী মেশিন করি।
কোন শিল্প আপনার মেশিন শ্যাফ্ট ব্যবহার করে?
আমাদের শ্যাফ্টগুলি নতুন এনার্জি ভেহিকল মোটর, ইন্ডাস্ট্রিয়াল অটোমেশন এবং রোবোটিক্স, হোম অ্যাপ্লায়েন্সেস, পাম্প এবং ভালভ এবং মেডিক্যাল ইকুইপমেন্টে যায় — যে কোনও জায়গায় ঘূর্ণায়মান অংশকে লোডের মধ্যে সত্য থাকতে হবে।