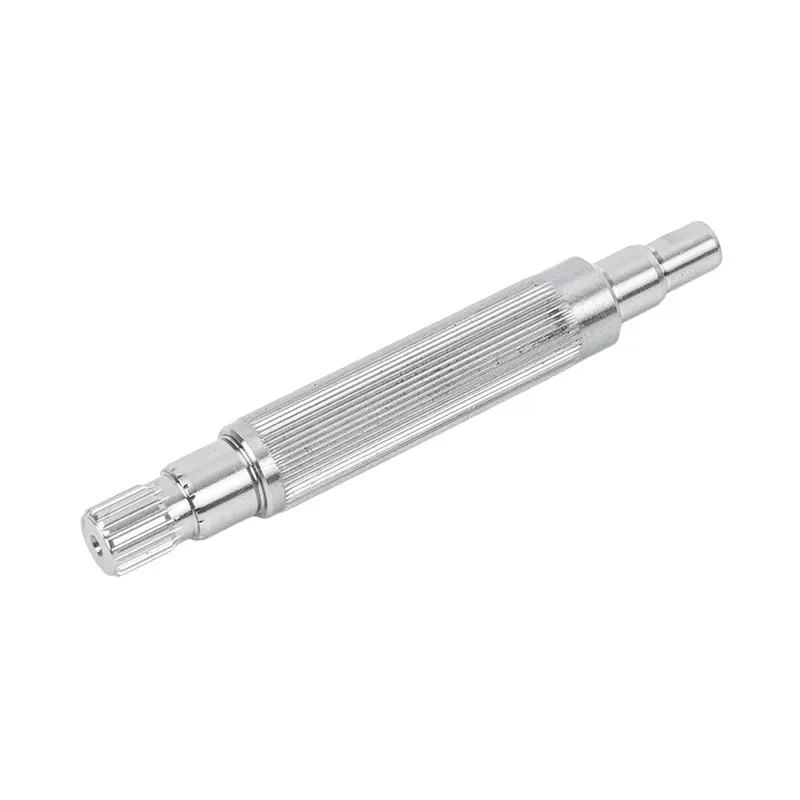
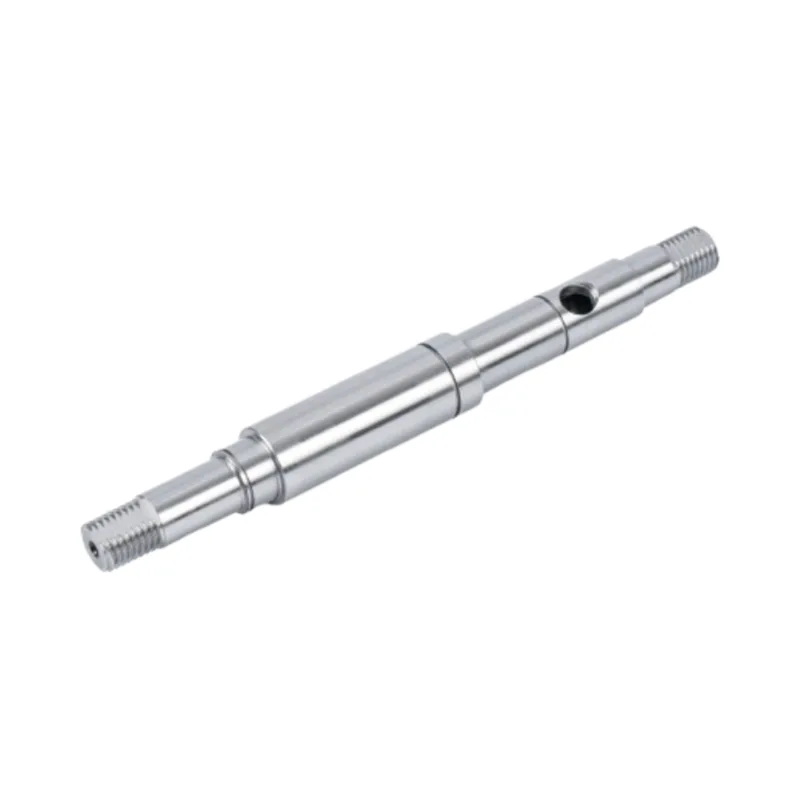
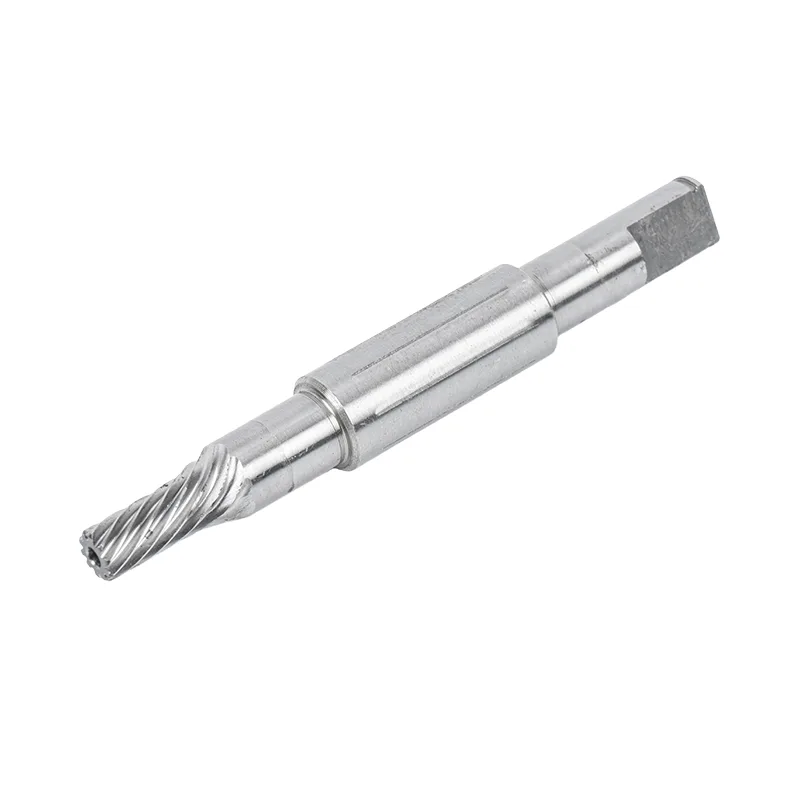
দ্রুত উত্তরযথার্থ শ্যাফ্ট মেশিনিং ছয়টি স্টেশনের মাধ্যমে একটি স্টিল বারকে একটি ফিনিশড মোটর শ্যাফ্টে পরিণত করে: উপাদান পরিদর্শন, সিএনসি টার্নিং এবং মিলিং, স্প্লাইন বা গিয়ার কাটা, তাপ চিকিত্সা, নির্ভুলতা নাকাল এবং চূড়ান্ত পরিদর্শন। গ্রাইন্ডিং সবসময় শক্ত হওয়ার পরে আসে, কারণ তাপ চিকিত্সা ধাতুকে সরিয়ে দেয়। সেই ক্রমটি হল যা IT5 থেকে IT6 সহনশীলতা, 0.01 মিমি এর মধ্যে সোজাতা এবং সমাপ্ত শ্যাফ্টে Ra≤0.4 μm এর পৃষ্ঠের ফিনিস ধরে রাখে।
একটি সমাপ্তমোটর খাদসহজ দেখায় একটি উজ্জ্বল ইস্পাত বার, কয়েক ধাপ, সম্ভবত একটি কীওয়ে। যে চেহারাটি লুকিয়ে রাখে তা হল ছয়টি মেশিনের একটি রুট, দুটি বিভাগ এবং সিদ্ধান্তের একটি সেট যা সঠিক ক্রমে ঘটতে হবে। অর্ডার ভুল পান এবং খাদ স্ক্র্যাপ হয়. এই নিবন্ধটি গুয়ানশুও প্রিসিশনে ফ্লোরে হেঁটেছে, স্টেশনে স্টেশনে, এবং ব্যাখ্যা করে যে প্রত্যেকটি সমাপ্ত অংশে কী অবদান রাখে।
প্রতিটি খাদ একই মেরুদণ্ড অনুসরণ করে। সাধারণ শ্যাফটগুলি একটি বা দুটি স্টেশন এড়িয়ে যায়। শক্ত, স্প্লিনড শ্যাফ্ট সব ছয় ব্যবহার করে।
| # | স্টেশন | এটা কি সেট করে |
|---|---|---|
| 1 | ইনকামিং উপাদান পরিদর্শন | গ্রেড, রসায়ন, এবং বার শর্ত |
| 2 | CNC বাঁক এবং মিলিং | ব্যাস, ধাপ, থ্রেড, কীওয়ে |
| 3 | হবিং এবং স্প্লাইন কাটিং | স্প্লাইন এবং গিয়ার দাঁত |
| 4 | তাপ চিকিত্সা | কঠোরতা, শক্তি, ক্লান্তি জীবন |
| 5 | নলাকার এবং কেন্দ্রবিহীন নাকাল | চূড়ান্ত আকার, বৃত্তাকার, সমাপ্তি |
| 6 | চূড়ান্ত পরিদর্শন | প্রমাণ যে অংশ অঙ্কন পূরণ |
খাদ বার স্টক হিসাবে শুরু হয়. একটি একক কাটা তৈরি করার আগে, বারটি অঙ্কনের বিরুদ্ধে পরীক্ষা করা হয়। গ্রেড, মিল সার্টিফিকেট, ব্যাস, এবং পৃষ্ঠের অবস্থা সব যাচাই করা হয়.
এই স্টেশনটি কাগজপত্রের মতো দেখায়, তবে এটি সবচেয়ে ব্যয়বহুল ধরণের ব্যর্থতা প্রতিরোধ করে। যদি ভুল গ্রেড দোকানে প্রবেশ করে, তাপ চিকিত্সা কঠোরতা পৌঁছাতে ব্যর্থ হওয়া পর্যন্ত কেউ খেয়াল করে না। ততক্ষণে মেশিনিং ঘন্টা ইতিমধ্যেই অতিবাহিত হয়েছে। গুয়ানশুও 45# কার্বন স্টিল, 40Cr এবং 4140 অ্যালয় স্টিল, 20CrMnTi কেস-হার্ডেনিং স্টিল এবং 304 বা 316L স্টেইনলেস শ্যাফ্ট চালায়, তাই গ্রেড বিভ্রান্তি একটি বাস্তব ঝুঁকি যা এখানে ধরা পড়ে।
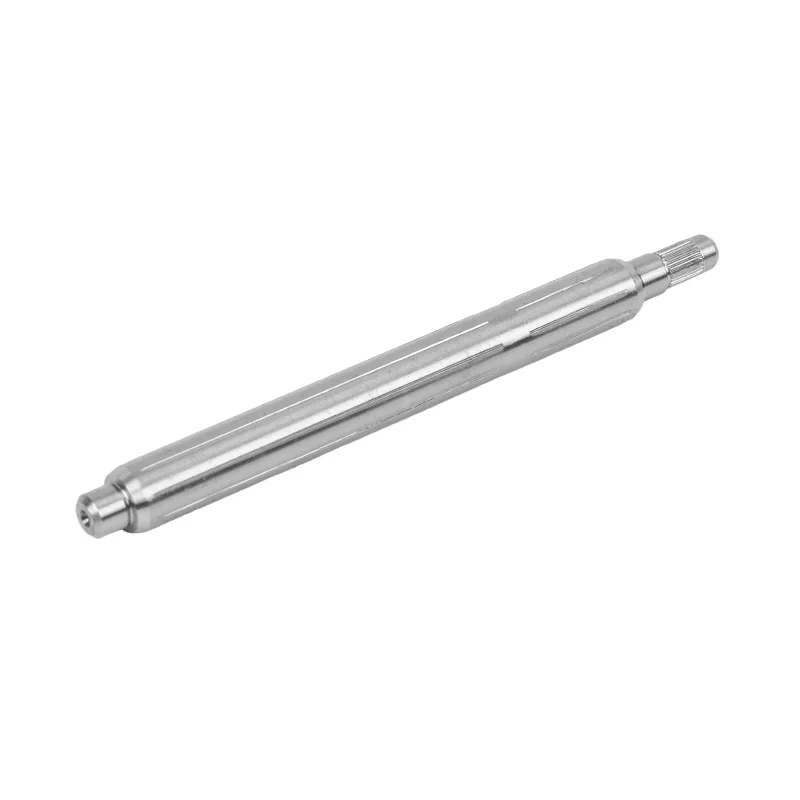
এখানেই খাদ আকার নেয়। বারটি তার রুক্ষ ব্যাসের দিকে ঘুরিয়ে দেওয়া হয়, ধাপগুলি কাটা হয়, এবং মিলিং কাজ কীওয়ে, ফ্ল্যাট এবং ক্রস গর্ত যোগ করে।
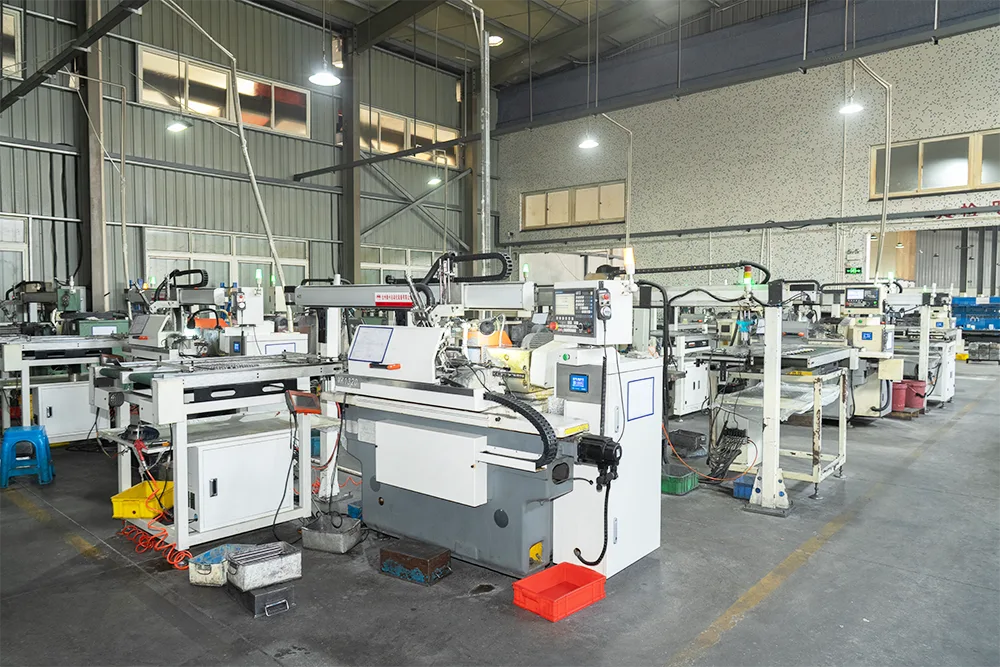
গুরুত্বপূর্ণ বিশদটি হল কতগুলি সেটআপ লাগে৷ প্রতিবার একটি অংশ আনক্ল্যাম্পড এবং পুনরায় ক্ল্যাম্প করা হয়, বৈশিষ্ট্যগুলির মধ্যে একটি ছোট ত্রুটি ঘটে। টার্ন-মিল মেশিনগুলি একটি ক্ল্যাম্পিংয়ে টার্নিং এবং মিলিং বৈশিষ্ট্যগুলিকে কেটে দেয়, তাই কীওয়েটি যে ব্যাসটিতে বসে থাকে তার সাথে সত্য থাকে। গুয়ানশুও প্রায় 60টি সাধারণ সিএনসি মেশিনের পাশাপাশি 3টি টার্ন-মিল কম্বাইন্ড মেশিন এবং 2টি মেশিনিং সেন্টার চালায়, তাই জটিল শ্যাফ্টগুলিকে একটি একক-সেটআপ মেশিনে রুট করা যেতে পারে যখন সহজগুলি অন্য কোথাও ভলিউমে চলে।
যন্ত্রবিদরা এখানে জার্নালগুলিতে গ্রাইন্ডিং স্টক রেখে যান, সাধারণত এক মিলিমিটারের কয়েক দশমাংশ। খুব কম এবং নাকাল কঠিন থেকে বিকৃতি পরিষ্কার করতে পারে না। অত্যধিক এবং নাকাল সময় লাগে এবং অংশ গরম. সেই ভাতা বিচার করা একটি খাদের দোকানের শান্ত দক্ষতার একটি।

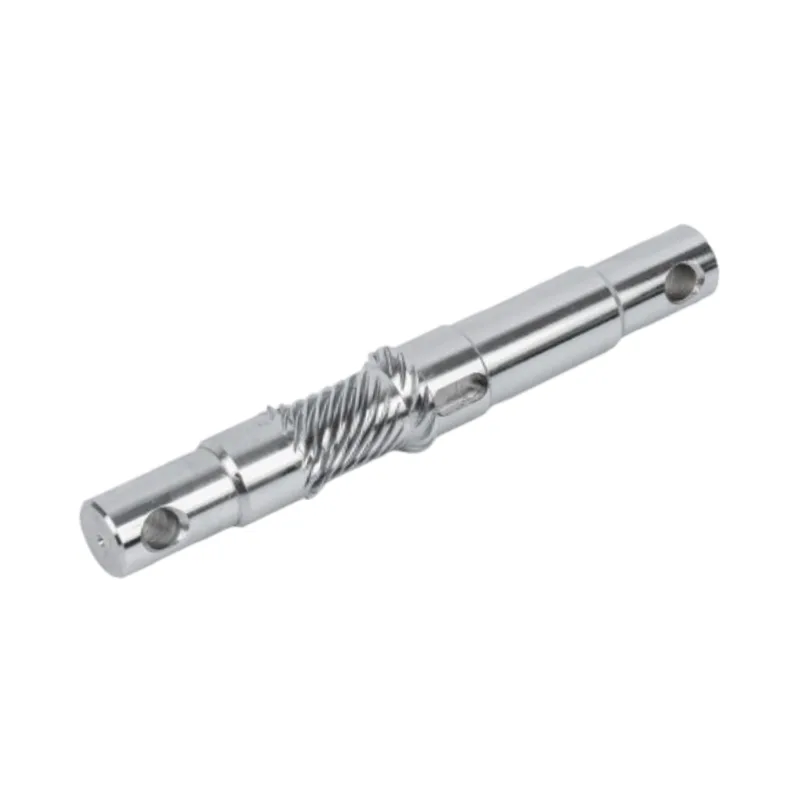
চাবির পরিবর্তে দাঁতের মধ্য দিয়ে চালিত শ্যাফটগুলি হবিং বিভাগে যায়। একটি হব স্প্লাইন বা গিয়ার ফর্ম কাটে কারণ কাটারের সাথে সময়মতো শ্যাফ্ট ঘোরে। গুয়ানশুও এই কাজের জন্য 6টি হবিং মেশিন চালায়।
স্প্লাইনের নির্ভুলতা বিভাজন ত্রুটি দ্বারা পরিমাপ করা হয়, যা শ্যাফ্টের চারপাশে দাঁতগুলি কতটা সমানভাবে ফাঁক করা হয়। অমসৃণ দাঁত মানে কিছু দাঁত অন্যদের তুলনায় বেশি ভার বহন করে এবং সেই দাঁতগুলি প্রথমে ব্যর্থ হয়। সহনশীলতা রাখাsplined shaftsফর্ম প্রতিফলিত করুন:
| স্প্লাইন ফর্ম | বিভাজন ত্রুটি | চরিত্র |
|---|---|---|
| জড়িত | ≤0.015 থেকে 0.03 মিমি | স্ব-কেন্দ্রিক, বড় রুট ফিললেট, সেরা ক্লান্তি শক্তি |
| আয়তক্ষেত্রাকার | ≤0.02 মিমি | প্রভাব এবং অফ সেন্টার লোড অধীনে শক্তিশালী |
| ত্রিভুজাকার | ≤0.01 থেকে 0.02 মিমি | সূক্ষ্ম দাঁত, স্ব-কেন্দ্রিক, হালকা লোডের জন্য |
অনিচ্ছাকৃত স্প্লাইন দাঁতের ফ্ল্যাঙ্কগুলি Ra≤0.8 থেকে 1.6 μm পর্যন্ত সমাপ্ত হয়, স্প্লাইনের প্রতিসাম্য ≤0.02 মিমি ধরে রাখা হয়। এই পৃষ্ঠটি গুরুত্বপূর্ণ কারণ ফ্ল্যাঙ্কগুলি লোডের নীচে সামান্য স্লাইড হয় এবং একটি রুক্ষ ফ্ল্যাঙ্ক ঝাঁকুনি দেয় এবং পরে যায়। দাঁতের শিকড়ের ফিললেটটি R0.3 থেকে R0.8 পর্যন্ত কাটা হয়, যা এটিকে কেন্দ্রীভূত করার পরিবর্তে মূলে চাপ ছড়ায়। রুট ফিললেটগুলি যেখানে স্প্লাইন দাঁত ফাটল, তাই এই ব্যাসার্ধটি একটি ক্লান্তি বৈশিষ্ট্য, একটি প্রসাধনী নয়।
মেশিনিং খাদকে তার আকৃতি দেয়। তাপ চিকিত্সা এটি তার শক্তি দেয়। অংশটিকে নিভিয়ে দেওয়া হয় এবং কোর শক্ততার জন্য টেম্পার করা হয়, বা আবেশ শক্ত করা হয় যেখানে শুধুমাত্র পৃষ্ঠটি শক্ত হওয়া প্রয়োজন।
কোন রুট ডিউটির উপর নির্ভর করে। একটি শ্যাফ্ট যা অবশ্যই তার পুরো অংশের মাধ্যমে বাঁকানো ক্লান্তিকে প্রতিরোধ করতে হবে তা শক্ত হয়ে যায়। একটি কঠিন কোর উপর একটি হার্ড ভারবহন জার্নাল প্রয়োজন যে একটি শ্যাফ্ট একা সেই জার্নালে ইন্ডাকশন শক্ত হয়ে যায়। 20CrMnTi-এর মতো কেস-হার্ডেনিং গ্রেডগুলি কার্বারাইজড, যা একটি নরম, শক-শোষণকারী কোরের উপরে একটি শক্ত ত্বক তৈরি করে। সাধারণত ফিনিশড হার্ডনেস 42 থেকে 48 HRC চলে এবং স্পিন্ডেল-গ্রেড শ্যাফ্ট 60 থেকে 65 HRC পর্যন্ত চলে।
নাকাল যেখানে একটি খাদ একটি নির্ভুল অংশ হয়ে ওঠে. এর আগে সবকিছুই প্রস্তুতি। গুয়ানশুও 26টি সিএনসি নলাকার গ্রাইন্ডার এবং 6টি উচ্চ-নির্ভুল কেন্দ্রবিহীন গ্রাইন্ডার চালায়, যা প্ল্যান্টের সরঞ্জামগুলির বৃহত্তম একক ব্লক।
খাদটি কেন্দ্র এবং স্থলের মধ্যে এক সময়ে এক ব্যাস ধরে রাখা হয়। কারণ এটি তার নিজস্ব কেন্দ্রের গর্তগুলি চালু করে, প্রতিটি জার্নাল প্রতিটি অন্যটির সাথে কেন্দ্রীভূত হয়। এটি স্টেপড শ্যাফ্ট, বিয়ারিং সিট এবং যেকোন কিছুর জন্য পদ্ধতি যেখানে ব্যাস একে অপরের সাথে সত্য হতে হবে।
শ্যাফ্টটি একটি গ্রাইন্ডিং হুইল এবং একটি নিয়ন্ত্রক চাকার মধ্যে একটি ব্লেডের উপর স্থির থাকে, যার কোন কেন্দ্র নেই। অংশ ক্রমাগত মাধ্যমে ফিড. এটি দ্রুত, এবং অংশটি বিচ্যুত না করে একটি দীর্ঘ, সরু শ্যাফ্টের নিচে একটি সামঞ্জস্যপূর্ণ ব্যাস ধরে রাখতে এটি দুর্দান্ত। এই প্লেইন জন্য পদ্ধতিমসৃণ খাদআয়তনে
| নলাকার নাকাল | কেন্দ্রবিহীন নাকাল | |
|---|---|---|
| অংশ অনুষ্ঠিত হয় | কেন্দ্রের মধ্যে | একটি ফলক উপর, অসমর্থিত |
| সেরা এ | ব্যাসের মধ্যে ঘনত্ব | দৈর্ঘ্য বরাবর আকারের সামঞ্জস্য |
| স্যুট | ধাপে ধাপে এবং মাল্টি-ব্যাসের খাদ | লম্বা প্লেইন শ্যাফট, উচ্চ ভলিউম |
| থ্রুপুট | ধীরে ধীরে, অংশ দ্বারা অংশ | দ্রুত, ক্রমাগত ফিড |
বেশিরভাগ শ্যাফ্ট উভয়ই ব্যবহার করে। কেন্দ্রবিহীন গ্রাইন্ডিং প্লেইন বডিকে দ্রুত আকারে নিয়ে আসে, তারপর নলাকার গ্রাইন্ডিং সমালোচনামূলক জার্নালগুলিকে শেষ করে। তারা একসাথে IT5 থেকে IT6 নির্ভুলতা, 0.01 মিমি এর মধ্যে সোজাতা এবং Ra≤0.4 μm প্রদান করে। একটি আল্ট্রা-ফিনিশিং পাসের সাথে, পৃষ্ঠটি Ra 0.2 μm এ পৌঁছাতে পারে।

কুল্যান্ট এখানে বিস্তারিত নয়। একটি শুষ্ক বা খারাপভাবে লক্ষ্য করা কুল্যান্ট স্রোত পৃষ্ঠকে উত্তপ্ত করতে দেয়, যা মাটির স্তরকে পুড়িয়ে ফেলতে পারে এবং চোখের কাছে নরম দাগ ফেলে দিতে পারে। অপারেটররা হুইল ড্রেসের অবস্থা এবং কুল্যান্টের প্রবাহকে যতটা ঘনিষ্ঠভাবে দেখেন ততই তারা সাইজ রিডআউট দেখেন।
এটি গ্রাইন্ডার ছেড়ে যখন একটি খাদ শেষ হয় না. এটি পরিমাপ করা হলে এটি সমাপ্ত হয়। গুয়ানশুও কোয়ালিটি বিভাগে ৬ জনকে রাখে এবং ডেডিকেটেড ইন্সট্রুমেন্টের একটি কক্ষে রাখে।
| যন্ত্র | এটা চেক কি |
|---|---|
| সিলিন্ডারিটি গেজ | গোলাকারতা, নলাকারতা, রানআউট |
| সারফেস ফিনিস গেজ | জার্নাল এবং সিল মুখে রা |
| দ্বিমাত্রিক প্রজেক্টর | প্রোফাইল, কীওয়ে, চেম্ফার, রেডিআই |
| গিয়ার পরিমাপ কেন্দ্র | স্প্লাইন এবং গিয়ার দাঁতের সঠিকতা |
| কঠোরতা পরীক্ষক | তাপ চিকিত্সা ফলাফল |
| স্বয়ংক্রিয় অপটিক্যাল পরিদর্শন | ভলিউম উচ্চ গতি মাত্রিক স্ক্রীনিং |
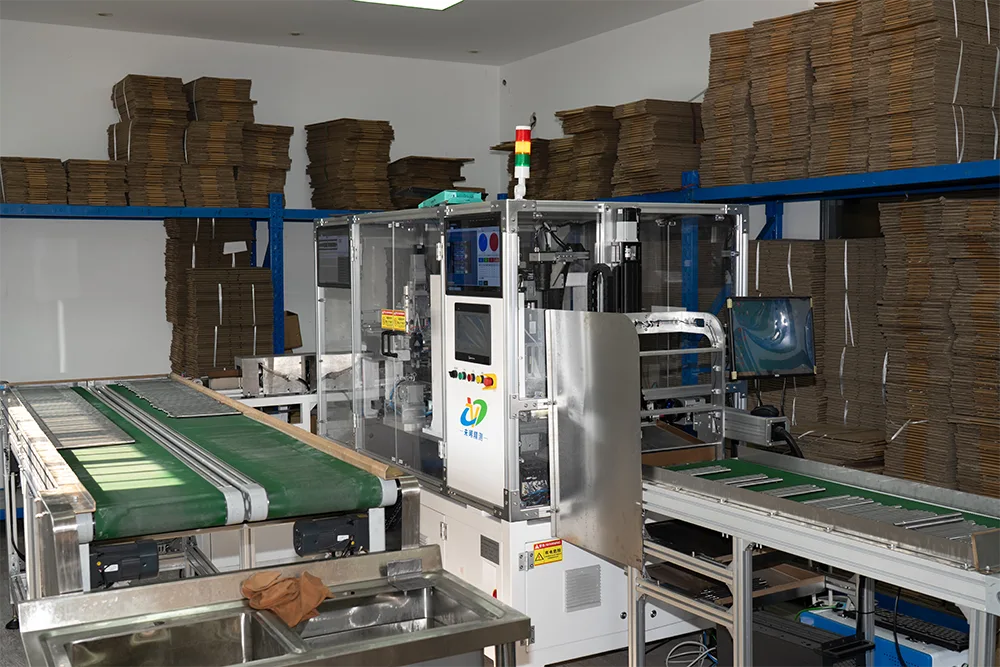
অপটিক্যাল পরিদর্শন সেট উত্পাদন রান সবচেয়ে গুরুত্বপূর্ণ. হাত পরিমাপ নমুনা একটি ব্যাচ. অপটিক্যাল পরিদর্শন ক্রমাগত অংশগুলিকে স্ক্রীন করে, তাই একটি ড্রিফ্ট ধরা পড়ে যখন এটি ঘটছে একটি প্যালেট বক্স করার পরে নয়।
শ্যাফ্ট তৈরিতে একক সবচেয়ে গুরুত্বপূর্ণ নিয়ম হল যে গ্রাইন্ডিং শক্ত হয়ে যায়। একবার বললে এটা সুস্পষ্ট মনে হয়, কিন্তু এটি একটি খাদের মধ্যে পার্থক্য যা পরিষেবাতে সহনশীলতা রাখে এবং যেটি করে না।
শক্ত হওয়া ইস্পাতকে উত্তপ্ত করে এবং দ্রুত ঠান্ডা করে। ধাতু গঠন পরিবর্তন, এবং অংশ সরানো. শক্ত হওয়ার আগে চূড়ান্ত আকারে সমাপ্ত একটি খাদ চুল্লি থেকে সহনশীলতা, বৃত্তাকার বাইরে এবং প্রায়শই বাঁকিয়ে বেরিয়ে আসবে। আগের স্টেশনগুলিতে কোন পরিমাণ যত্ন এটি প্রতিরোধ করতে পারে না। শক্ত হওয়ার পর নাকাল বিকৃতি দূর করে এবং সত্যিকারের চূড়ান্ত জ্যামিতি সেট করে।
কিছু সরবরাহকারী খরচ বাঁচাতে পোস্ট-হার্ডেনিং গ্রাইন্ড এড়িয়ে যান। অংশগুলি নমুনার ভিত্তিতে ঘরের তাপমাত্রায় গ্রহণযোগ্যভাবে পরিমাপ করে, তারপরে ক্ষেতে ভারবহন শব্দ এবং প্রাথমিক পরিধানের কারণ হয়। এটি একটি সরবরাহকারীকে সরাসরি তাদের প্রক্রিয়া রুট সম্পর্কে জিজ্ঞাসা করার একটি কারণ, শুধুমাত্র তাদের মূল্য নয়।
মেশিন গণনা বিপণন করা হয় না. তারা আপনাকে বলে যে একটি দোকান আসলে ঘরে কী নিয়ন্ত্রণ করে।
lathes সঙ্গে একটি দোকান কিন্তু কোন grinders গুরুতর পদক্ষেপ বাইরে পাঠাতে হবে. গ্রাইন্ডার সহ একটি দোকান কিন্তু কোন হবিং উপ-কন্ট্রাক্ট নেই প্রতিটি স্প্লিনড শ্যাফট। প্রতিটি হ্যান্ডঅফ লিড টাইম, খরচ এবং দায়বদ্ধতার জন্য একটি জায়গা অস্পষ্ট করে। গুয়ানশুও একই ছাদের নিচে টার্নিং, মিলিং, হবিং, হিট ট্রিটমেন্ট, গ্রাইন্ডিং এবং পরিদর্শন করে থাকে, যে কারণে একটি সম্পূর্ণ রুট একটি মূল্য এবং একটি ডেলিভারির তারিখ হিসাবে উদ্ধৃত করা যেতে পারে।
প্ল্যান্টটি 2016 সাল থেকে এইভাবে চলছে৷ এটি ISO9001-এ কাজ করে, 11টি পেটেন্ট প্রযুক্তি ধারণ করে, এবং একটি ডেডিকেটেড ইঞ্জিনিয়ারিং এবং মানসম্পন্ন দল সহ 50 টিরও বেশি কর্মী সহ একটি জাতীয়-স্তরের উচ্চ-প্রযুক্তি উদ্যোগ হিসাবে স্বীকৃত৷ এই রুট থেকে শ্যাফ্টগুলি নতুন এনার্জি ভেহিকল ট্র্যাকশন মোটর, ইন্ডাস্ট্রিয়াল অটোমেশন এবং রোবোটিক্স, নির্ভুল যন্ত্র, চিকিৎসা ডিভাইস এবং উচ্চ-সম্পন্ন গৃহস্থালী যন্ত্রপাতিগুলিতে যায়।
Guanshuo যথার্থ আপনার অঙ্কন বা নমুনা পাঠান. সম্পূর্ণ রুট ইন-হাউস চলে, বার পরিদর্শন থেকে হবিং, হিট ট্রিটমেন্ট এবং নির্ভুলতা নাকাল, একটি পরিমাপিত চূড়ান্ত প্রতিবেদন পর্যন্ত।
একটি উদ্ধৃতি অনুরোধ অথবা দলের কাছে পৌঁছানযোগাযোগ পৃষ্ঠা.